微信同号扫码咨询
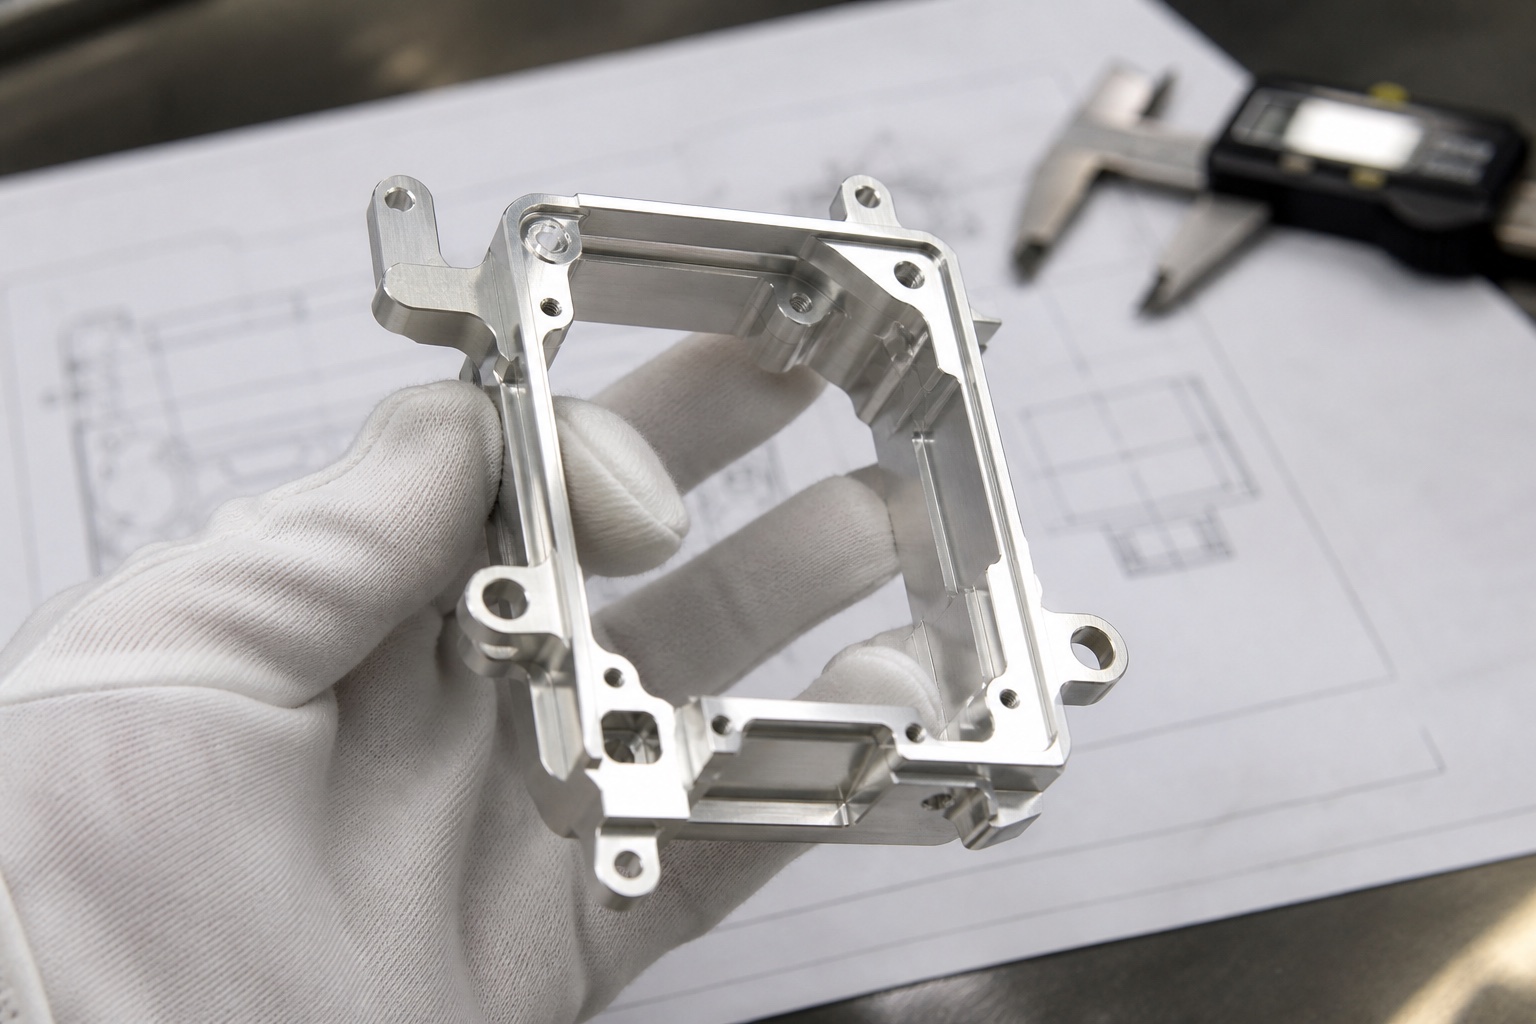
航空铝合金航电安装框通常用于航电模块、测试设备和航空结构样件的固定与定位。它的特点是尺寸不一定很大,但结构轻量化明显,常带有薄壁框架、加强筋、安装耳、沉孔和减重槽。加工这类零件时,最常见的问题就是薄壁变形和孔位关系不稳定。
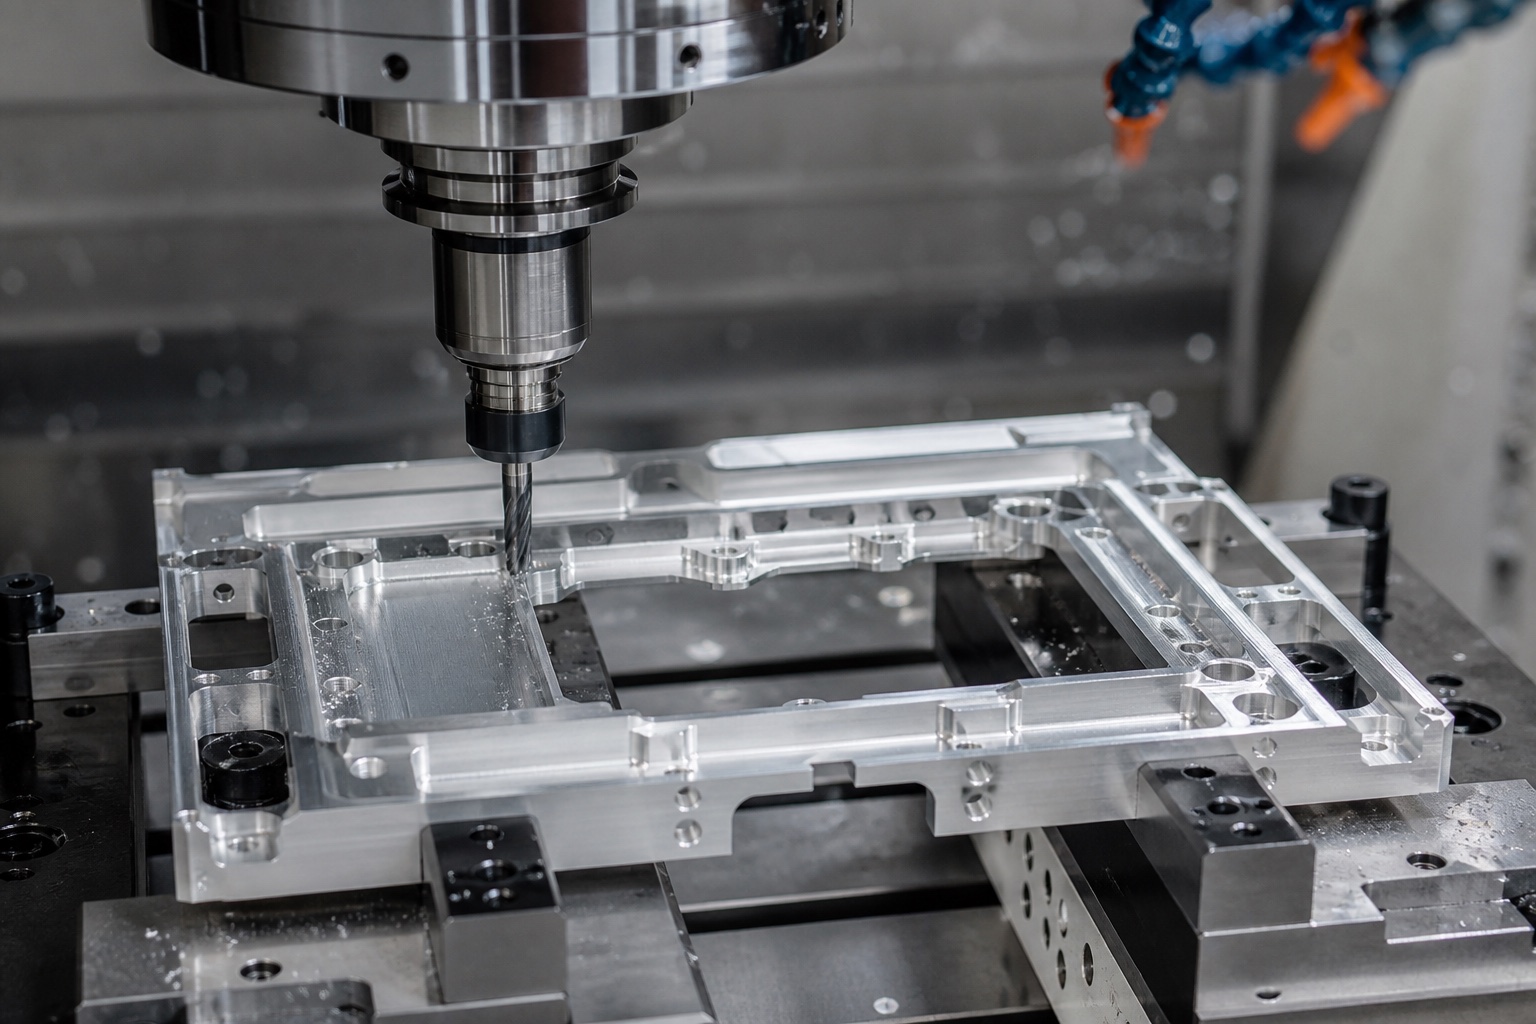
薄壁变形首先来自材料去除和装夹。框架类零件在粗加工阶段会去掉大量材料,内应力释放后容易翘曲。如果夹紧力过大,零件在夹具上看似平整,松夹后反而回弹。因此需要根据结构布置支撑点,避免局部悬空加工。
工艺顺序对变形控制很关键。一般应先建立稳定基准,再粗加工外形和内腔,保留合理余量后进行半精加工,最后精加工安装面、定位孔和基准面。对于长边薄壁框架,刀路应尽量对称,避免单侧先完全加工造成受力不均。
安装耳和孔组是航电安装框的功能重点。孔位、沉孔深度、垂直度和与基准面的关系会影响模块装配。若孔组偏差较大,装配时可能出现拉偏、应力集中或定位不可靠。建议将关键孔组和基准面作为同一检测体系管理。
表面处理也会影响最终尺寸。航空铝合金框架后续可能涉及阳极氧化、喷砂或导电氧化,处理层会对孔径、配合面和外观面产生影响。加工前应明确哪些面需要保护,哪些尺寸需要处理后复检。
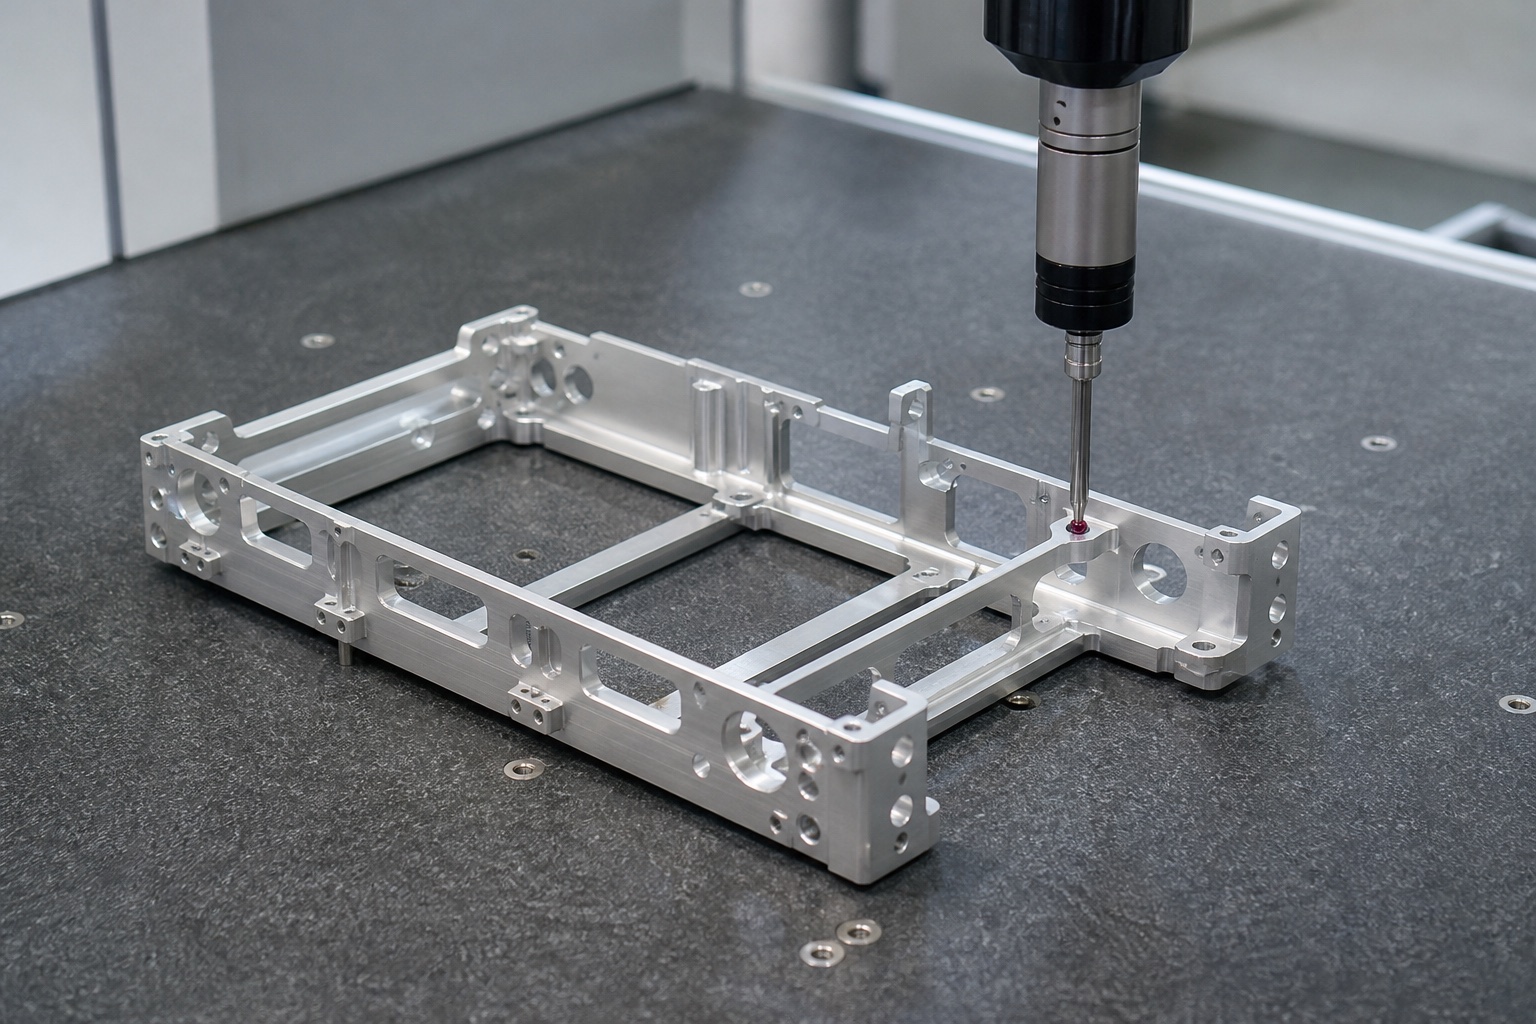
检测方面,三坐标适合检查孔位、平面度、垂直度和基准关系;高度规、塞规和螺纹规可用于现场快速复核。对于研发样件,首件检测报告和装配试装同样重要,能帮助工程团队快速判断是否需要调整结构或工艺。
下单航空铝合金航电安装框时,建议提供 STEP/STP 模型、PDF 图纸、材料牌号、热处理状态、表面处理、关键公差和数量。把薄壁、孔组、基准面和表面处理要求提前沟通清楚,能显著提高打样和小批量交付稳定性。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱