微信同号扫码咨询
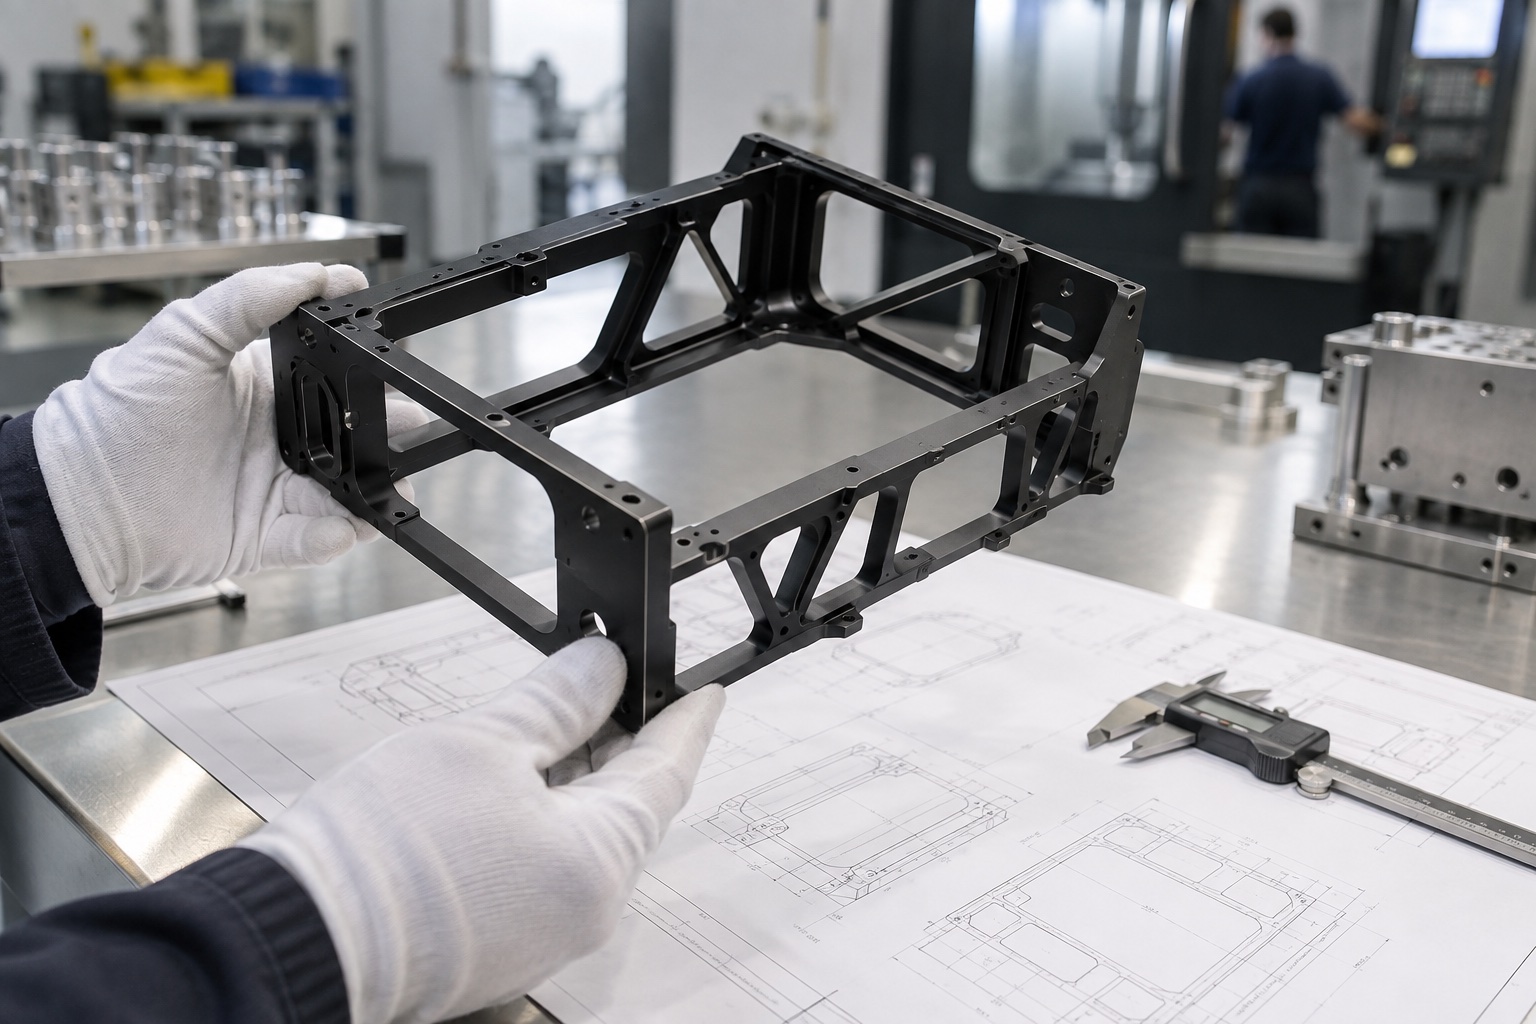
航空7075安装框是航电设备、机载仪器和无人机载荷模块中常见的轻量化结构件。它通常具有薄壁、减重窗口、角部安装柱和多组孔系,看起来像一个框架,但加工难点集中在变形控制、孔位一致性、平面度和阳极外观上。7075材料强度高,适合轻量化,但如果装夹和加工顺序不合理,薄壁框架很容易在粗加工后释放应力。
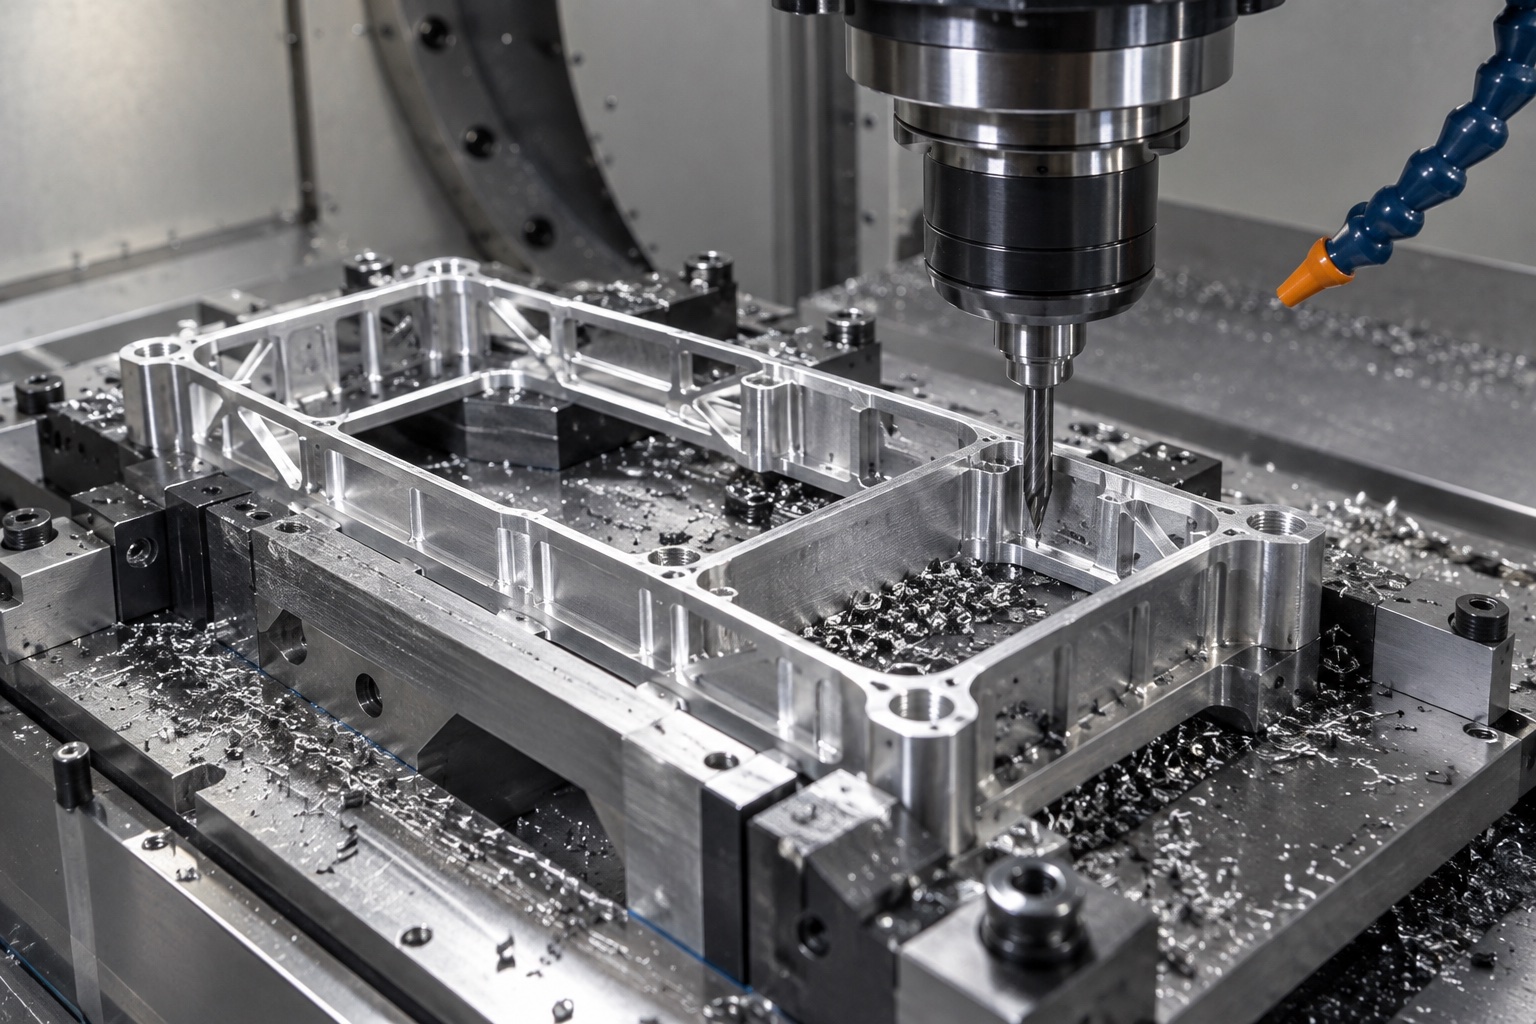
薄壁安装框不能只按最终外形直接开粗。工艺设计时需要预留合理余量,让粗加工先释放大部分材料应力,再通过半精加工和精加工逐步稳定尺寸。对于四角安装柱、长边薄壁和内部减重窗口,应避免单侧大量去料导致框架变形。
如果零件后续需要黑色阳极,阳极前的表面状态和倒角一致性也要纳入工艺。局部刀纹、磕碰和锐边会在表面处理后更明显。
7075安装框边框长、壁薄、开窗多,装夹支撑如果只压四角,中间长边可能在加工中振动。专用夹具、仿形支撑或分序装夹可以减少变形。粗加工阶段关注余量均匀,精加工阶段则要控制夹紧力和刀具切削力。
孔系加工尽量在稳定基准下完成。安装孔、沉孔和定位孔的位置关系比单个孔尺寸更重要,尤其是航电设备安装框,孔位偏差会直接影响模块装配。
减重窗口、长槽和沉孔边缘都是毛刺高发位置。航空结构件通常要求外观和装配都比较稳定,因此倒角、去毛刺和边缘保护必须提前规划。对薄壁边缘过度打磨会改变尺寸,处理不足又会影响装配和表面处理。
黑色阳极前建议完成统一倒角和清洁检查,避免阳极后才发现边缘缺陷或色差问题。
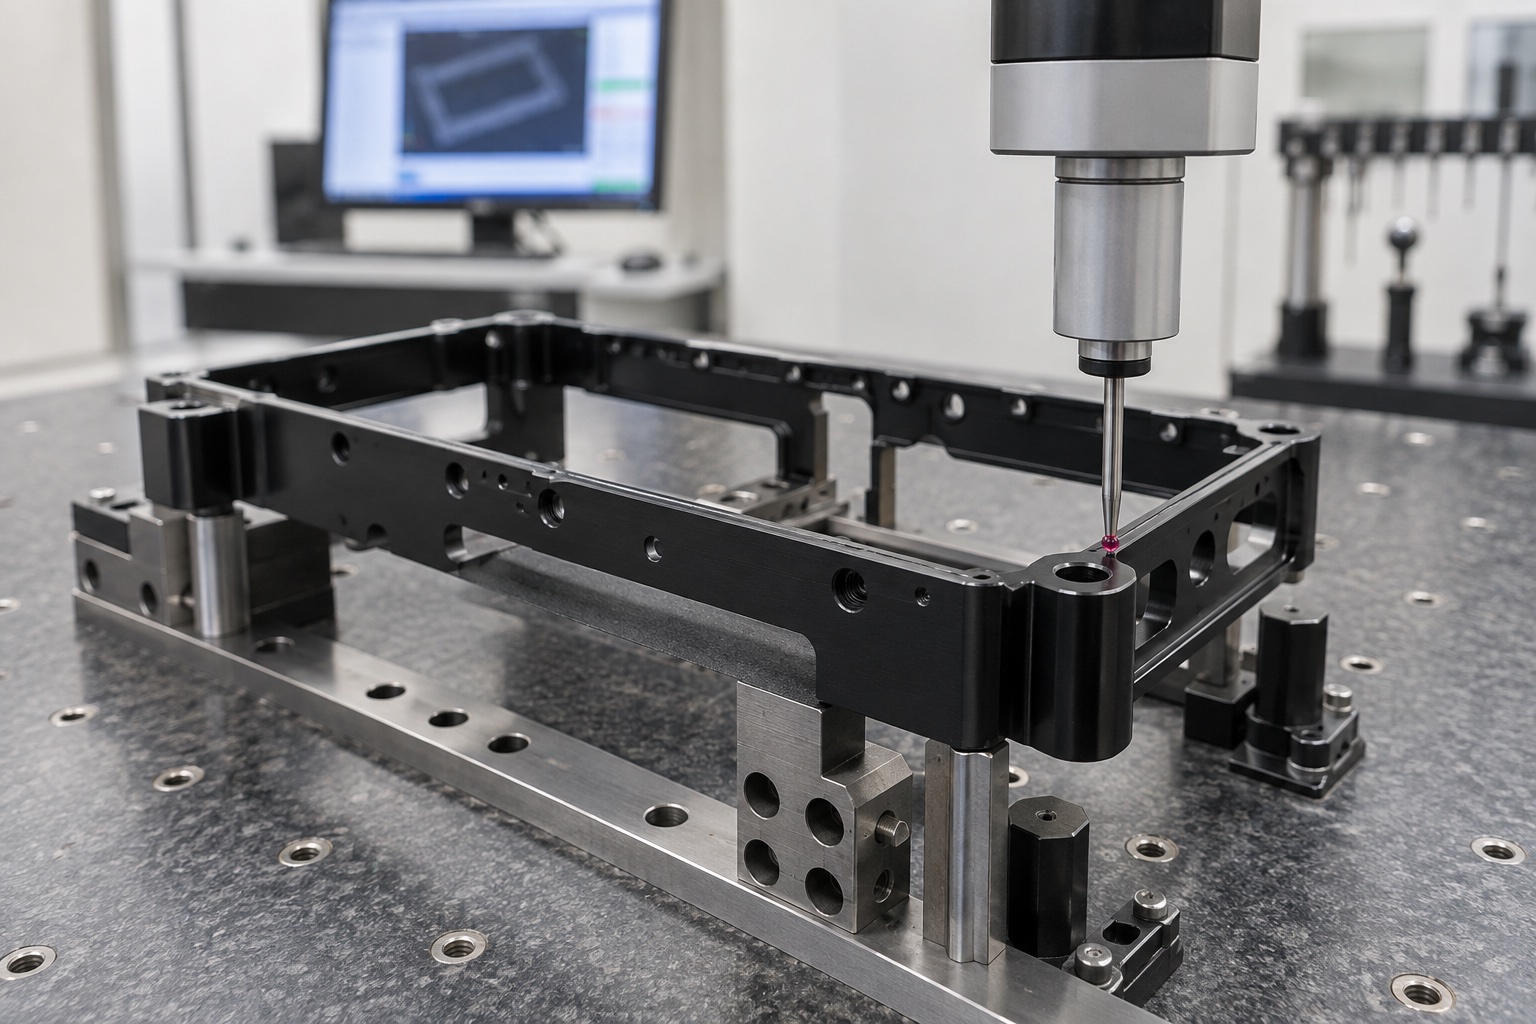
航空安装框检测应覆盖外形尺寸、孔位、安装柱高度、平面度、垂直度和关键开窗位置。三坐标检测可以确认孔系和框架基准的整体关系,必要时还应做装配试验,确认设备模块可以顺畅安装。
小批量试制阶段,建议保留首件报告和关键尺寸记录。这样后续设计迭代或批量生产时,可以快速判断变更对加工稳定性的影响。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱