机器人

机器人末端法兰盘加工如何保证孔位和端面跳动?

2026-08-19 机器人

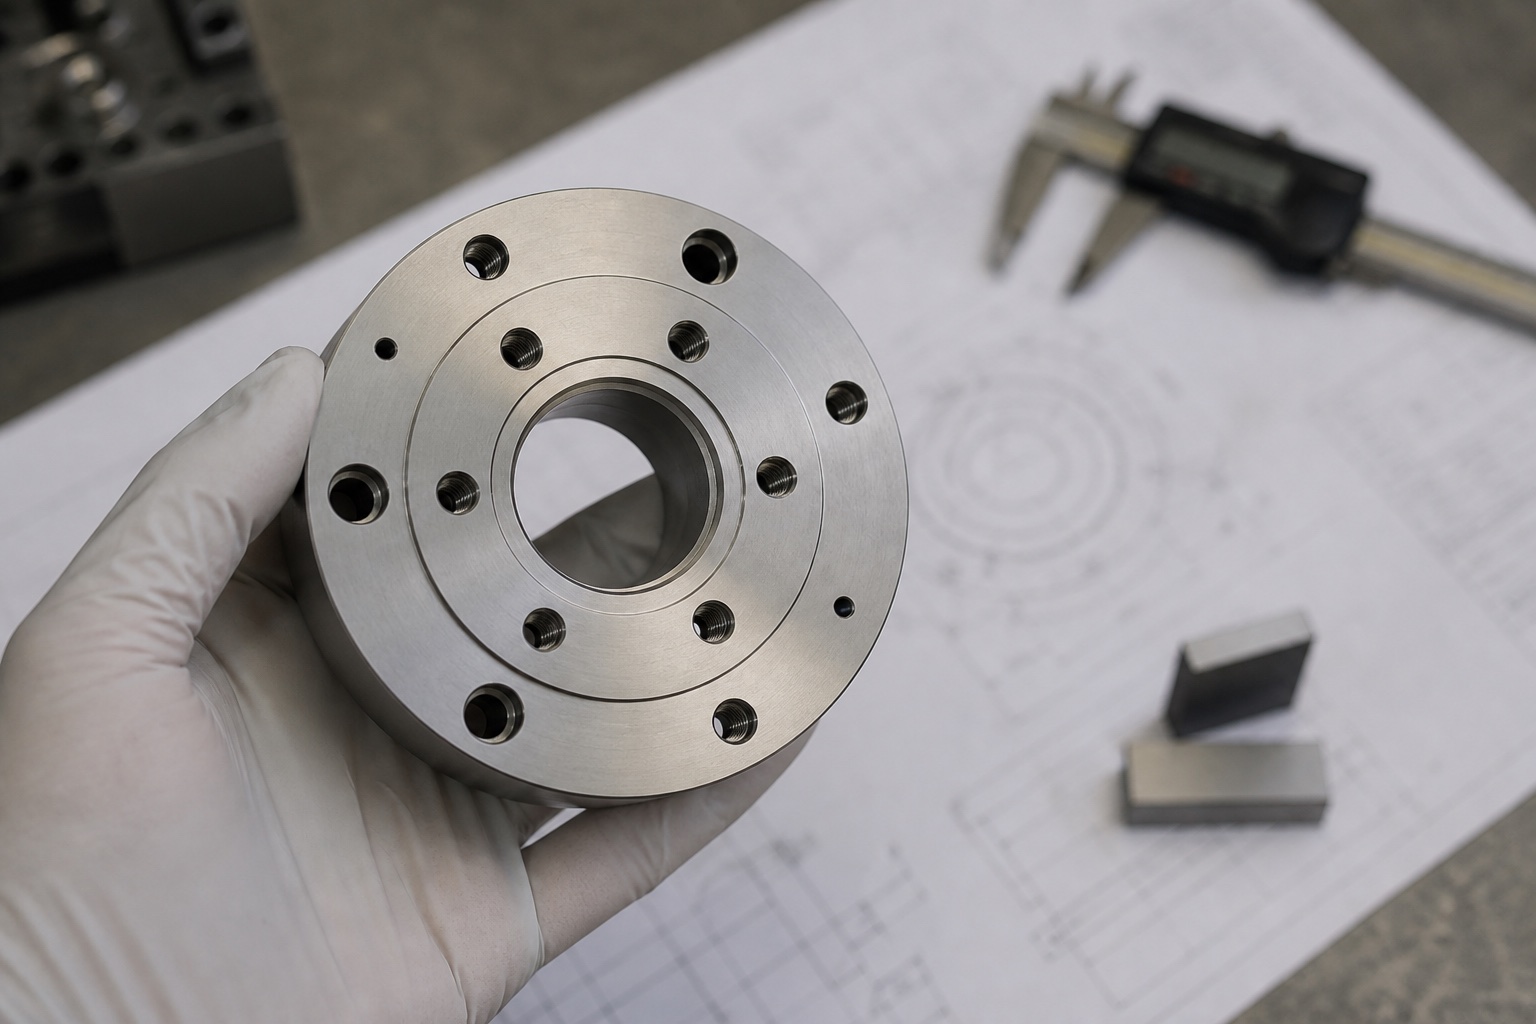
机器人末端法兰盘图纸评估

机器人末端法兰盘是机械臂与夹爪、快换盘、工具端、传感器模组之间的重要连接件。它的结构并不复杂,但孔位、中心孔、定位凸台和端面跳动会直接影响末端执行器的重复定位精度。对于工业机器人、人形机器人和自动化设备项目来说,末端法兰盘经常以多品种小批量形式加工,版本迭代快,交期紧,因此更需要在打样阶段把工艺和检测基准固定下来。

不锈钢材料强度高、耐腐蚀,适合用于承载、连接和长期装配位置。但不锈钢切削阻力大,加工硬化明显,薄盘类结构还容易受装夹影响产生端面变形。末端法兰盘加工不能只看外径和孔径是否合格,更要关注孔组相对中心孔的位置关系、两端面的平行度、定位台阶同轴度和螺纹孔质量。

一、中心孔和定位台阶是首要基准

末端法兰盘通常以中心孔或定位凸台作为装配基准,再通过螺纹孔和销孔完成固定。加工时建议先明确客户设备的装配方式:是靠中心孔定位,还是靠凸台外圆定位,或者通过销孔实现防转定位。不同基准会影响车削、铣削和检测顺序。

圆盘类零件适合先车削外圆、端面、中心孔和定位台阶,再转入加工中心完成孔系加工。若孔系精度要求高,可采用一次装夹完成孔组,减少重复定位误差。对于北京机器人研发项目,图纸经常在短期内改版,首件阶段应保留基准说明和检测记录,便于后续快速复做。

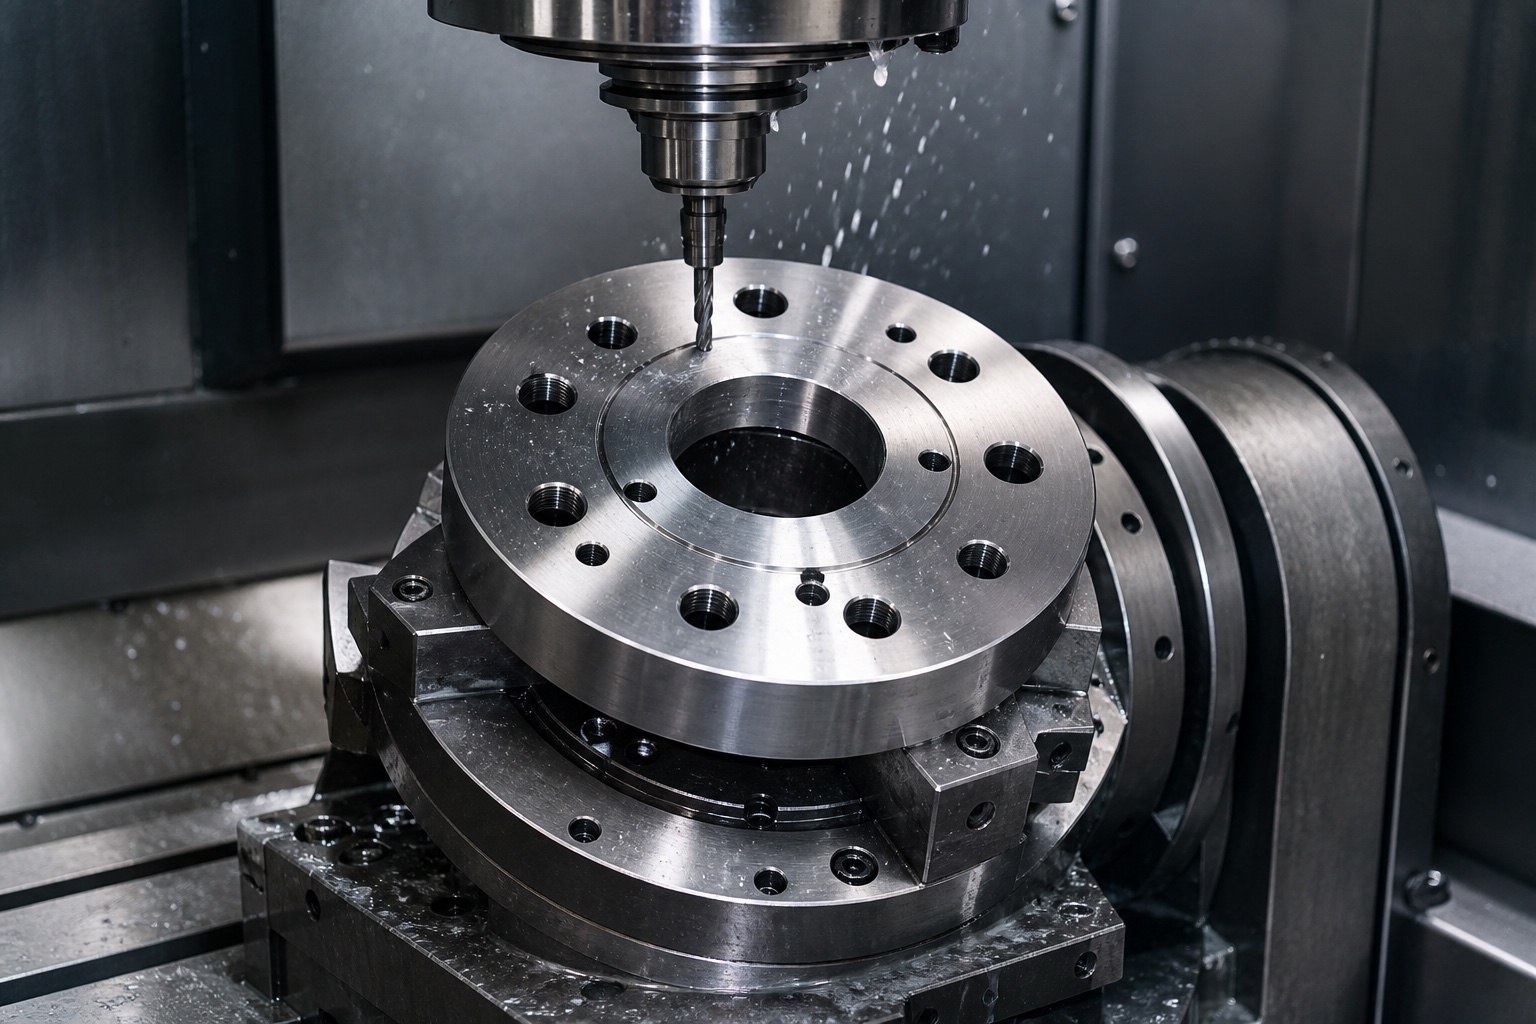
机器人末端法兰盘CNC加工

二、孔位加工要兼顾螺纹、沉孔和销孔

末端法兰盘上的孔通常分为螺纹孔、通孔、沉孔和定位销孔。螺纹孔需要保证底孔直径、牙型完整和有效深度;沉孔需要保证深度一致,否则螺钉锁紧后端面受力不均;销孔则需要重点控制孔径和位置度。孔组之间若存在角度分布要求,还应确认零件装夹方向和零位角。

不锈钢加工孔位时,刀具磨损和排屑会影响孔壁质量。小孔或深孔要避免断屑不良造成孔口拉伤,攻牙时应控制润滑和退屑。对于多孔位法兰,建议安排首件全检,并抽检后续批次的孔距、螺纹和沉孔深度。

三、端面跳动来自材料、装夹和翻面

端面跳动是末端法兰盘的重要指标。若端面与中心孔轴线不垂直,安装夹爪或工具端后会放大姿态误差。薄盘类不锈钢零件在粗加工后会释放应力,如果直接一次加工到位,后续可能出现轻微翘曲。因此可采用粗加工、时效或放置、再精加工的方式降低风险。

翻面加工时,软爪、端面支撑和压紧力控制很关键。夹紧力过大容易让零件在加工时看似平整,松夹后却回弹变形。对于端面要求高的法兰盘,应尽量扩大支撑面积,并把关键端面放在最后精修。

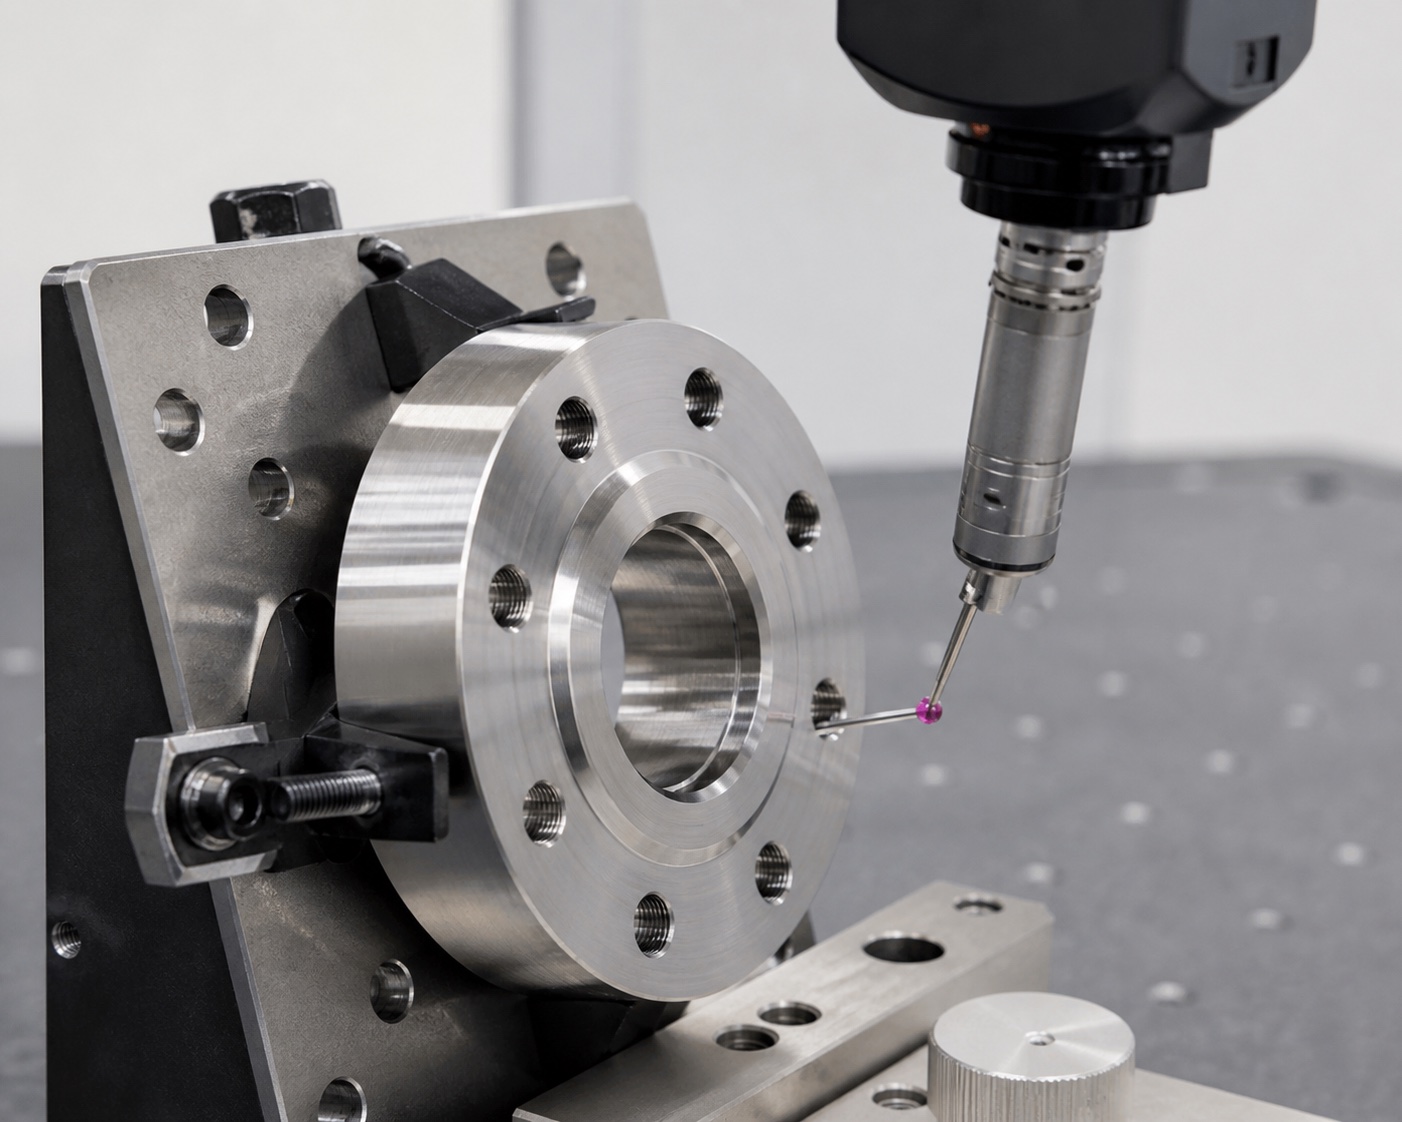
机器人末端法兰盘三坐标检测

四、检测要围绕装配结果展开

机器人末端法兰盘建议检测中心孔尺寸、外圆、定位台阶、孔位、螺纹、沉孔深度、端面跳动和平行度。若客户提供配套夹爪或快换盘,也可以通过实配验证螺钉穿入、销孔定位和端面贴合情况。三坐标适合检测孔组位置,高度规和跳动仪适合快速确认端面状态。

多品种小批量项目的关键,是把每个版本的图纸、材料、表面处理、加工基准和检测方式记录清楚。这样后续即使零件外形略有调整,也能快速判断哪些孔位和端面属于功能尺寸。机器人末端法兰盘的加工重点,不是单个尺寸孤立合格,而是中心基准、孔组和端面共同保证装配稳定。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱