微信同号扫码咨询
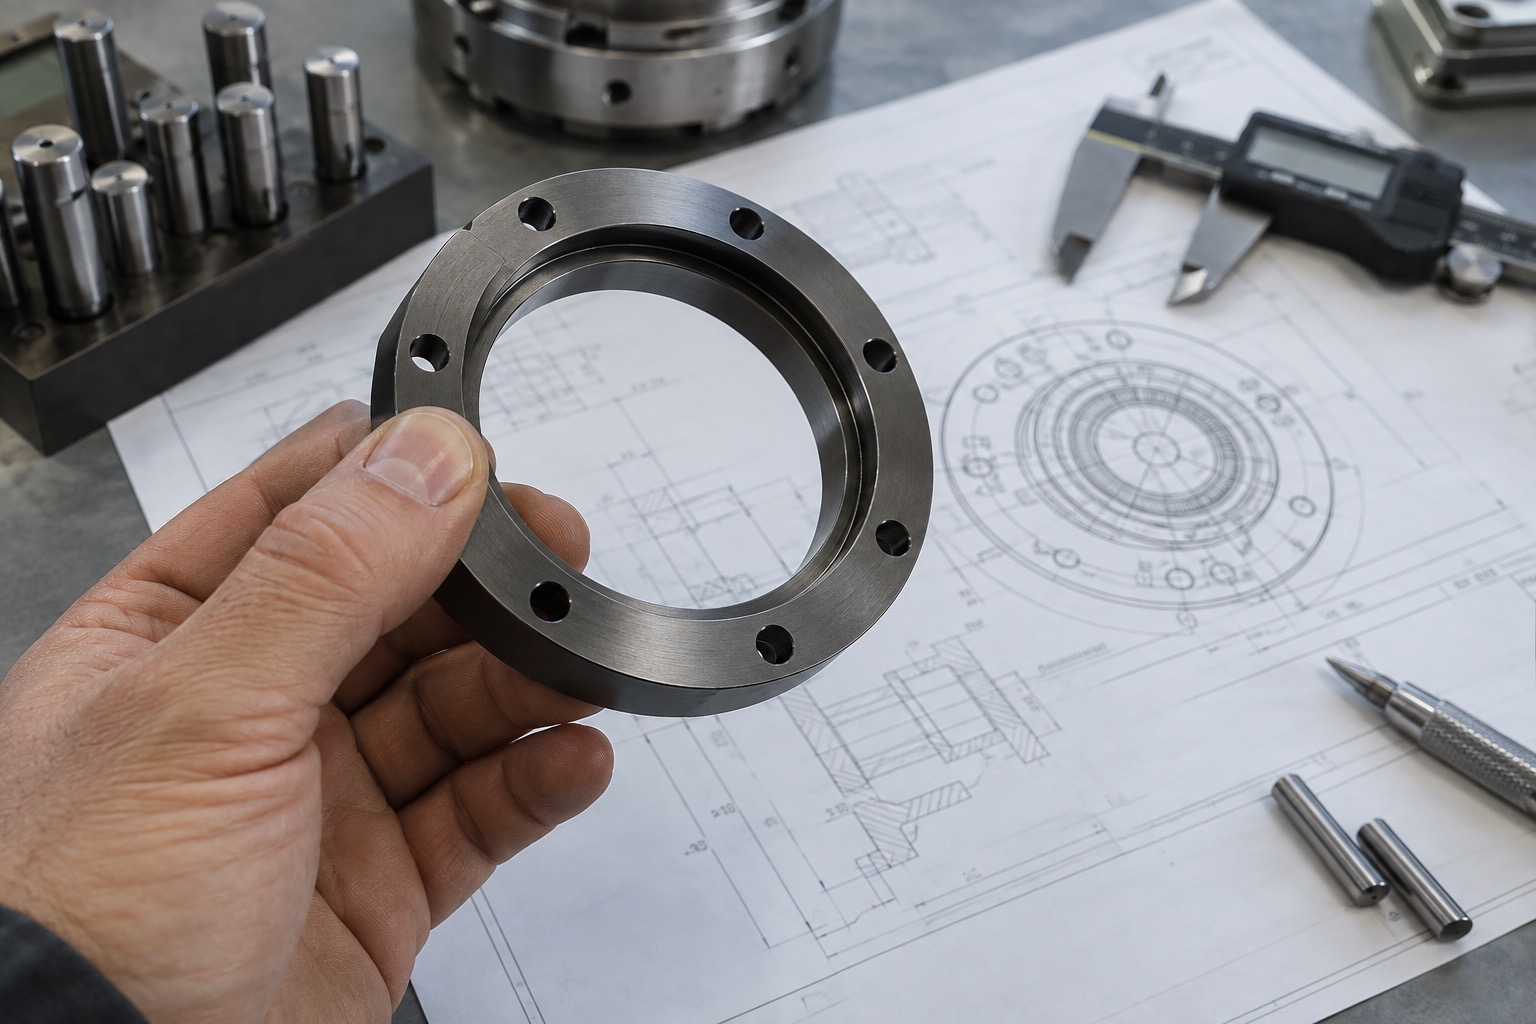
谐波减速器是机器人关节中的关键传动部件,压盖、端盖、柔轮连接环和定位压紧件虽然不是最显眼的零件,却直接影响关节装配同心度、端面压紧状态和运行稳定性。对于北京精工制造场景下的机器人样件和小批量项目,45钢谐波减速器压盖加工的核心在于控制同轴度、端面跳动、孔系位置和薄壁变形。
压盖类零件通常包括内孔、外圆、止口、端面和螺栓孔。加工前要确认设计基准、装配基准和检测基准是否一致。如果内孔用于定位,端面用于压紧,螺栓孔用于连接,那么这些特征之间的相互位置关系比单个尺寸更重要。
在工艺安排上,建议围绕内孔和端面建立主基准,减少多次翻面带来的误差。对于有试装要求的样件,首件阶段应重点确认止口配合、端面贴合和孔系装配状态。
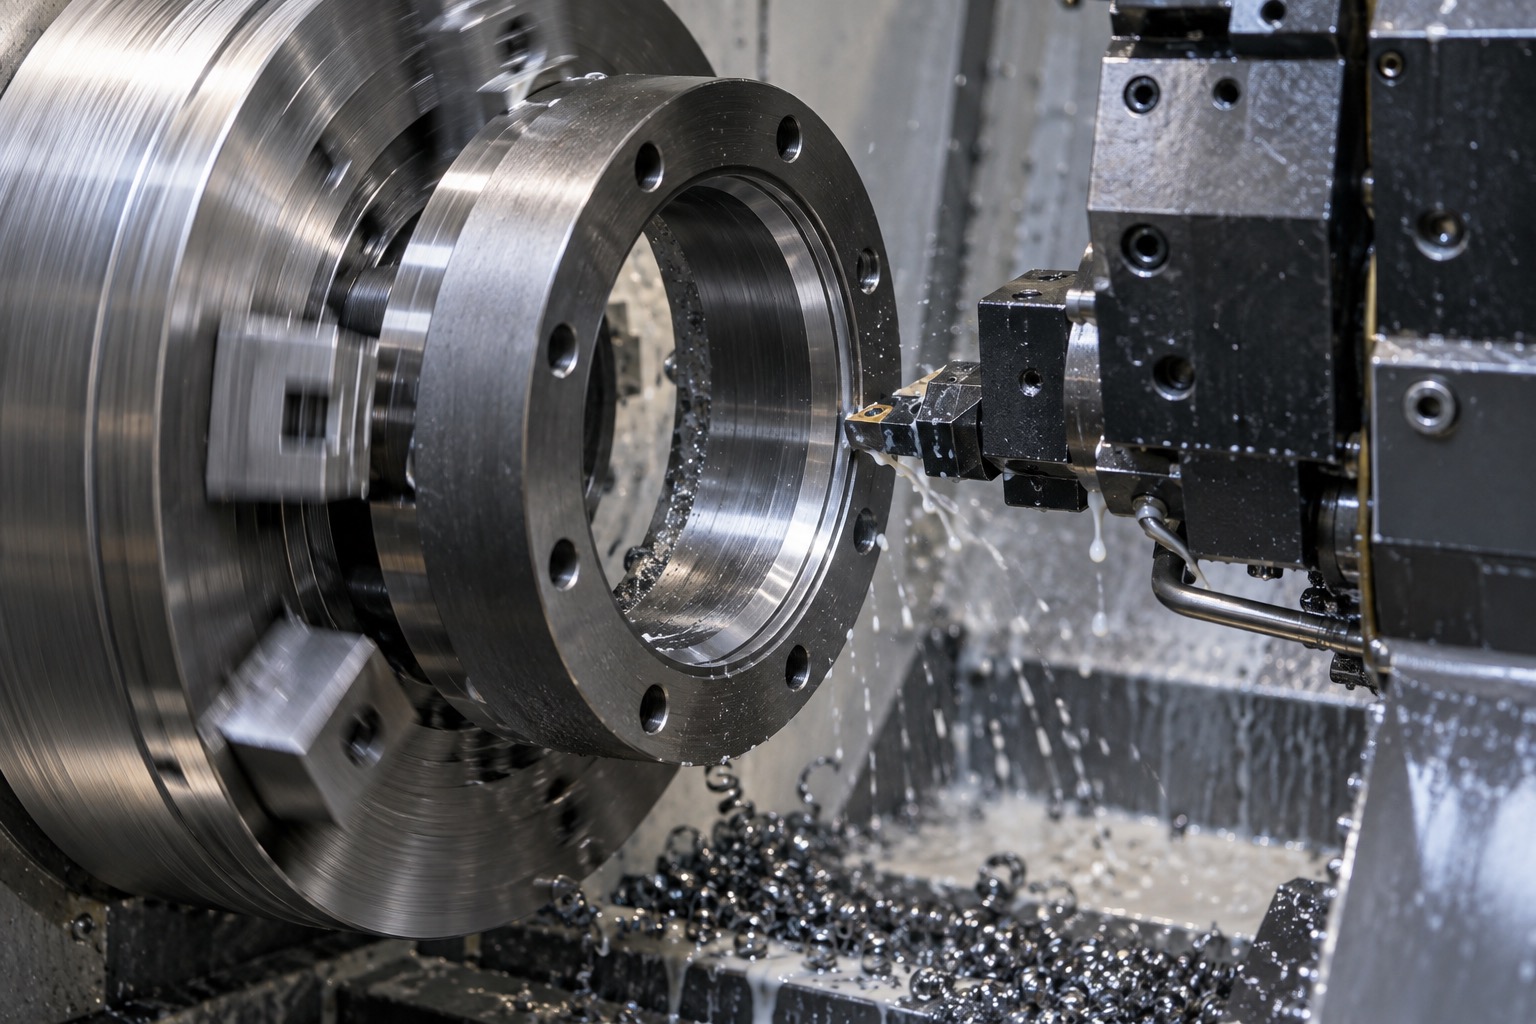
端面跳动控制不好,会影响柔轮或相邻部件的压紧均匀性。45钢虽然可加工性较好,但环形薄壁结构在夹持、粗加工和精加工中仍然容易产生弹性变形。加工时应避免过大的夹紧力,合理保留精加工余量,并控制切削热和刀具磨损。
对于端面要求较高的压盖,通常会采用粗加工后重新定位,再进行精车或精磨。若零件需要热处理或表面处理,也要提前评估变形风险和复检节点。
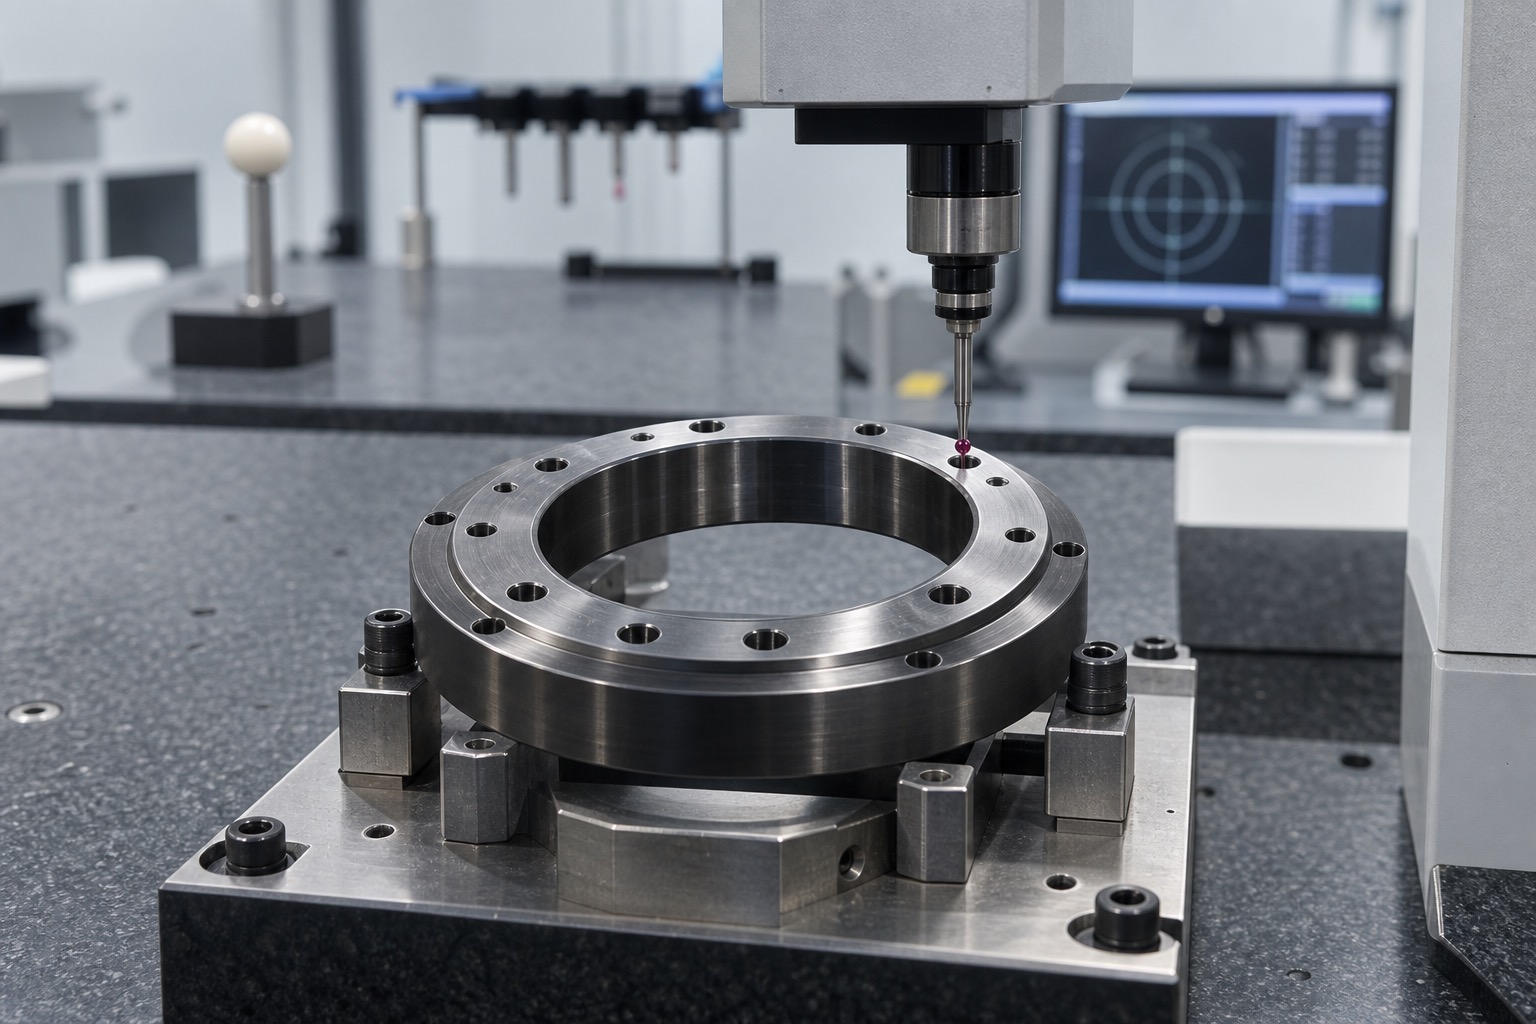
压盖的内孔、外圆、止口和螺栓孔之间存在装配链关系。只测量孔径和外径并不足够,还要关注同轴度、圆跳动、垂直度和孔位置度。螺栓孔若相对内孔偏移,会在装配时产生拉偏,影响机器人关节的重复定位和传动平稳性。
因此,孔系加工最好在稳定基准下完成,并通过三坐标或专用检具验证。对于批量生产,应记录首件、过程抽检和终检数据,避免刀具磨损导致孔距漂移。
机器人关节零件经常存在版本迭代,样件阶段的加工经验应及时沉淀为工艺文件,包括装夹方式、基准选择、刀具方案、切削参数、检测项目和异常处理。这样后续结构微调时,可以快速判断哪些尺寸会受影响。
下单时建议提供完整 3D、2D 图纸、材料状态、热处理或表面处理要求、关键公差和装配关系。对于谐波减速器压盖这类零件,真正影响交付质量的不是单点尺寸,而是环形基准、端面状态和孔系关系的整体稳定。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱