微信同号扫码咨询
内窥镜的转向与传动结构通常空间紧凑,细小线缆需要沿设定路径平稳移动。PEEK导向块可以把弧形槽、穿线孔、定位面和安装孔集成在一个轻量零件上,但结构越小,槽口毛刺、孔轴偏移和夹紧变形越容易影响装配。对北京地区常见的研发样机和多品种小批量项目而言,先把功能路径和验收方法定义清楚,比一开始盲目收紧全部公差更重要。
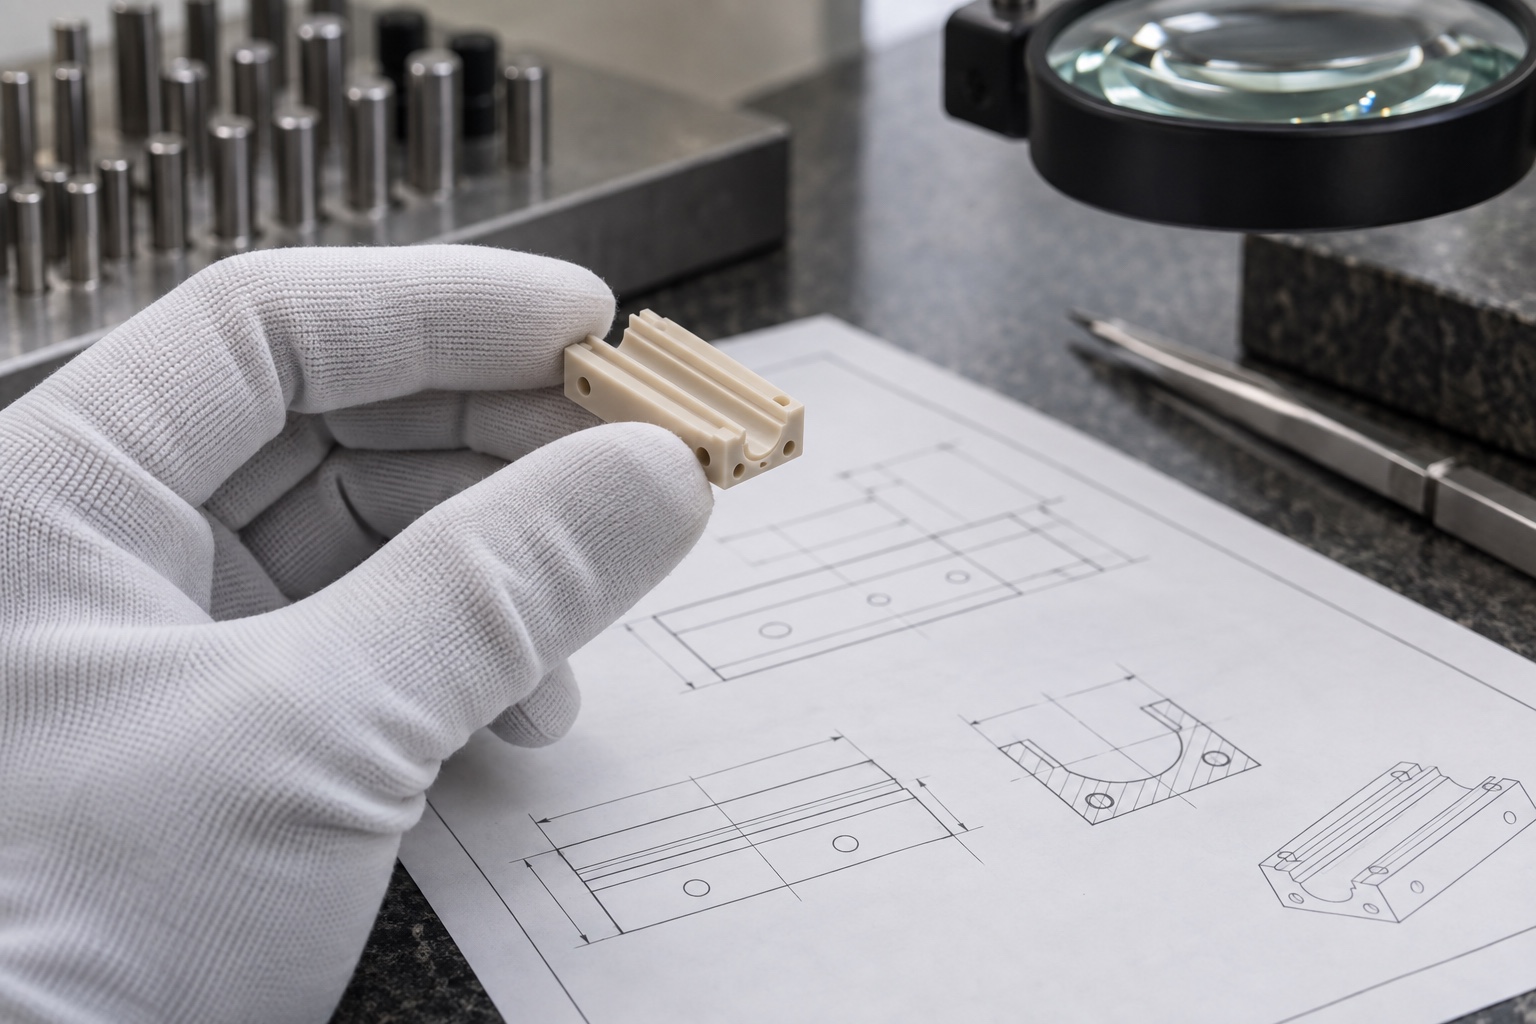
图纸评审应说明线缆从哪个孔进入、沿哪条槽转向、最终从哪里引出,以及导向块通过哪些面和孔固定。槽底位置、孔轴和安装基准应形成完整尺寸链。若弧形槽仅以外轮廓边线标注,零件外形即使合格,装入组件后也可能出现线缆偏压或局部摩擦。
设计端还应提供线缆直径、端头尺寸、允许弯曲半径和装配工具空间。需要通过较大端头时,不能只按线缆本体直径设计微孔。导向槽的圆角与入口过渡应服务于实际运动路径,过于尖锐的转角可能增加阻力,过度扩大又会降低定位效果。
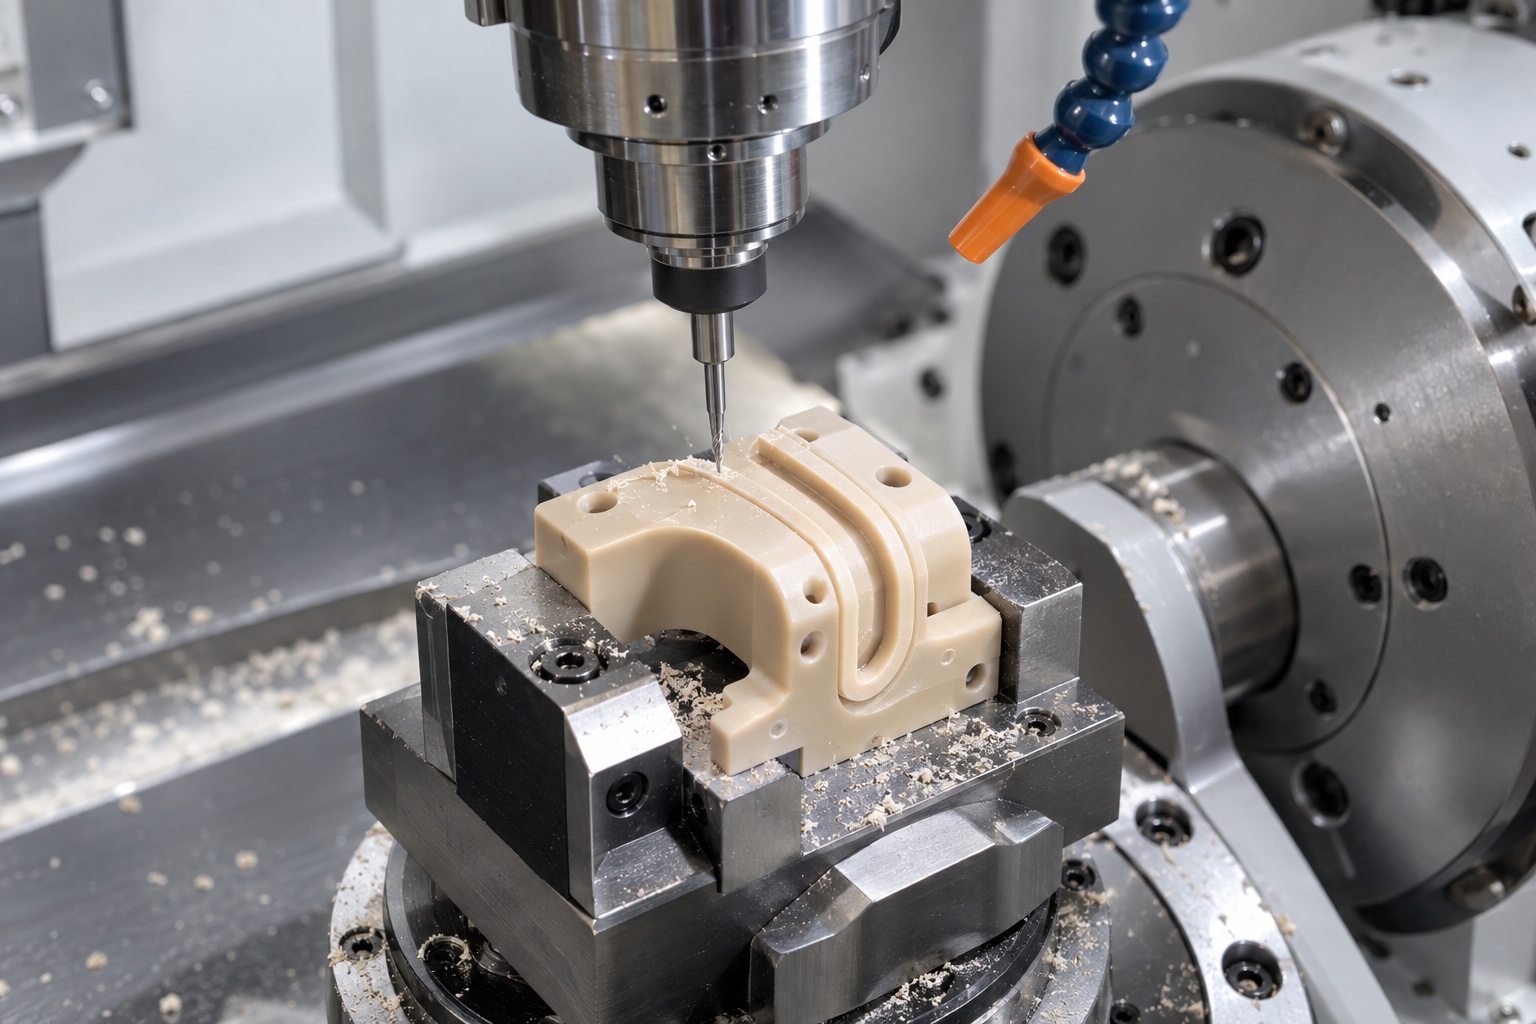
PEEK的刚性与金属不同,薄壁区域在夹紧时可能发生弹性变形。若夹具把零件压弯后完成微槽,松夹后槽形和孔位会变化。工艺可选择较大的支撑面、限制夹紧力,并将关键特征安排在稳定基准建立后加工。最终检测应在自由状态进行。
刀具不锋利或局部温升过高,会让槽口出现拉丝、翻边或表面发亮。微槽加工需要控制刀具伸出、切削负载和排屑,避免切屑在窄槽内反复摩擦。冷却方式还要结合后续清洁要求,防止残留物进入微孔和盲槽。
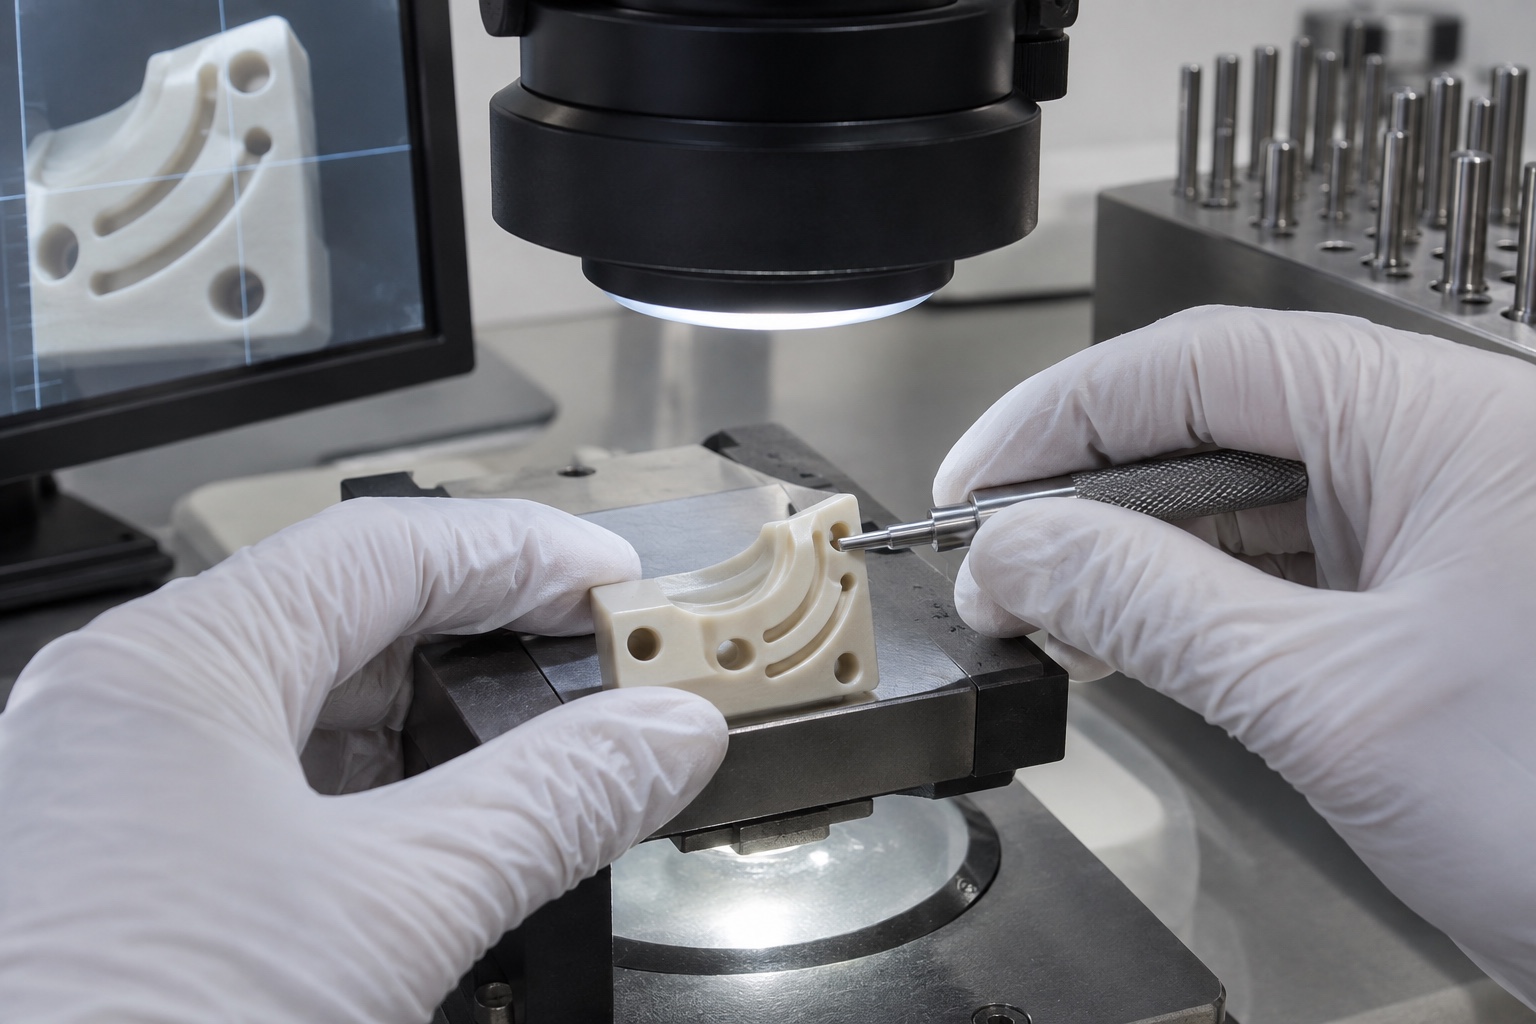
弧形微槽常与穿线孔相交,这一位置最容易留下内毛刺。外表面毛刺可以目视发现,孔槽交叉处则可能需要显微镜、内窥观察或放大成像。去毛刺工具应能够到达目标位置,同时不能扩大槽宽、破坏圆角或留下松散碎屑。
微孔加工还要关注孔深与直径的比例、入口偏斜和排屑。对于较长的孔,可根据结构采用分步钻削并设置刀具状态检查。使用针规时要避免强行塞入,因为聚合物孔口可能暂时变形,得到的结果不一定代表真实的穿线状态。
光学影像仪适合检查槽宽、槽形和孔口位置,三坐标可复核安装基准与整体轮廓,显微镜用于观察边缘和交叉处毛刺。不过,尺寸合格不等于线缆运动一定顺畅。首件最好使用真实线缆、端头和配合件进行穿线与转向试装,记录是否有卡滞、刮擦或装配干涉。
检测报告应注明零件温度、支撑方式和自由状态。PEEK会受环境温度和测量力影响,过大的探针压力或夹具力可能改变结果。对于需要清洁或灭菌的组件,材料证明、清洗和包装要求也应单独确认;机械加工方不应以尺寸报告代替医疗器械法规验证。
下单时提供2D图纸、3D模型、PEEK材料等级、线缆样件、数量和关键公差。首件重点验证微槽入口、孔槽交叉处、安装孔位和穿线阻力,再根据试装反馈调整结构。版本冻结后,固定毛坯、刀具、夹具和显微检验标准,才能稳定复制小批量。
内窥镜PEEK导向块的加工重点,是让几何尺寸与真实线缆运动保持一致。合理基准、低变形装夹、锋利刀具、可验证的去毛刺方法和实际穿线试验,共同决定零件能否顺利装入设备。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱