微信同号扫码咨询
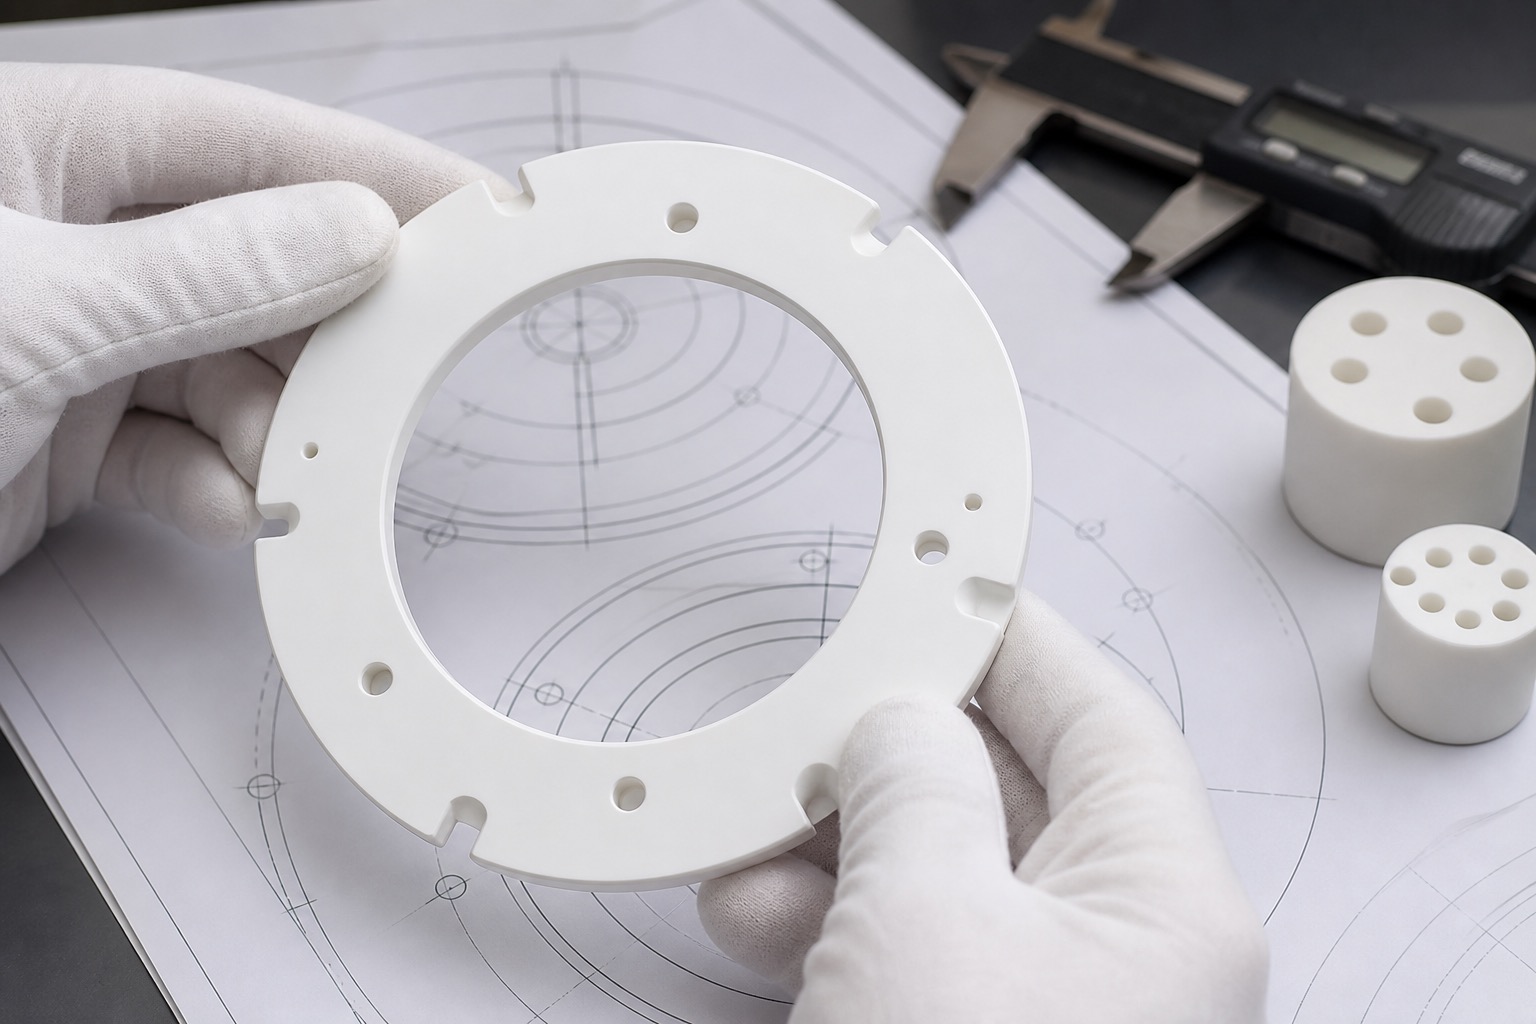
半导体设备中的陶瓷晶圆定位环,常用于晶圆承载、定位、绝缘隔离或洁净夹具。它的结构通常包含中心大孔、微孔、定位槽、径向缺口和多个倒角边缘。
与金属零件不同,技术陶瓷硬度高、脆性大,加工时最容易出现孔口崩边、槽口缺角和平面度不稳定。对于晶圆相关零件来说,这些细节会影响定位、洁净和装配可靠性。
加工前需要确认材料状态。氧化铝、氧化锆等陶瓷材料在烧结后尺寸和余量不同,硬度、韧性和加工窗口也不同。图纸评估时应同步确认材料牌号、烧结状态和崩边标准。
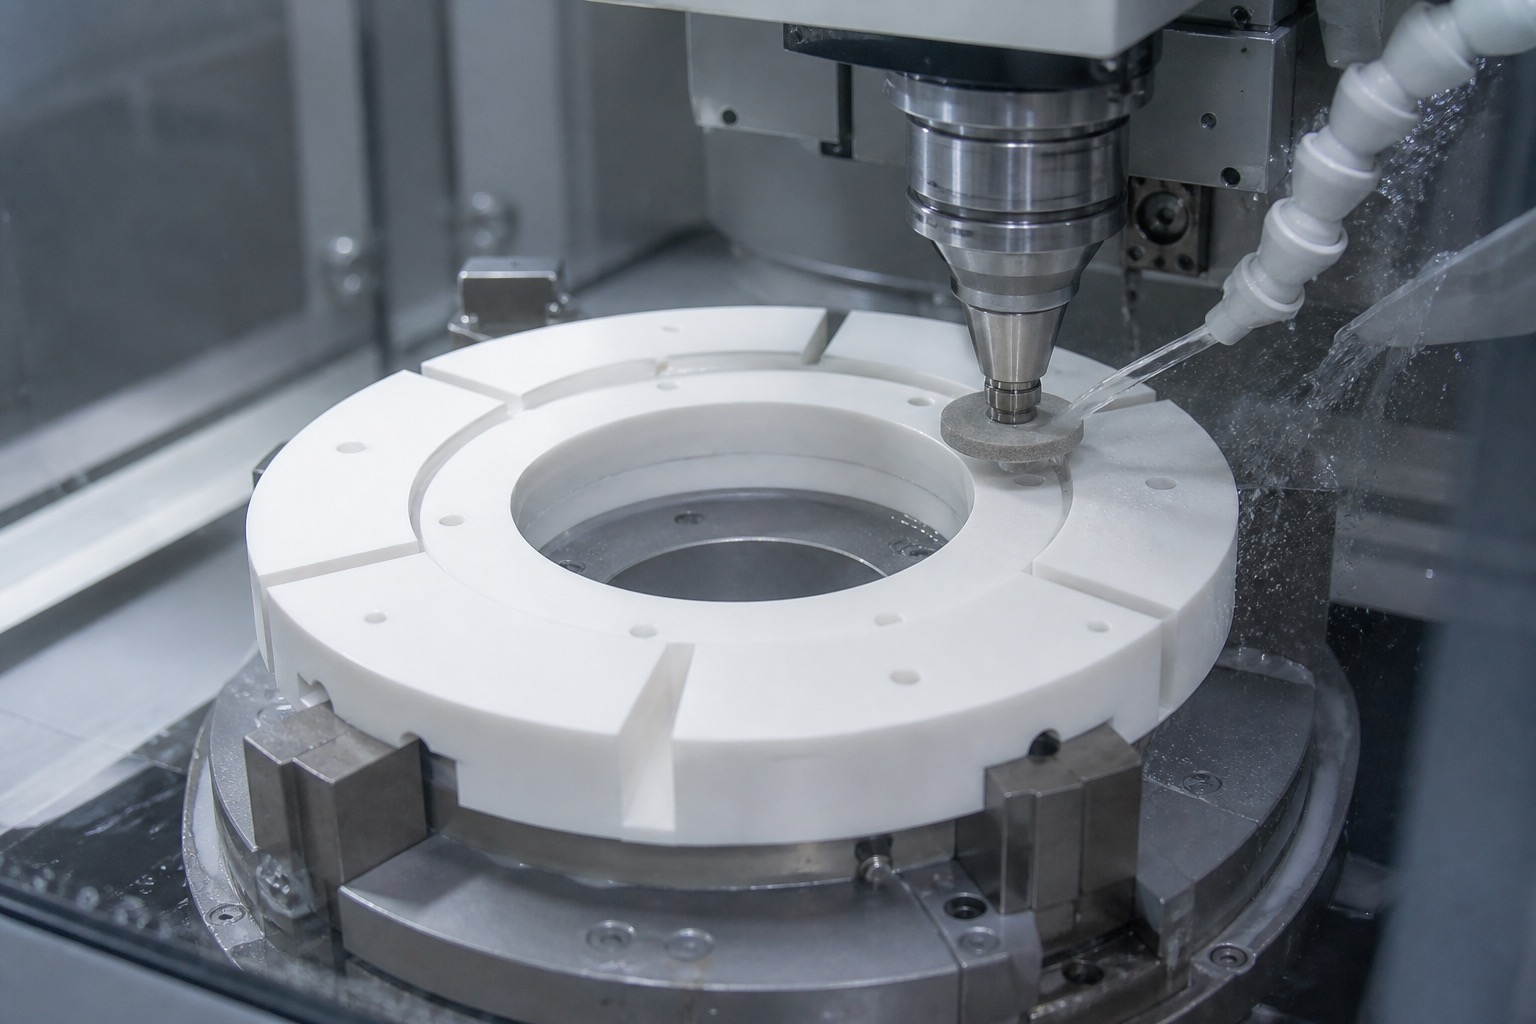
平面度控制通常依赖精密磨削。定位环上下平面如果不稳定,装配后可能造成受力不均或晶圆承载偏差。磨削时要控制单次去除量、冷却和支撑方式,避免局部热应力。
内外圆和中心孔关系也很关键。定位环往往以内孔、外圆或定位缺口建立装配基准,若圆度或同心度偏差过大,会影响晶圆或夹具的位置重复性。
微孔加工是崩边风险集中的位置。陶瓷孔加工通常需要金刚石工具或专用磨削工艺,进给过快、工具磨损或冷却不足都会让孔口出现细小缺口。
槽口和径向缺口加工同样要谨慎。槽边是应力集中区域,尖角越多越容易崩边。设计允许时,适当增加圆角和倒角,可以明显改善加工稳定性和装配安全性。
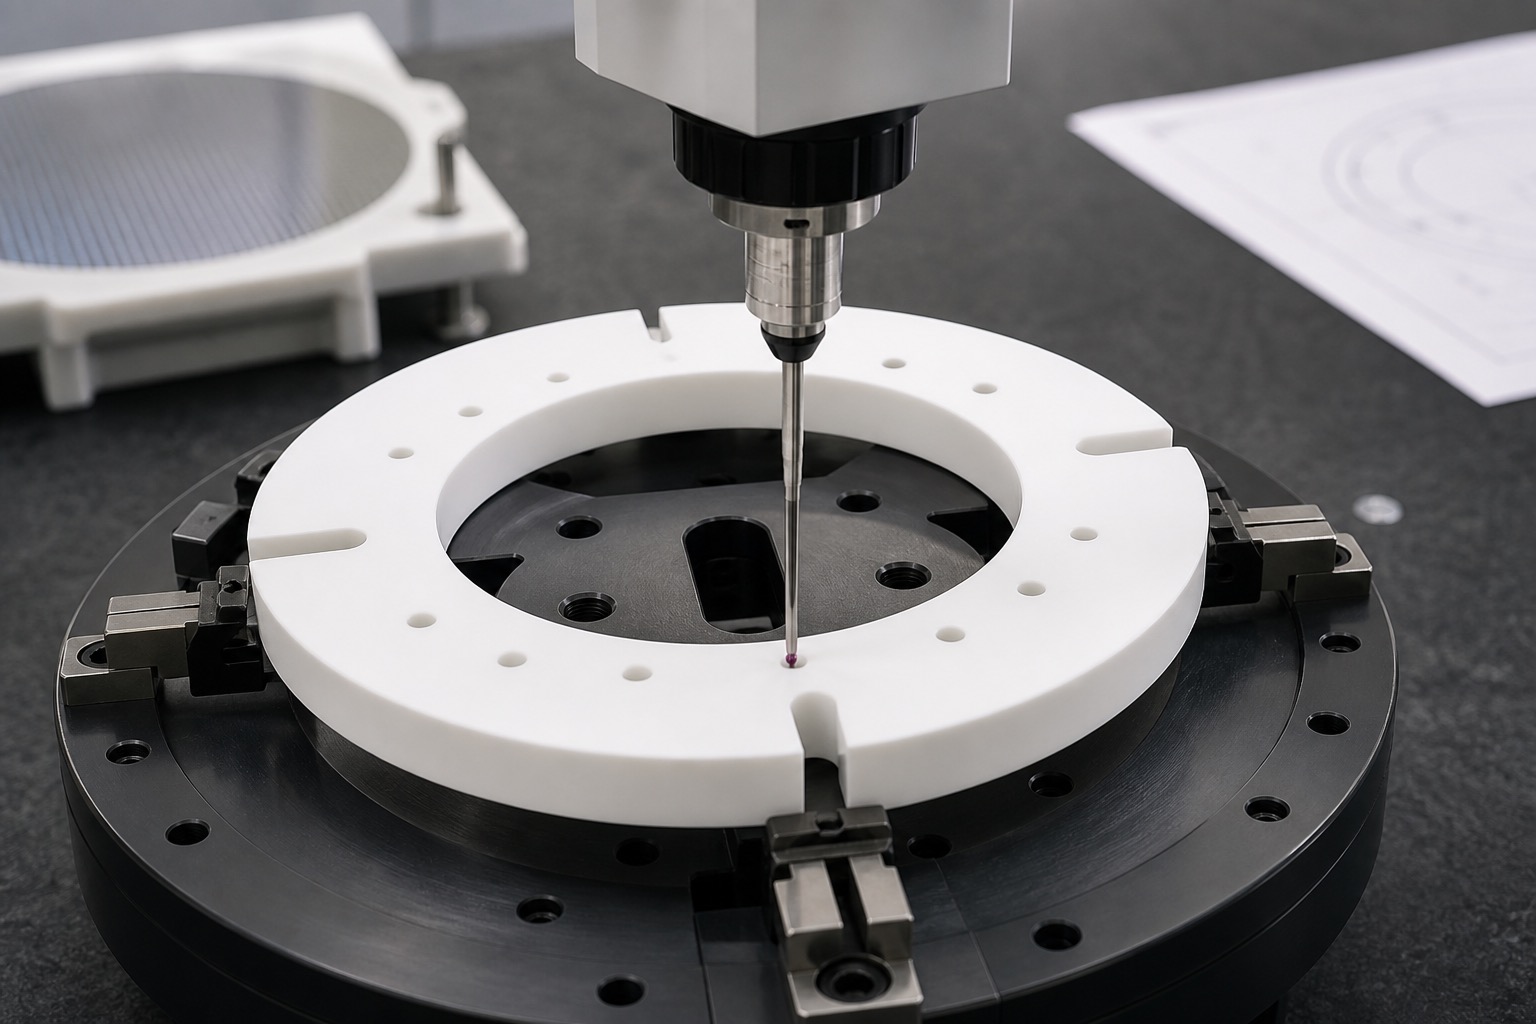
检测时不能只看外径和厚度。关键项目应包括平面度、内外圆尺寸、同心度、微孔孔径、孔位、槽宽、缺口位置和边缘崩边。高要求项目可用影像仪或三坐标检测。
表面洁净度也需要关注。陶瓷粉末、磨削液和细微颗粒可能残留在孔内或槽口中,半导体相关零件出货前通常需要清洗、烘干和独立包装。
如果客户处于研发阶段,建议先确认功能重点:是承载、定位、绝缘,还是耐磨隔离。功能不同,平面度、孔位、表面粗糙度和崩边标准的优先级也不同。
北京精工制造类项目通常会面对多品种、小批量和较快迭代。对于陶瓷定位环,前期把崩边标准、检测方法和包装要求说清楚,比后期返工更有效。
总体来看,半导体陶瓷晶圆定位环加工的核心是材料理解、精密磨削、微孔崩边控制、平面度检测和洁净交付。每个环节都稳住,才能让陶瓷零件满足高洁净设备的使用要求。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱