微信同号扫码咨询
半导体设备的晶圆搬运机构需要把末端托盘送到狭窄的取放位置。托盘看似是一块带长叉臂的铝合金零件,实际同时承担安装、定位和承载任务。两条叉臂的高度差、平行度和接触面状态若失控,设备调试就可能反复修正轨迹。北京地区设备研发和试制项目往往更新快、批量小,因此加工方案需要兼顾尺寸稳定和改版效率。
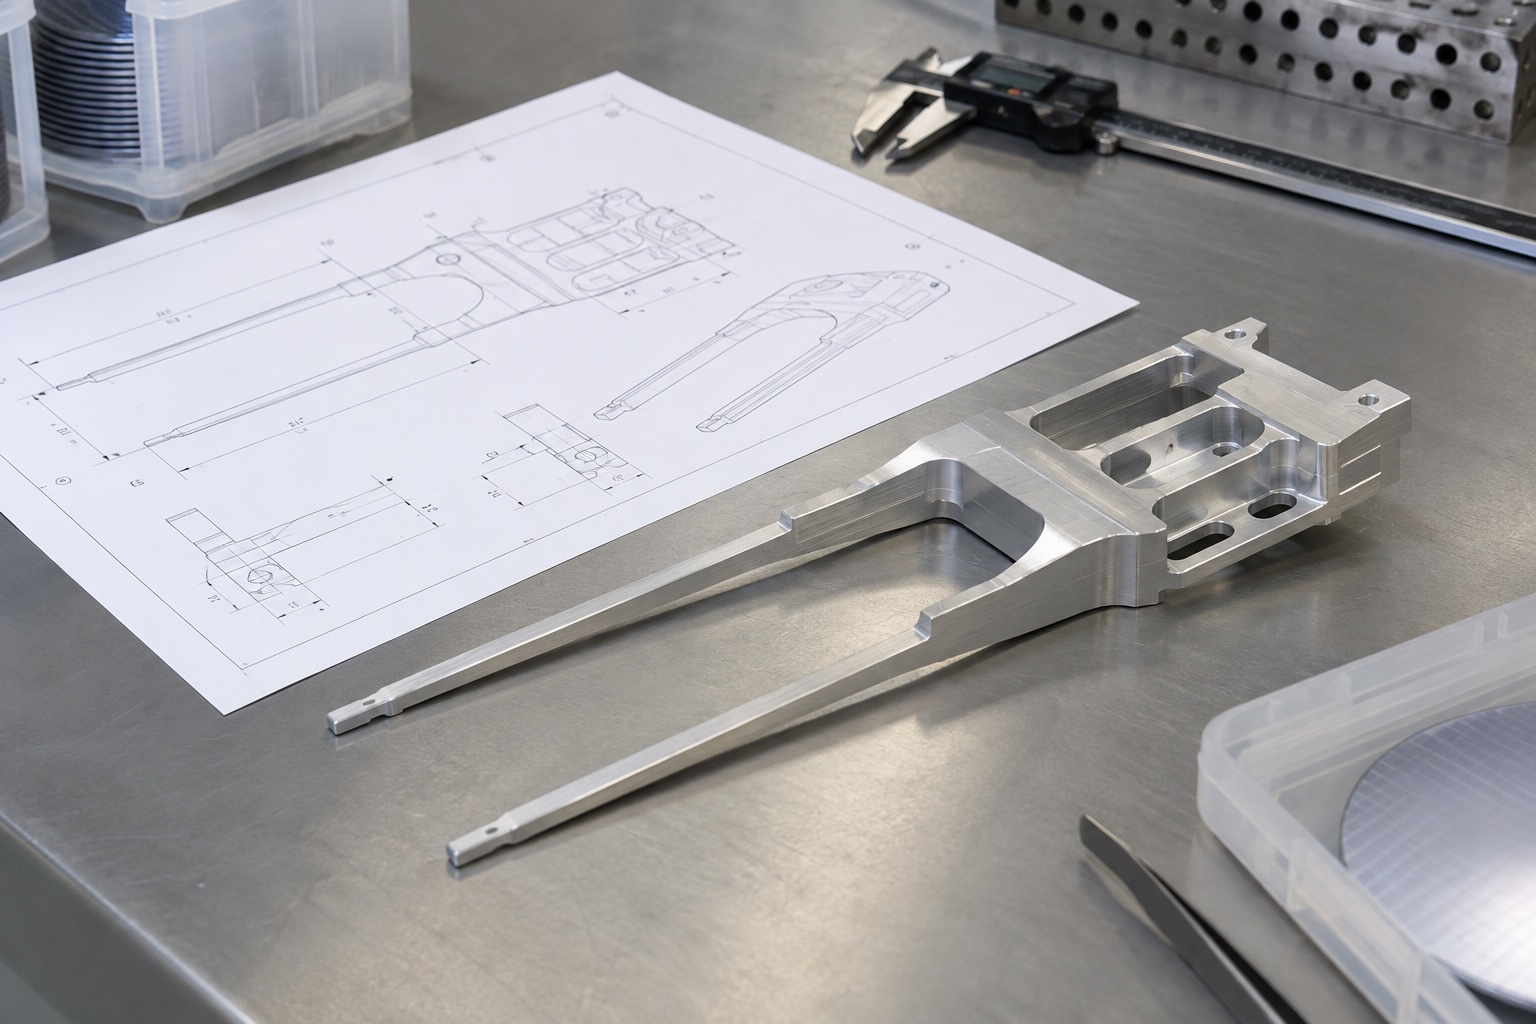
设计评审时先区分安装端、承载端和非功能减重区域。安装孔组通常决定末端托盘与运动机构的位置,叉臂末端则决定目标位置的高度和左右间距。若只给出总体长宽厚而没有共同基准,加工与检测可能分别从不同的边缘量起,导致零件单项尺寸合格但装配位置偏移。
对于细长双叉结构,建议在图纸上明确安装基准面、孔组位置、两叉臂平行度、端部高度差、接触面粗糙度和允许边缘状态。实际公差取决于搬运路径、装配调节余量和整机验证结果。设计方若计划后续增加涂层或衬垫,也应提前预留厚度及连接方式。
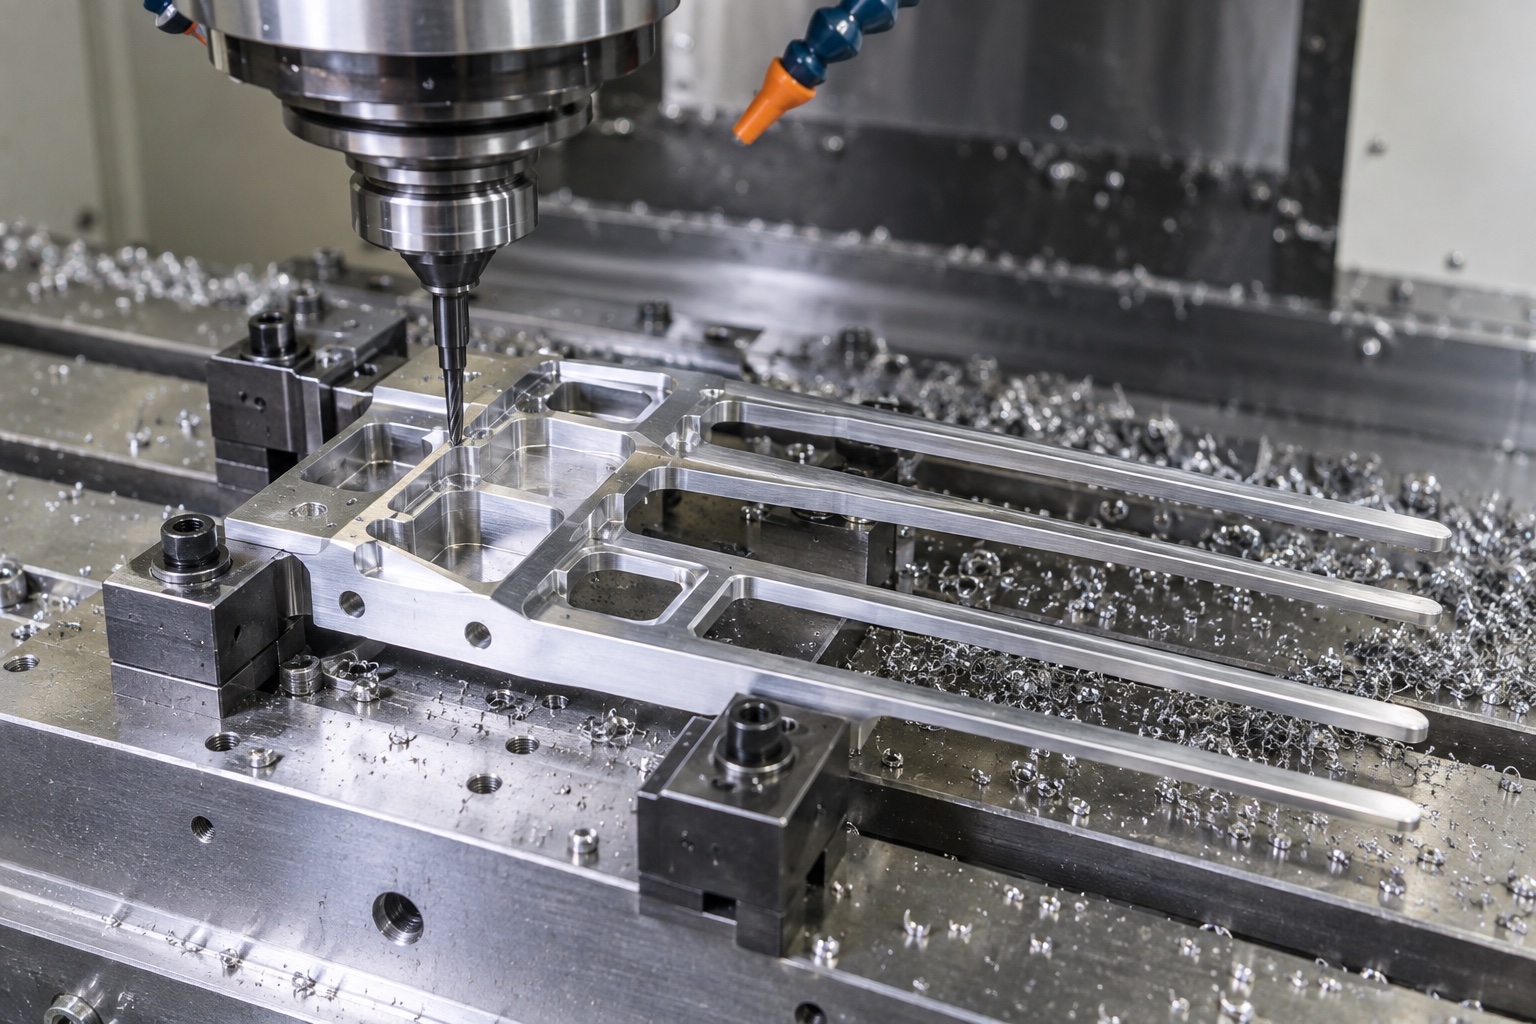
6061铝合金易于切削、重量较低,适合研发打样;但长悬臂、薄截面和大面积减重槽会降低刚性。粗加工时若一侧去料过多,材料内应力释放可能使叉臂微弯。翻面加工时的压紧力若直接作用在薄臂,也可能让加工状态与自由状态不一致,松夹后尺寸发生回弹。
较稳妥的工艺是先建立可靠的安装端基准,粗加工保留均匀余量,再对称加工两侧叉臂和减重槽。需要时在粗精加工之间安排静置或适当时效,最后用低夹紧力完成关键面精加工。夹具应优先支撑刚性较高的区域,避免在叉尖附近过度约束;刀具伸出、走刀方向和切削热同样需要控制。
末端托盘的安装孔位置会影响设备标定。孔组若与叉臂中心线关系不明确,现场可能通过加垫或改孔补救。加工时可以将安装面与孔组尽量安排在同一基准链中,首件完成后先试装,再判断是否需要修订图纸。盲目把每个尺寸都收紧,会增加成本,却未必提升取放稳定性。
阳极氧化或其他表面处理可改善耐磨和外观,但处理后的厚度、色差和接触面状态可能影响配合。若零件与敏感载具接触,还需由设备方定义颗粒、摩擦、清洗和材料兼容性要求。处理前可对需要维持尺寸的孔、基准面与接触区明确遮蔽或后加工方案,并在处理后复检关键位置。
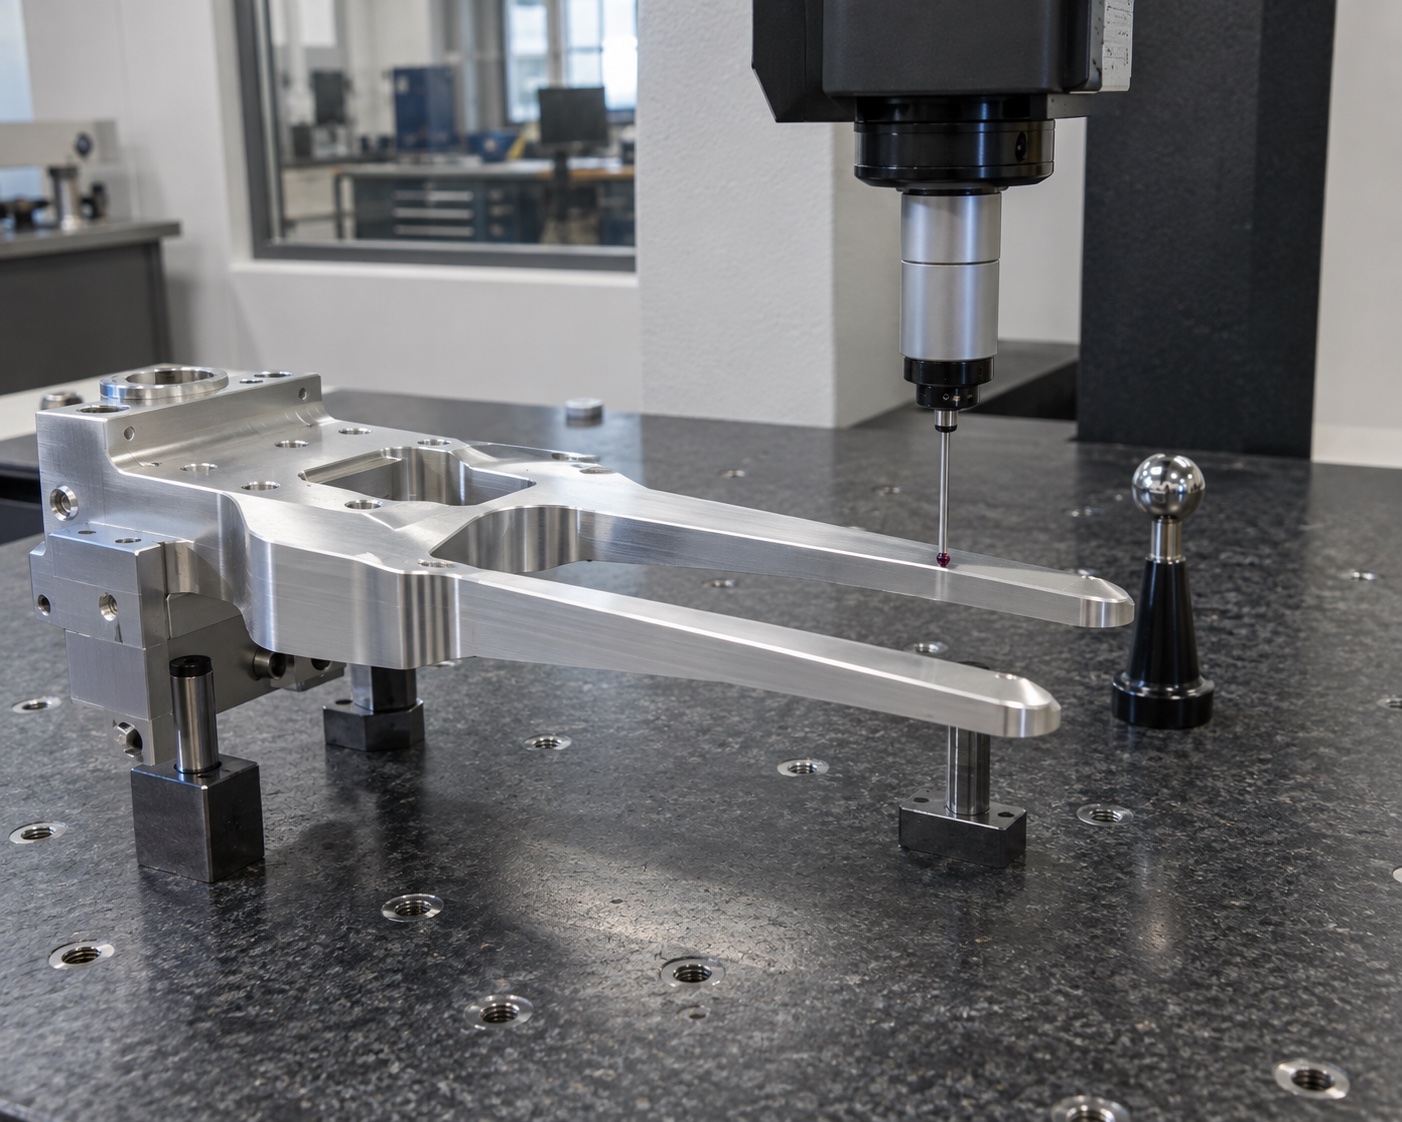
细长叉臂在检测夹具上可能被压直,因此测量时应记录支撑点和夹持状态。三坐标可检查孔位、端部高度差和叉臂轮廓;高度规或平板适合快速筛查平面关系。必要时增加实际安装状态的试装和往返取放验证。报告应明确基准、测点及测量条件,方便后续改版比较,而不只是给出一个合格结论。
批量阶段还需关注毛坯批次、刀具磨损、夹具重复定位和去毛刺的一致性。叉尖和长槽内的微小毛刺容易被忽略;清洁、干燥和防擦伤包装也应纳入交付要求。对于洁净环境,设备方需要进一步定义颗粒控制与最终清洗标准,普通CNC加工验收不能代替洁净验证。
下单时提供2D图纸、3D模型、材料状态、计划数量、表面处理、关键测点及设备取放动作说明。首件优先验证安装孔组、叉臂末端高度和试装轨迹,再冻结夹具及精加工顺序。改版时保留前后图纸差异和首件检测记录,能够快速判断变化是否影响装配基准。
晶圆搬运末端托盘的加工重点是让长叉臂在自由状态和装配状态都保持可预测的位置。把功能基准、变形控制、表面处理和检测条件放在同一张工艺清单中,通常比单纯追求更小的标称公差更有助于稳定交付。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱