新能源

新能源汽车液冷分流板加工如何控制密封槽和平面度?

2026-08-22 新能源

新能源汽车液冷分流板图纸评估

新能源汽车液冷分流板广泛用于电池包、电驱控制器、车载电源、充电模块和测试设备中。它的作用是分配冷却液、连接管路、承载密封件,并为热管理系统提供稳定的流体通道。相比普通铝合金板件,液冷分流板对密封槽、平面度、流道毛刺和螺纹接口一致性要求更高。

北京地区新能源汽车研发、试制和自动化设备项目较多,常见需求是小批量、多版本、交期紧。加工厂需要在首件阶段就把图纸基准、密封结构、后处理和检测方式确认清楚,否则很容易在装配试压时暴露问题。

一、密封槽不是简单开槽

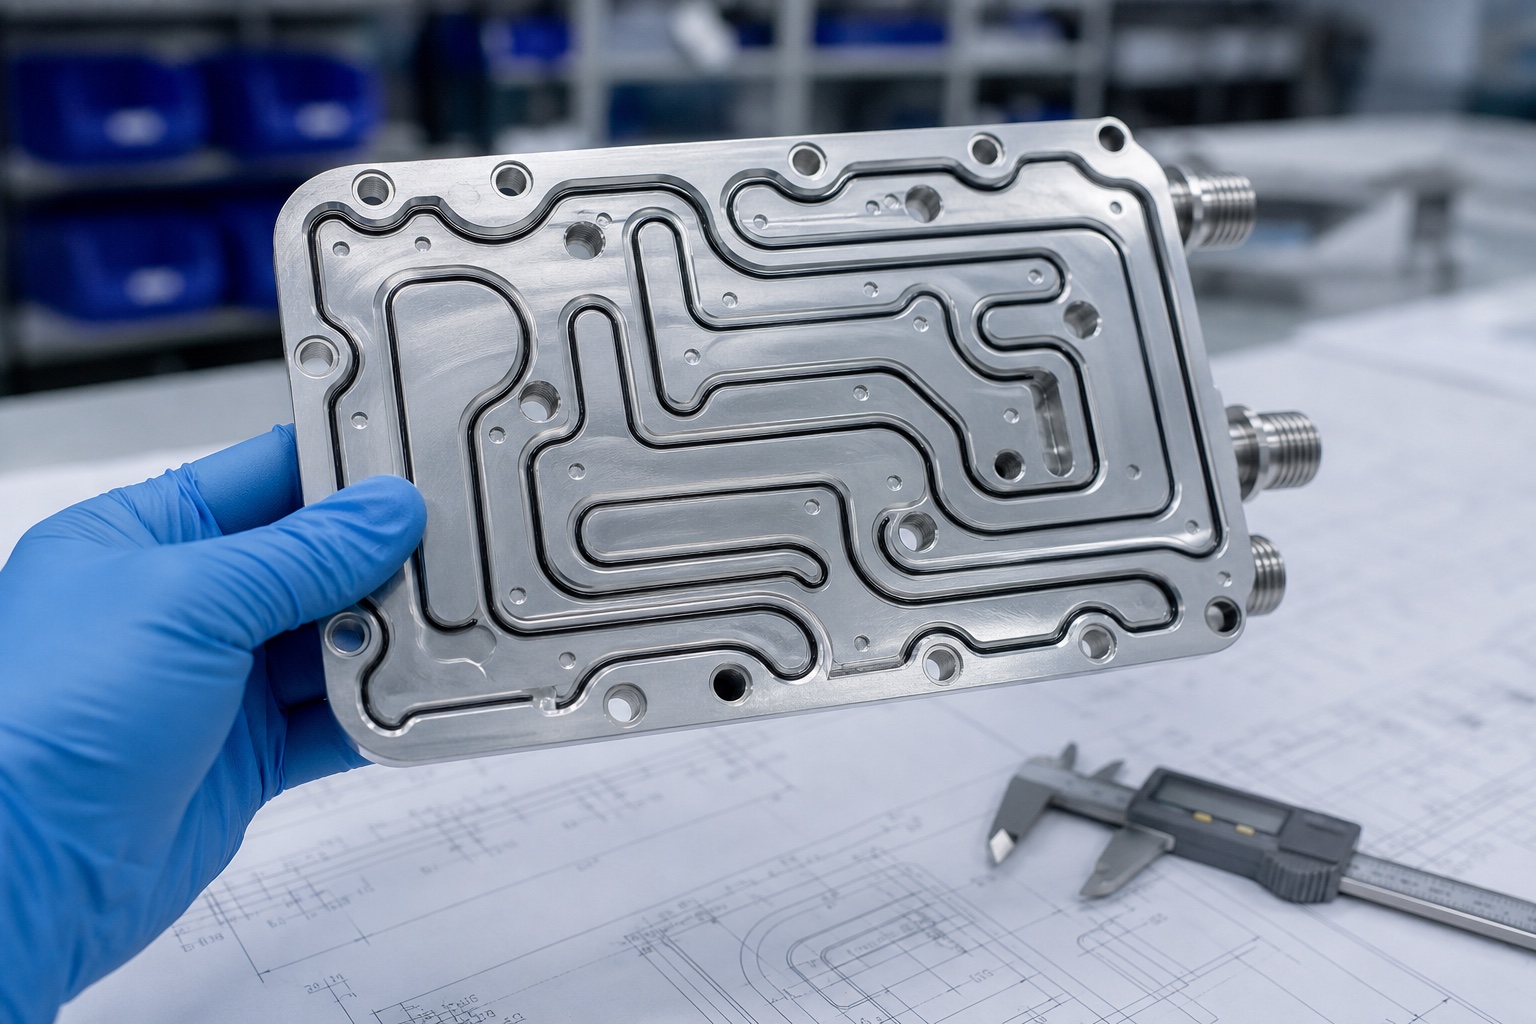
O形圈密封槽看似结构简单,但槽宽、槽深、底面粗糙度、转角半径和槽口毛刺都会影响密封效果。如果槽深偏浅,O形圈压缩量不足;如果槽深偏深,密封预压不足;如果槽口毛刺残留,可能划伤密封圈。液冷分流板加工时,密封槽应作为关键工序单独控制。

对于连续蛇形密封槽,刀具路径要保持稳定,避免接刀痕集中在密封关键位置。若图纸要求较小圆角,应提前确认刀具直径和加工可行性,必要时调整结构半径以保证批量稳定。

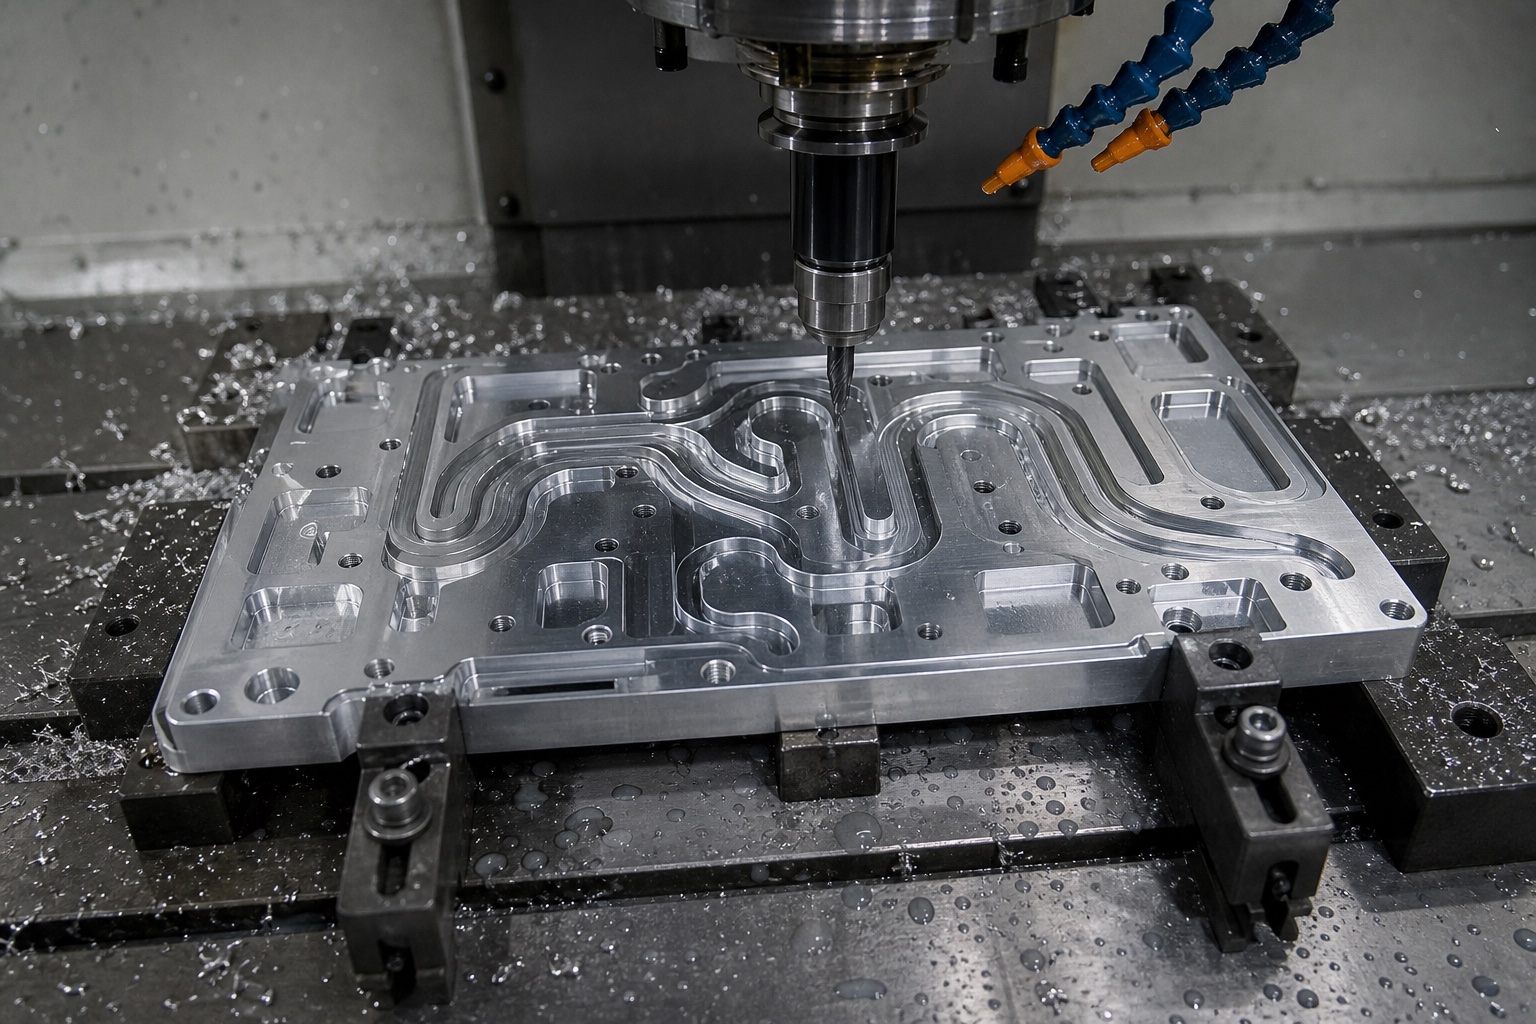
新能源汽车铝合金液冷分流板CNC加工

二、平面度受材料、装夹和余量影响

液冷分流板通常面积较大、腔体较多,粗加工后材料应力释放可能导致变形。加工时需要合理安排粗精加工顺序,必要时进行翻面加工、自然时效或中间检测。装夹方式也很关键,局部压紧过大可能让工件在加工时看似平整,松开后出现翘曲。

对于需要与盖板、密封垫或热交换模块贴合的产品,平面度比普通厚度尺寸更重要。建议在图纸中明确密封面、安装面和非功能面的区别,让加工和检测资源集中在真正影响装配的位置。

三、流道毛刺和清洗决定长期可靠性

液冷流道内部若残留毛刺、铝屑或尖锐台阶,可能影响流阻,也可能在后续使用中脱落进入系统。加工时应关注槽底、交叉孔、螺纹孔口和转角位置。对于深槽、窄槽和交叉通道,常规外观检查未必能覆盖全部风险,需要结合气吹、清洗、内窥检查或客户指定方式验收。

如果零件后续需要阳极氧化,应提前确认密封面是否遮蔽、螺纹孔是否保护、氧化膜厚是否影响装配尺寸。很多液冷件返工并非加工尺寸本身失控,而是后处理和尺寸补偿没有提前考虑。

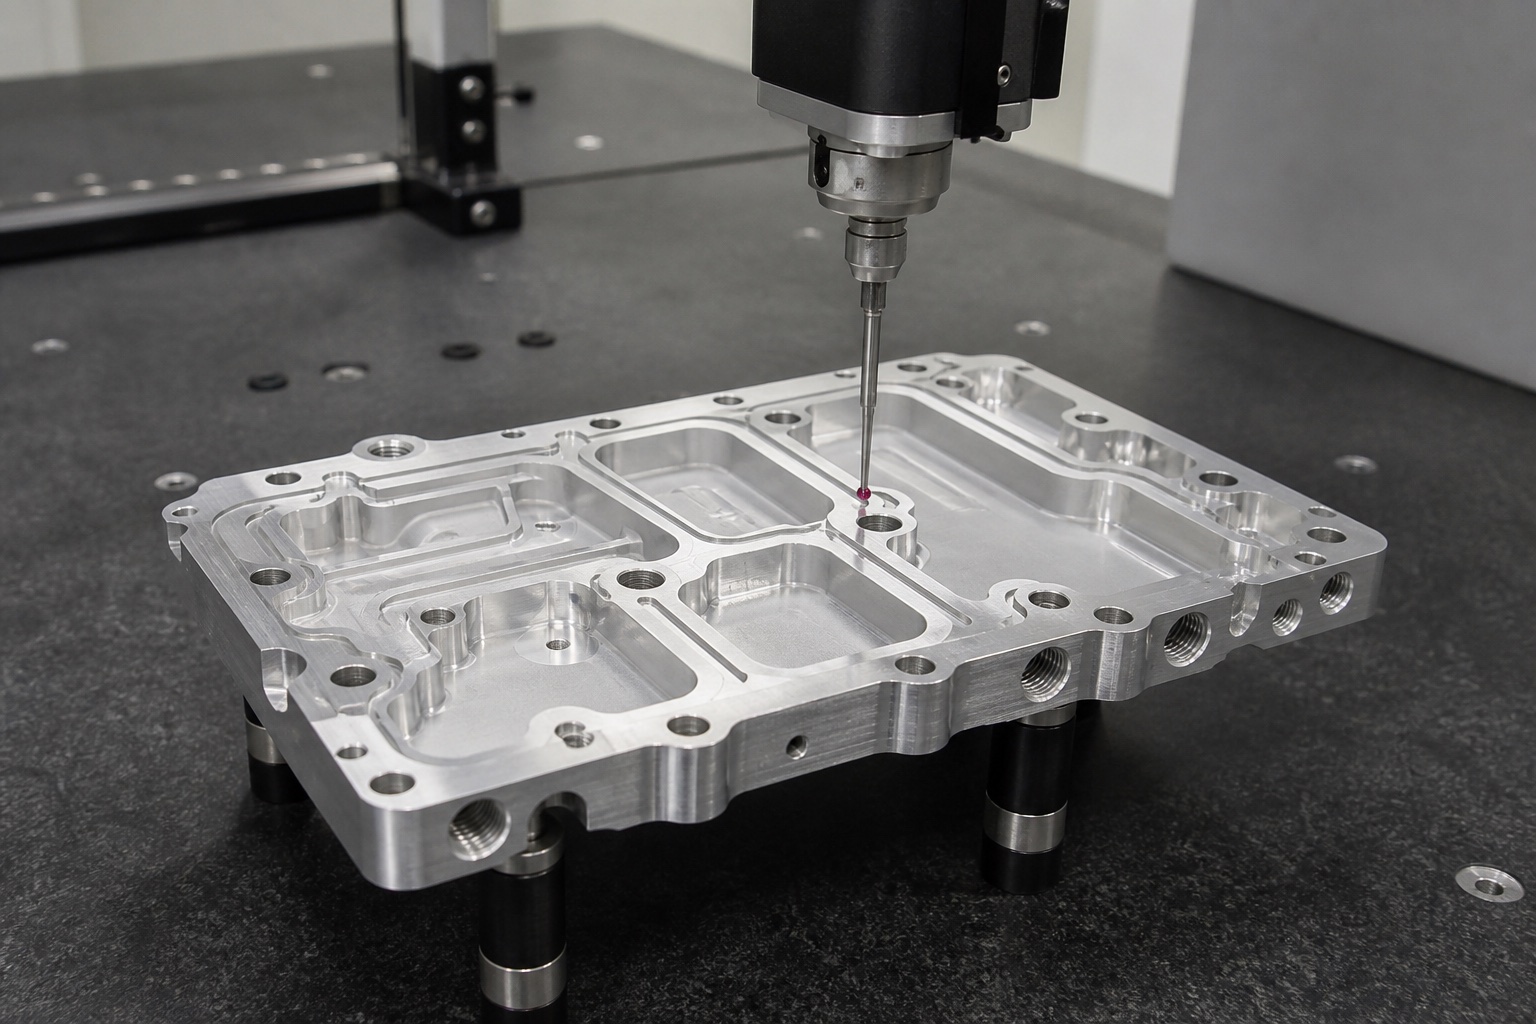
液冷分流板密封槽和平面度检测

四、接口孔和螺纹孔要按装配逻辑检测

液冷分流板上的接口孔、沉孔、螺纹孔和定位孔通常服务于管接头、传感器、盖板和支架装配。孔位偏差会导致密封件受力不均,螺纹垂直度不良会影响接头安装。对于批量件,建议使用首件全检、过程抽检和螺纹规检测组合控制。

检测不应只停留在单个孔径是否合格,还要验证孔组位置、基准面关系、槽深、平面度和外观清洁状态。对于新能源研发项目,试装反馈应及时回到加工方案中,形成下一版更稳定的工艺。

五、下单前应明确的资料

客户下单时建议提供3D模型、2D图纸、材料牌号、表面处理、密封要求、数量、交期和检测标准。若零件用于液冷系统,请说明工作介质、压力测试、清洗要求和是否需要保护关键面。加工厂在评审时则应反馈密封槽可加工性、流道毛刺处理方式、平面度风险和后处理尺寸补偿。

新能源汽车液冷分流板加工的核心,是把密封、流道、平面度和清洁度作为一个整体来控制。只有工艺、检测和后处理协同,才能让样件顺利进入试装和小批量验证。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱