微信同号扫码咨询
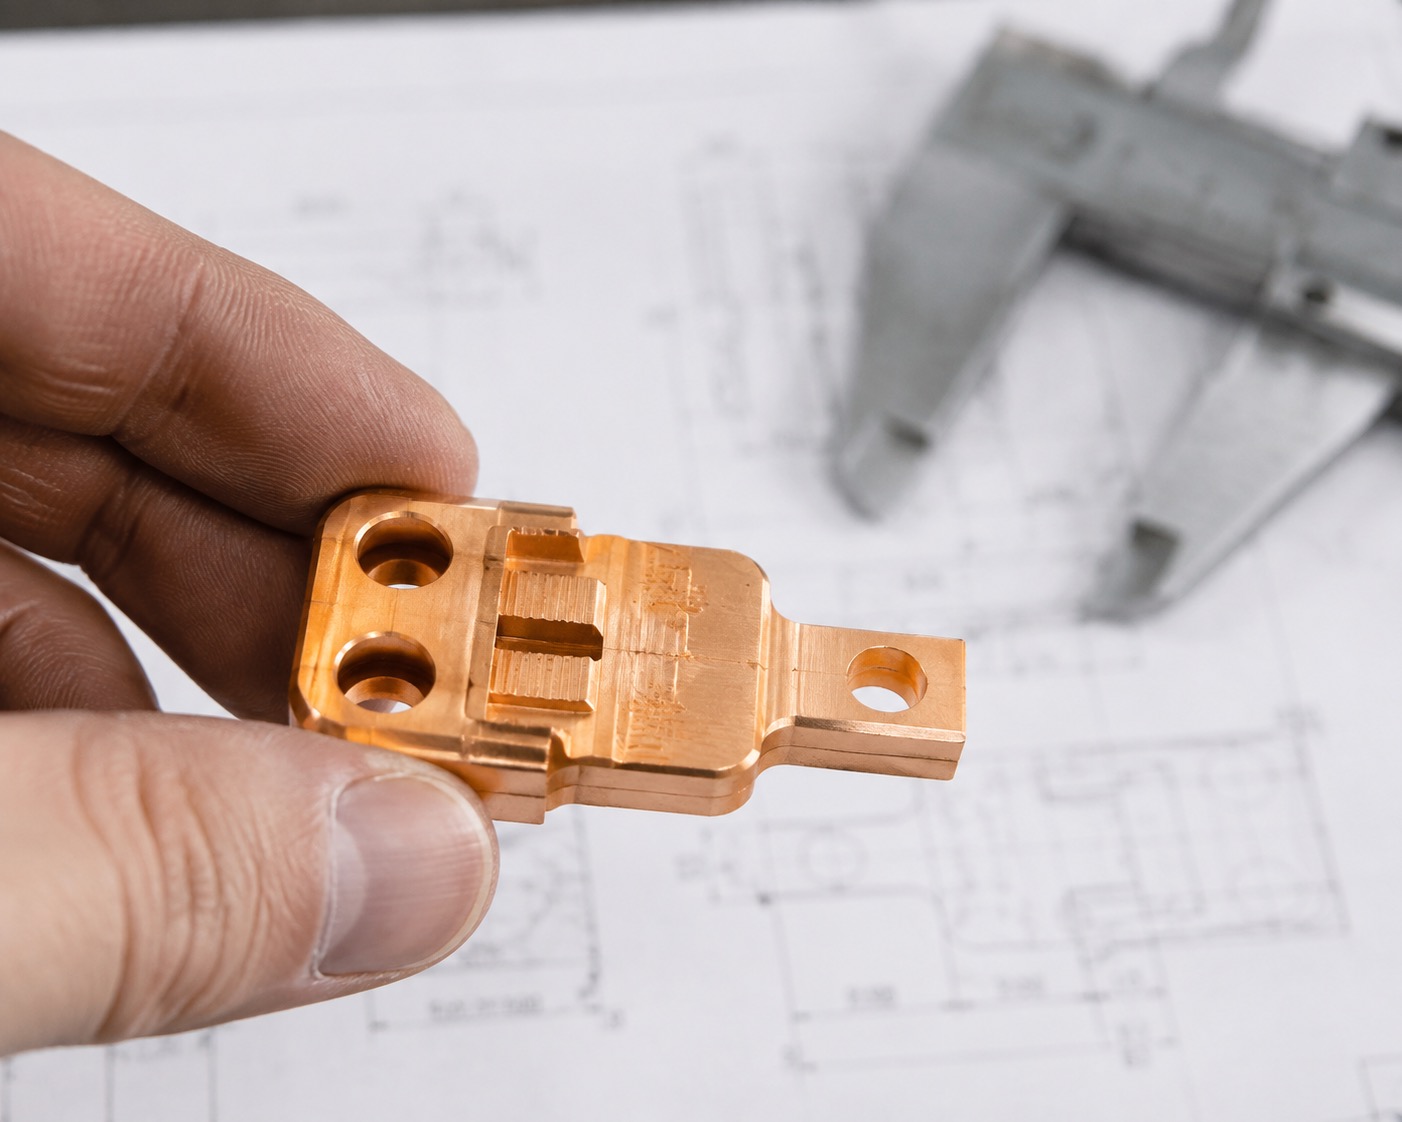
新能源汽车的电池包、电控模块、充配电单元和测试工装中,经常会用到铜合金高压连接端子。这类零件看起来像普通铜件,但实际加工要求并不低。它既承担导电功能,又要完成机械固定、定位和装配连接,导电接触面、孔位、平面度和毛刺都会影响后续装配与稳定性。
在北京地区的新能源研发项目中,高压连接端子常见于样车试制、实验台架、自动化测试夹具和小批量验证。项目节奏快,图纸改版频繁,因此加工环节需要快速响应,也要把关键工艺记录下来,避免每次改版都重新试错。
铜合金零件的导电接触面通常要求平整、无明显划伤、无压痕和无毛刺。很多人会把表面“很亮”理解为质量好,但导电面真正要关注的是接触面积、平面度、粗糙度和装配后受力是否均匀。如果刀纹太深、局部高点明显或边缘翻毛刺,可能导致接触不稳定。
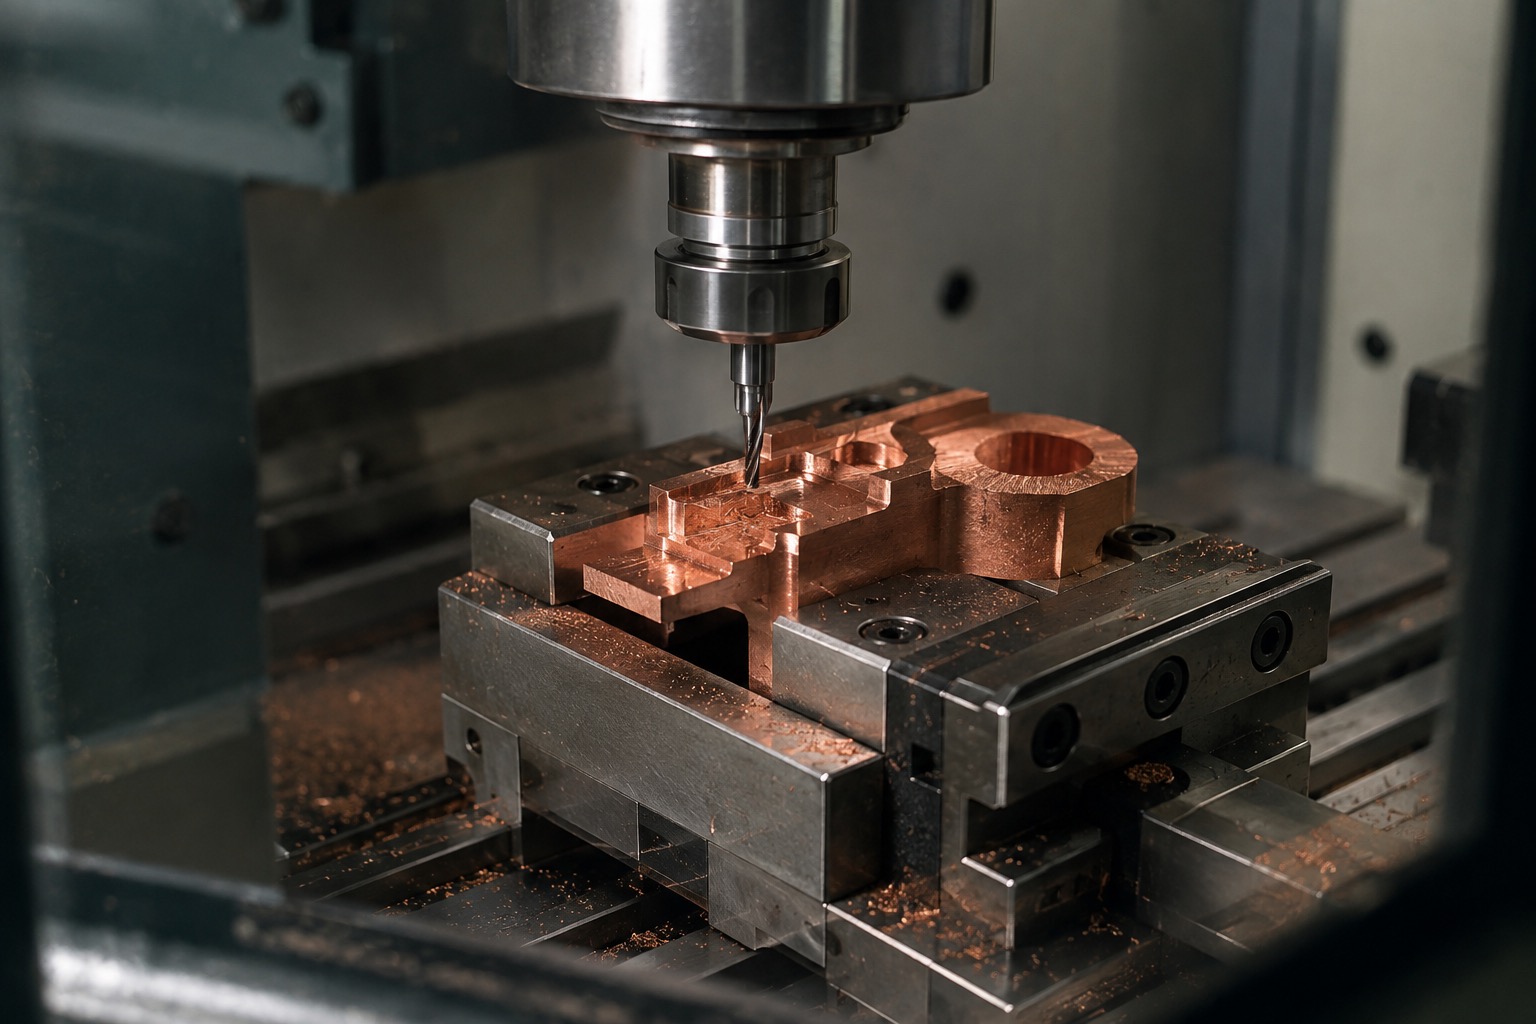
加工时应明确哪些面是导电功能面,哪些面只是外形面。功能面可安排精加工余量,采用合适刀具和切削参数,必要时保护已加工表面,减少二次装夹造成的划伤。
高压连接端子常带有安装孔、沉孔、定位槽、避让槽和台阶结构。孔距偏差会导致装配困难,沉孔深度不稳定会影响螺钉压紧,槽口毛刺则可能刮伤绝缘件或影响插接。对于新能源汽车试制件,建议在图纸上明确基准边、关键孔组和配合面。
铜合金材料导热快、延展性强,小孔和薄边位置容易产生翻边毛刺。加工时需要保持刀具锋利,合理安排钻孔、铣槽、倒角和去毛刺顺序。若零件孔组与绝缘座、壳体或母排装配,首件最好做实物试装确认。
常见材料包括黄铜、紫铜、铬锆铜和不同强度等级的铜合金。紫铜导电性好但更软,黄铜加工性较好,铬锆铜在强度和导电性之间取得平衡。材料选择应结合电流、温升、机械强度、表面处理和成本综合判断。
如果后续有镀镍、镀银、钝化或防氧化处理,需要在加工前确认膜厚和遮蔽要求。表面处理会影响孔径、槽宽和接触面尺寸,关键配合位置应预留工艺余量或在处理后复检。
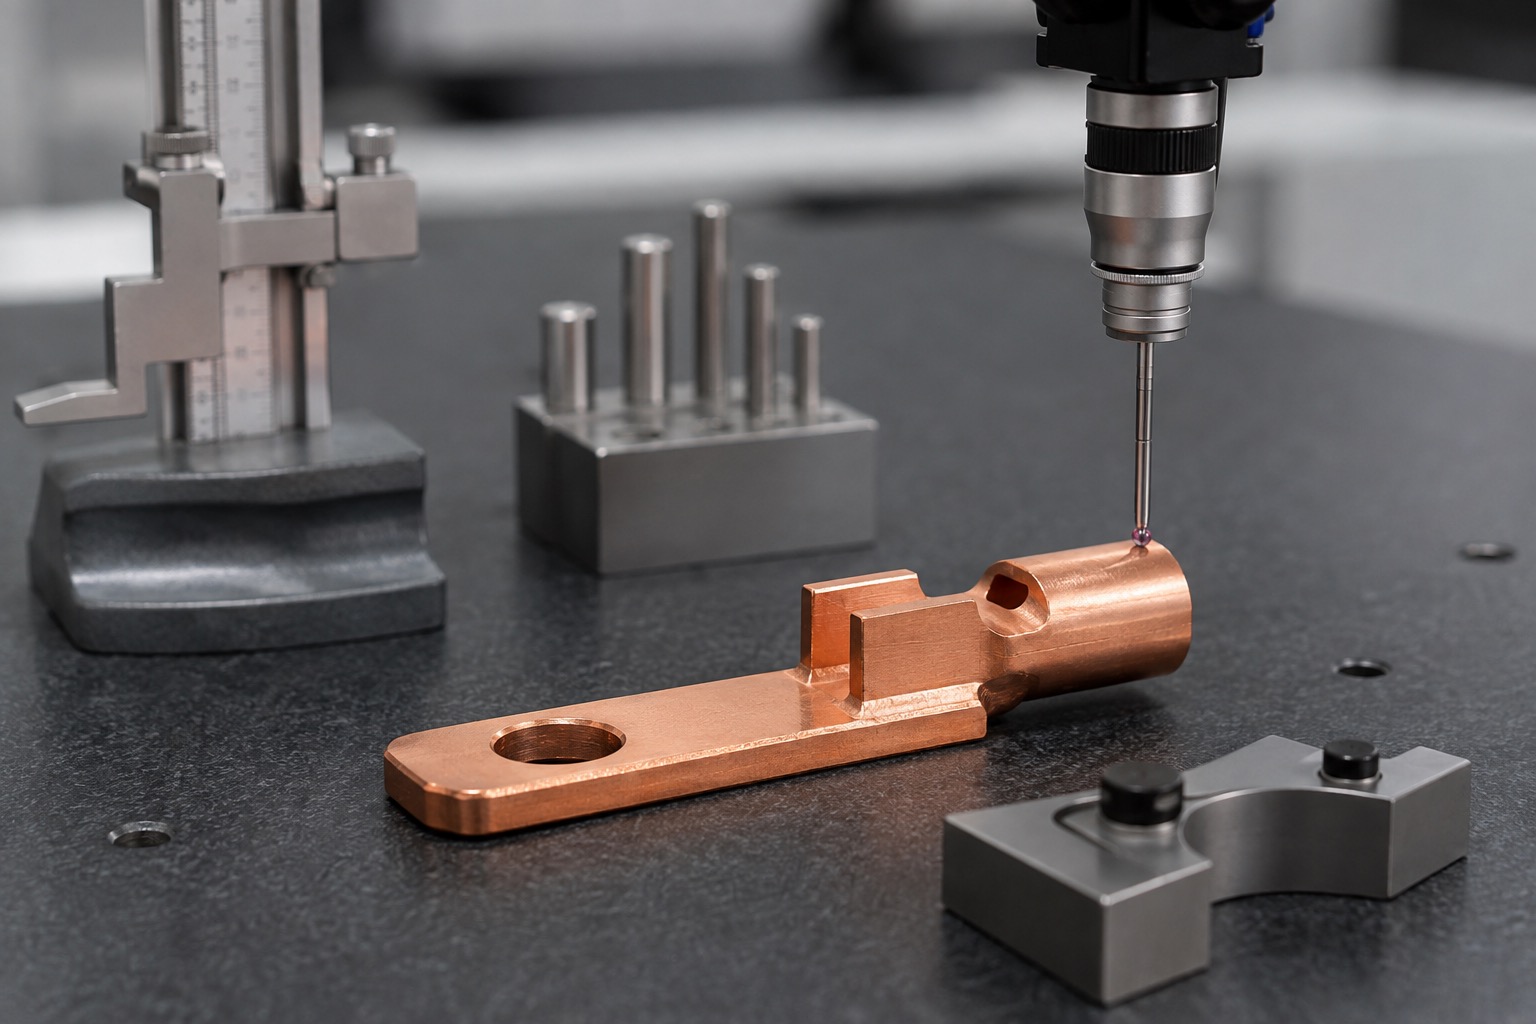
铜合金高压连接端子的检测项目通常包括外形尺寸、孔距、孔径、平面度、垂直度、槽宽、倒角和外观。对于导电面,应重点检查划伤、压痕、刀纹和边缘毛刺;对于安装孔,应使用针规、塞规、三坐标或影像仪进行确认。
批量一致性是新能源零件从打样走向小批量的关键。建议把首件检测记录、刀具方案、装夹方式和去毛刺要求固化下来。这样后续图纸小改时,工程师可以快速判断哪些尺寸受影响,哪些工艺可以沿用。
总体来说,高压连接端子加工的核心不是“铜件铣出来”这么简单,而是让导电面、孔位、槽口、毛刺和表面保护形成完整闭环。对新能源研发团队而言,提前说明应用位置、电流场景、装配件和检测重点,能显著减少试装阶段的返工。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱