微信同号扫码咨询
新能源汽车电池包热管理系统对液冷零件的可靠性要求越来越高。液冷分流块虽然只是系统中的一个连接和分配部件,却直接关系到冷却液流量、密封稳定性和整包装配效率。对于北京新能源研发、试制和小批量项目来说,铝合金液冷分流块往往版本变化快、接口多、交期紧,加工时必须把流道、密封面、孔位和后处理作为一个整体来控制。
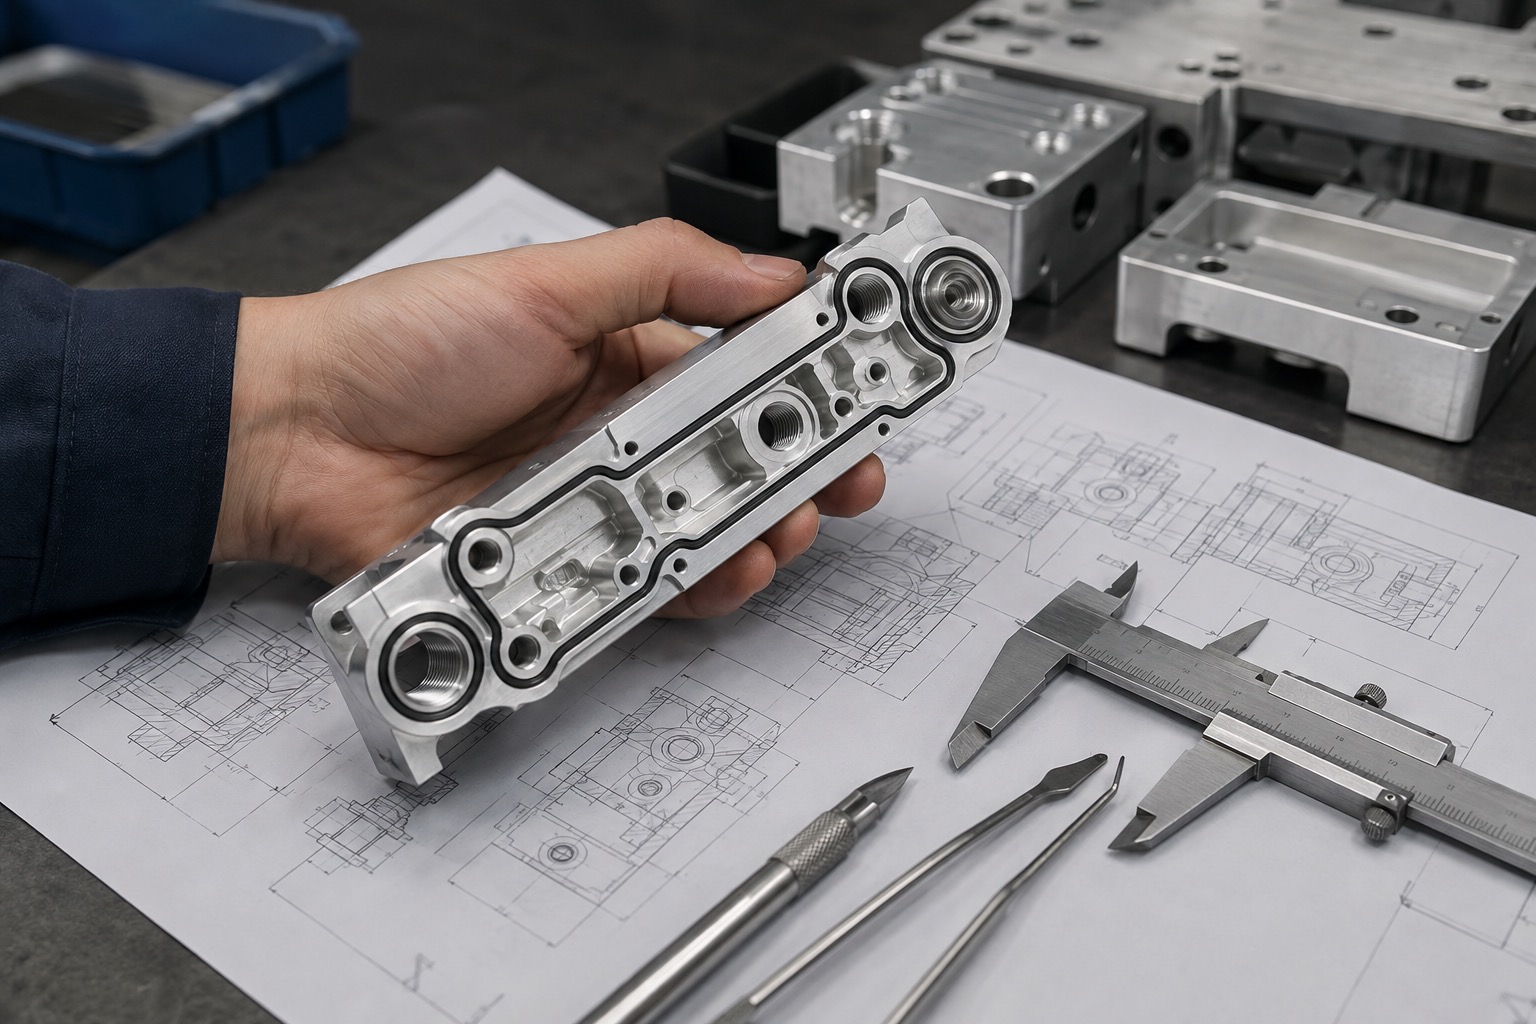
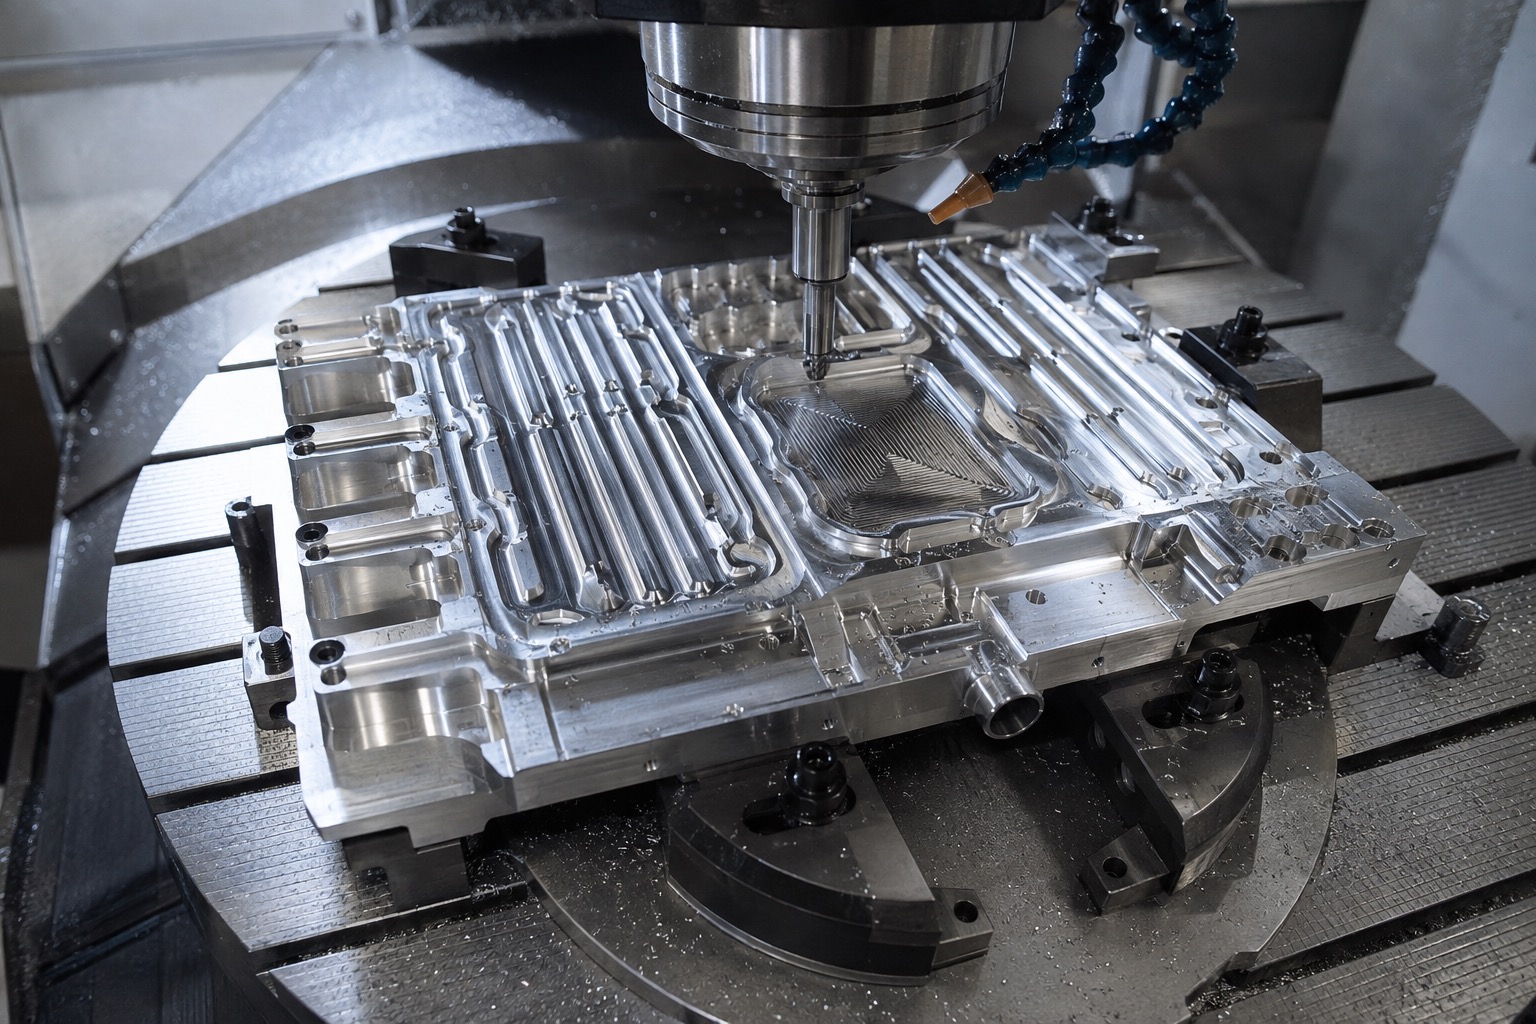
液冷分流块常见结构包括深腔流道、螺纹接口、管路转接孔、O 形圈槽、定位孔、安装孔和轻量化腔体。加工前需要确认流道深度、刀具可达性、最小圆角、密封槽截面和孔系基准。如果设计阶段没有为刀具半径、倒角和清根留出空间,后续加工容易出现残角、毛刺和装配干涉。
密封基准通常要与安装基准统一考虑。若密封面和装配孔分属不同装夹面,就要评估翻面误差和定位方式。对试制件来说,越早确认基准逻辑,越能减少后续试漏失败和重复返工。
铝合金材料切削效率高,但深槽、交叉孔和薄壁位置容易残留毛刺。流道底部如果有接刀痕或毛刺,可能影响液体流动和清洁度;螺纹口和侧孔如果未倒净,会影响接头装配和密封圈寿命。加工中应合理安排粗精加工余量,选择锋利刀具,并在交叉孔、槽口和螺纹入口设置明确的去毛刺步骤。
对于复杂流道,单纯依赖人工打磨并不稳定。更可控的方式是通过刀路优化、定制倒角刀、孔口刷磨、超声波清洗和外观放大检查组合控制。关键位置还应在首件阶段拍照记录,形成批量加工的检查标准。
液冷分流块常通过 O 形圈、平面贴合或螺纹接头完成密封。密封面加工时,平面度、槽宽、槽深、槽底粗糙度和边缘倒角都很重要。若密封面有振纹、划伤或局部压痕,即使尺寸合格,也可能在压力测试中出现渗漏。
薄壁大面加工还要注意装夹变形。粗加工后可释放应力,再进行精加工;对于要求较高的贴合面,可采用更稳定的装夹方式和较小切削量,减少热变形与刀纹影响。
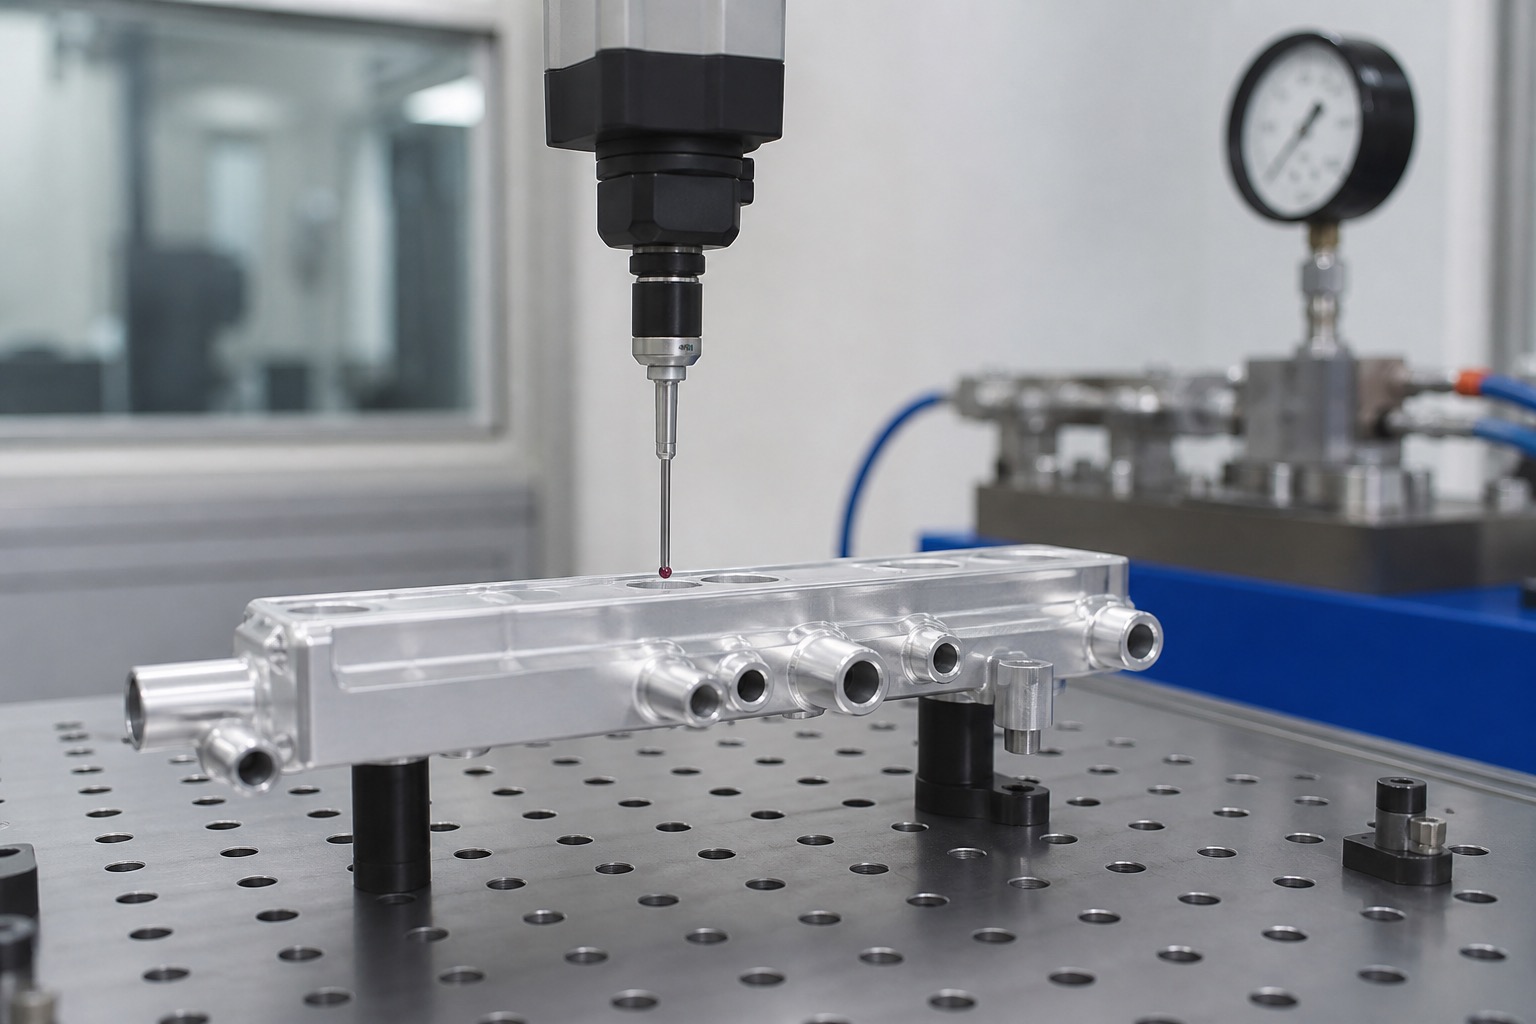
液冷分流块检测通常包括三坐标孔位、平面度、槽宽槽深、螺纹规、外观毛刺和表面处理检查。若客户提供气密标准,还应配合气密测试或装配测试。对于后续阳极氧化的零件,要确认膜厚是否影响密封槽、螺纹和装配孔。
北京精工制造类项目常见特点是多品种、小批量、快速迭代。加工厂需要在首件阶段给出可制造性反馈,包括流道清根、薄壁变形、密封槽加工和检测方案。这样液冷分流块不只是完成加工,而是更快进入试装、热管理验证和小批量导入。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱