新能源

电驱水冷板加工如何控制流道毛刺和密封面?

2026-09-11 新能源

新能源汽车电驱控制器、逆变器和功率模块在工作时会产生热量,水冷板承担着导热、液冷循环和结构安装的多重作用。铝合金电驱水冷板看起来像板类零件,但内部有长流道、密封槽、安装孔和大面积贴合面,任何一处毛刺、划伤或变形,都可能影响装配密封和热管理测试。

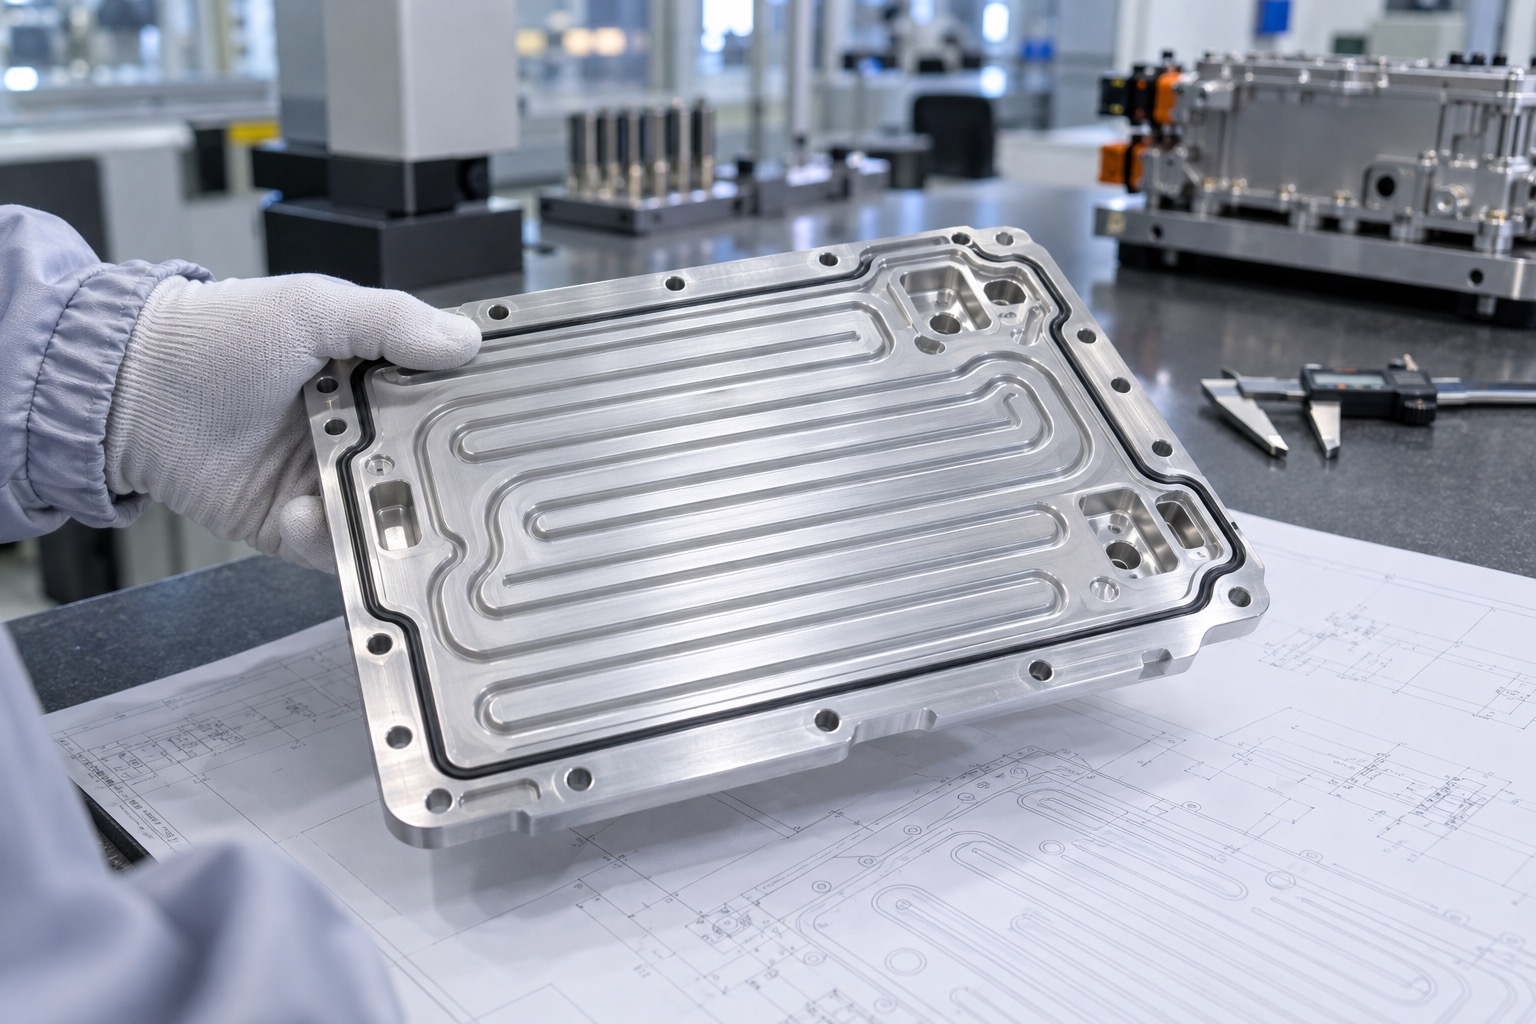
新能源汽车电驱水冷板图纸确认

一、流道结构决定加工难点

水冷板流道通常较长,包含直线段、转角、分流区和汇流区。流道深度和宽度影响冷却液流动,槽底粗糙度影响压损和清洗难度,边缘毛刺则可能在后续循环中脱落。因此,工艺评审时要先明确流道功能区、密封区和非功能减重区。

如果只是按外形加工,很容易忽略流道转角和密封槽交界处的细节。真正稳定的加工方案,需要把刀具半径、槽宽、转角余量和去毛刺方式提前考虑进去。

二、平面度从装夹开始控制

铝合金水冷板面积大、局部壁厚变化多,加工时容易受装夹力和内应力影响。若粗加工一次性去料过多,精加工后可能出现翘曲;若夹紧点不合理,松夹后也可能产生反弹。

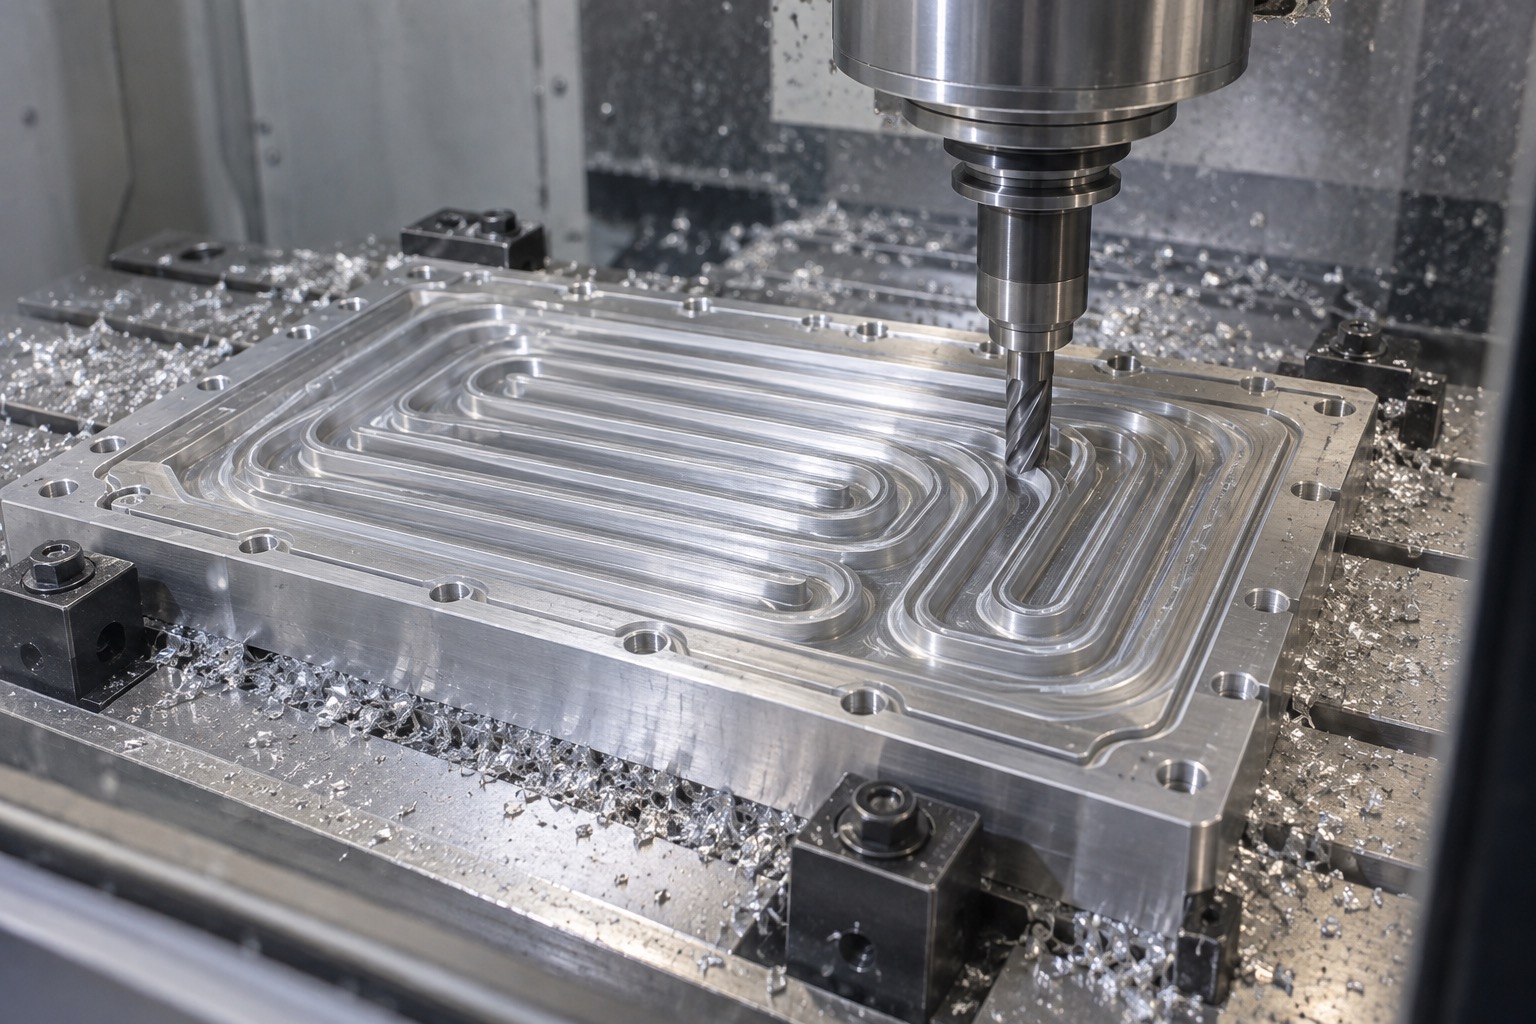
电驱水冷板流道CNC加工

常见控制方法包括使用稳定毛坯、分阶段去料、保留精加工余量、合理布置压紧点,并在关键贴合面完成后进行平面度复核。对于密封面和贴合面,不能依赖后期随意打磨,否则容易破坏尺寸关系。

三、流道毛刺要在加工路径中预防

水冷板流道毛刺多出现在转角、底面接刀、薄壁边缘和孔槽交界处。刀具磨损、排屑不良或进给过大,都可能让毛刺变厚。更稳妥的做法是通过合理刀路减少毛刺生成,再用局部去毛刺和清洗确认补充控制。

对密封槽附近的毛刺尤其要谨慎。密封槽边缘过锐可能划伤密封圈,倒角过大又可能影响压缩量,所以需要按图纸或装配要求设定倒角标准。

四、检测要兼顾尺寸和密封风险

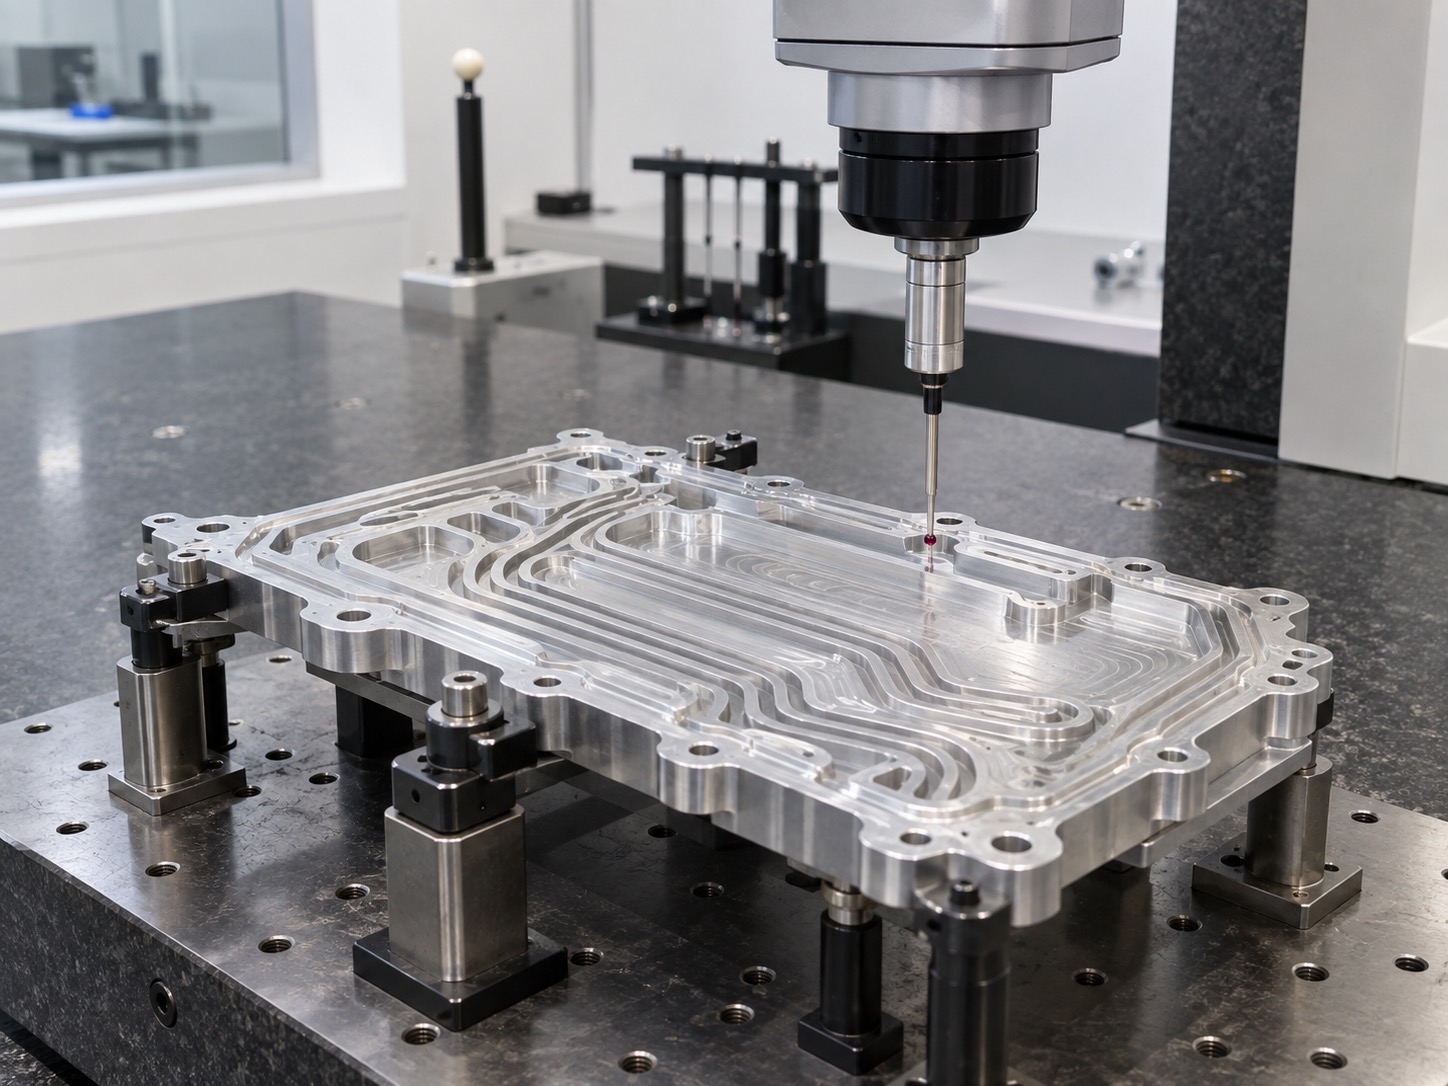
水冷板检测不只是测外形尺寸,还要关注流道深度、槽宽、密封槽深度、安装孔位置、贴合面平面度和局部划伤。对于样件阶段,还可以结合装配和泄漏测试反馈,对后续批量工艺做调整。

铝合金电驱水冷板三坐标检测

如果客户对泄漏风险敏感,建议在加工交付时同步确认清洗方式、包装保护和检测记录。流道内部残屑、密封槽磕碰和孔口毛刺都可能在装配后放大成问题。

五、小批量项目更要保留过程记录

新能源汽车零件研发迭代快,小批量水冷板常需要根据测试结果调整流道和接口。加工方应保留图纸版本、刀具参数、夹具方案和首件检测结果,方便下一版快速复用和优化。

总体来说,电驱水冷板加工的关键不是单纯铣出流道,而是稳定控制流道毛刺、密封面、平面度和清洁交付。北京精密制造项目在样件和小批量阶段尤其适合把加工、检测和测试反馈结合起来,减少后续装配返工。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱