新能源

电驱铜合金母排连接块加工如何控制接触面与孔位?

2026-09-20 新能源

新能源汽车电驱模块的母排连接块通常承担电流传递与机械固定两项任务。看起来简单的铜合金块体,可能同时有接触台面、多个螺栓孔、定位面和避让结构。若只控制外形尺寸,却忽略接触面平面度、孔口毛刺或镀层后的变化,试装时就可能出现贴合不均和返工。北京地区的研发打样与小批量项目需要把功能要求尽早转成可检测的图纸要求。

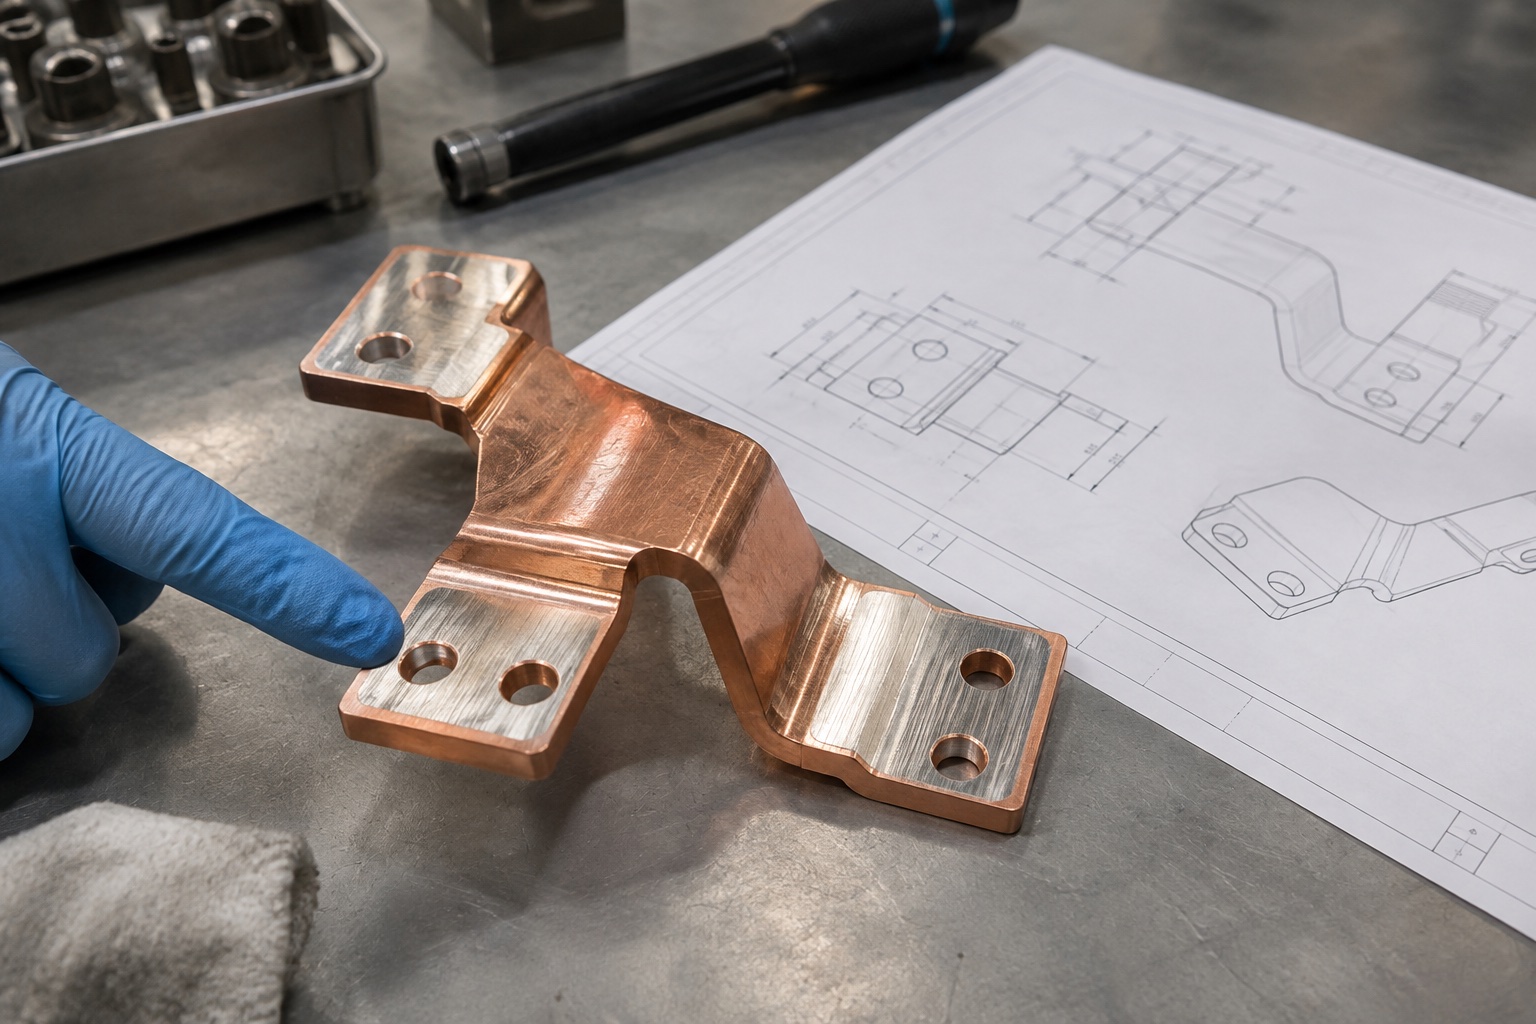
电驱铜合金母排连接块加工如何控制接触面与孔位?图纸与零件

先确认材料与接触条件

铜及铜合金的导电性、强度和切削表现随牌号与状态变化。采购文件应给出材料牌号、热处理或硬态要求,而不只写“铜件”。连接块的载流、温升和腐蚀环境也会影响接触面和后续镀层设计。加工方应依据明确规范选料,保留材料批次,不能根据图片颜色推断性能。

设计端还应说明母排厚度、搭接方向、紧固件规格和可用安装空间。这些信息决定接触面位置、孔位公差与边缘状态。对电气性能的验收,应结合完整组件与规定的紧固条件;单个加工件尺寸合格并不能替代整机载流和温升试验。

接触面如何加工与保护

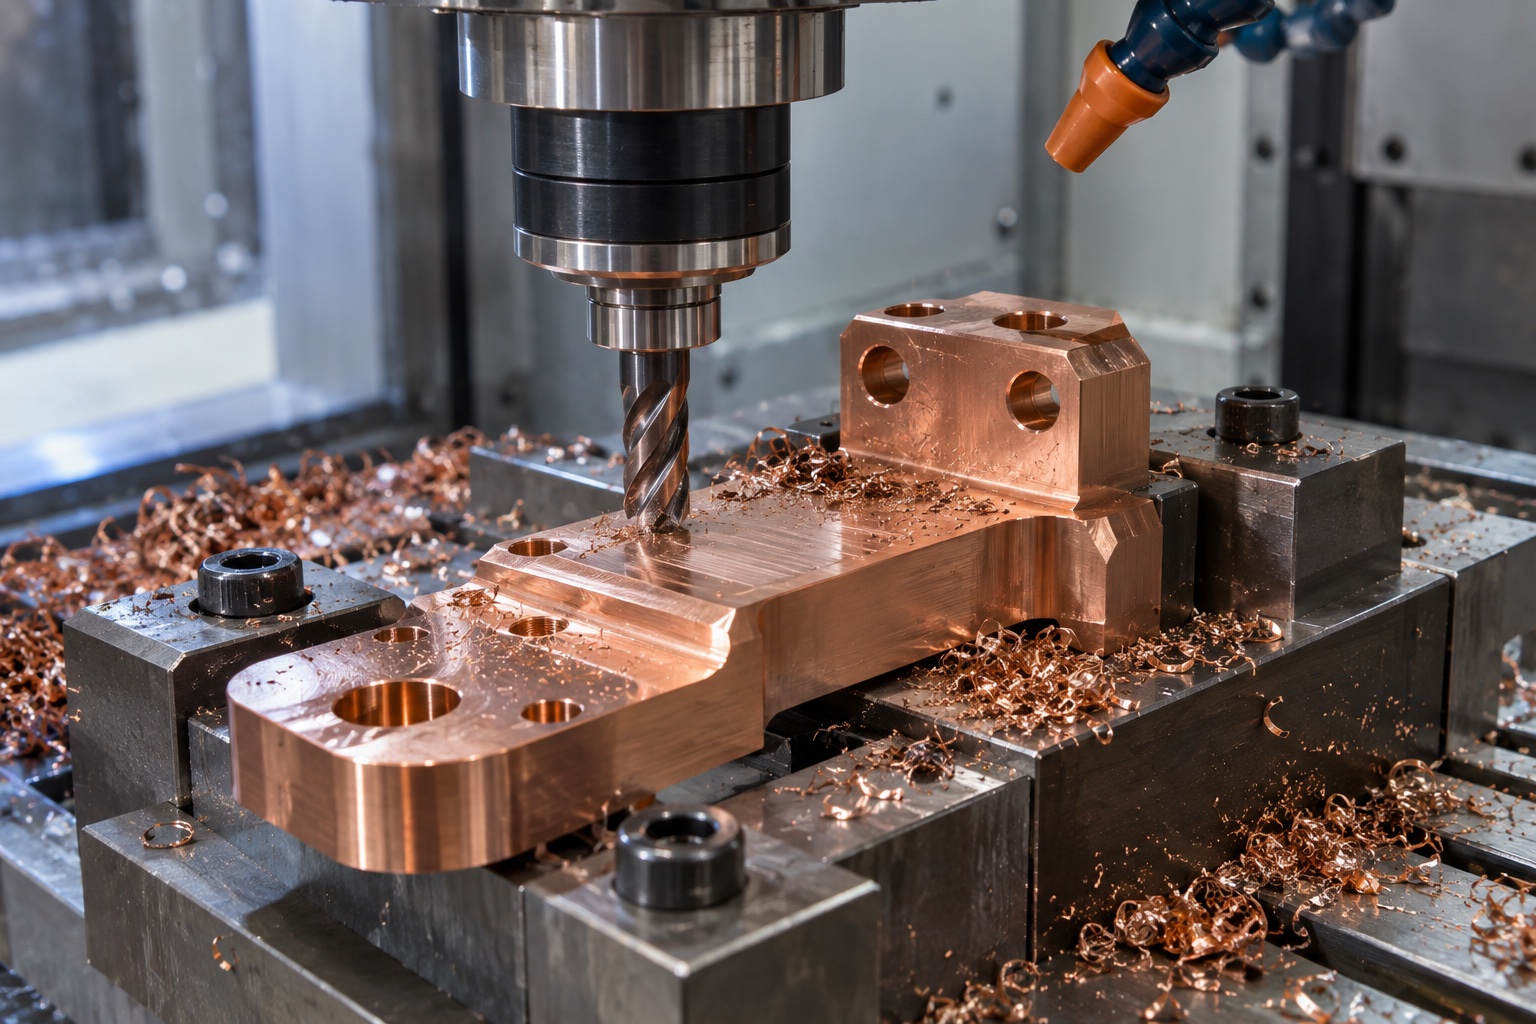
接触台面通常需要稳定的平面和较低的表面缺陷。粗加工时建立安装基准,精加工阶段减少换装,并选用适合铜合金的锋利刀具,可降低粘刀和拖痕。具体平面度和粗糙度应由设计文件给出,不能盲目套用极严公差。接触面周围的圆角也应避免干涉母排贴合。

软铜类材料容易被工装或堆放划伤。生产中应避免将成品接触面直接压在粗糙夹具上,并在搬运、清洗、包装环节加以保护。若后续有镀层,应在工艺评审时决定加工面是否需要遮蔽、表面处理前是否允许轻微刀纹,以及镀后是否复测平面与尺寸。

电驱铜合金母排连接块加工如何控制接触面与孔位?加工场景

孔位与夹具如何形成同一基准

螺栓孔若相对接触面的定位不准,装配时可能被迫侧向拉紧,影响贴合状态。图纸应明确孔组相对于基准面和基准边的位置,而非只给孔与孔之间的距离。首件可借助三坐标或专用检具复核孔位,并用实际母排和紧固件试装。

连接块两侧高度不同或带台阶时,翻面加工会放大定位误差。夹具应支撑刚性区域,避免压伤接触面;关键接触面和孔组尽量共享基准。孔口倒角既要便于装配,也不能形成过大的倒角导致有效接触面积减少。对导电路径附近的边缘,去毛刺方法应写入工艺。

铜合金去毛刺与清洁

铜合金加工后容易出现翻边、披锋和残屑,尤其在钻孔出口与交叉边缘。毛刺可能使接触面无法贴平,也可能在装配时被压入接触区。可在工艺中明确孔口、台阶和接触面边缘的去毛刺顺序,首件用放大检查与触感检查配合,避免过度倒角改变几何尺寸。

清洗需要去除切削液和碎屑,同时避免留下腐蚀性残留。若还有电镀或其他表面处理,应按处理商要求控制前处理和转运时间。镀层厚度会改变孔与配合面的实际尺寸,处理后的复检项目要在下单前确认。不能只检查处理前的尺寸就认定最终零件可装配。

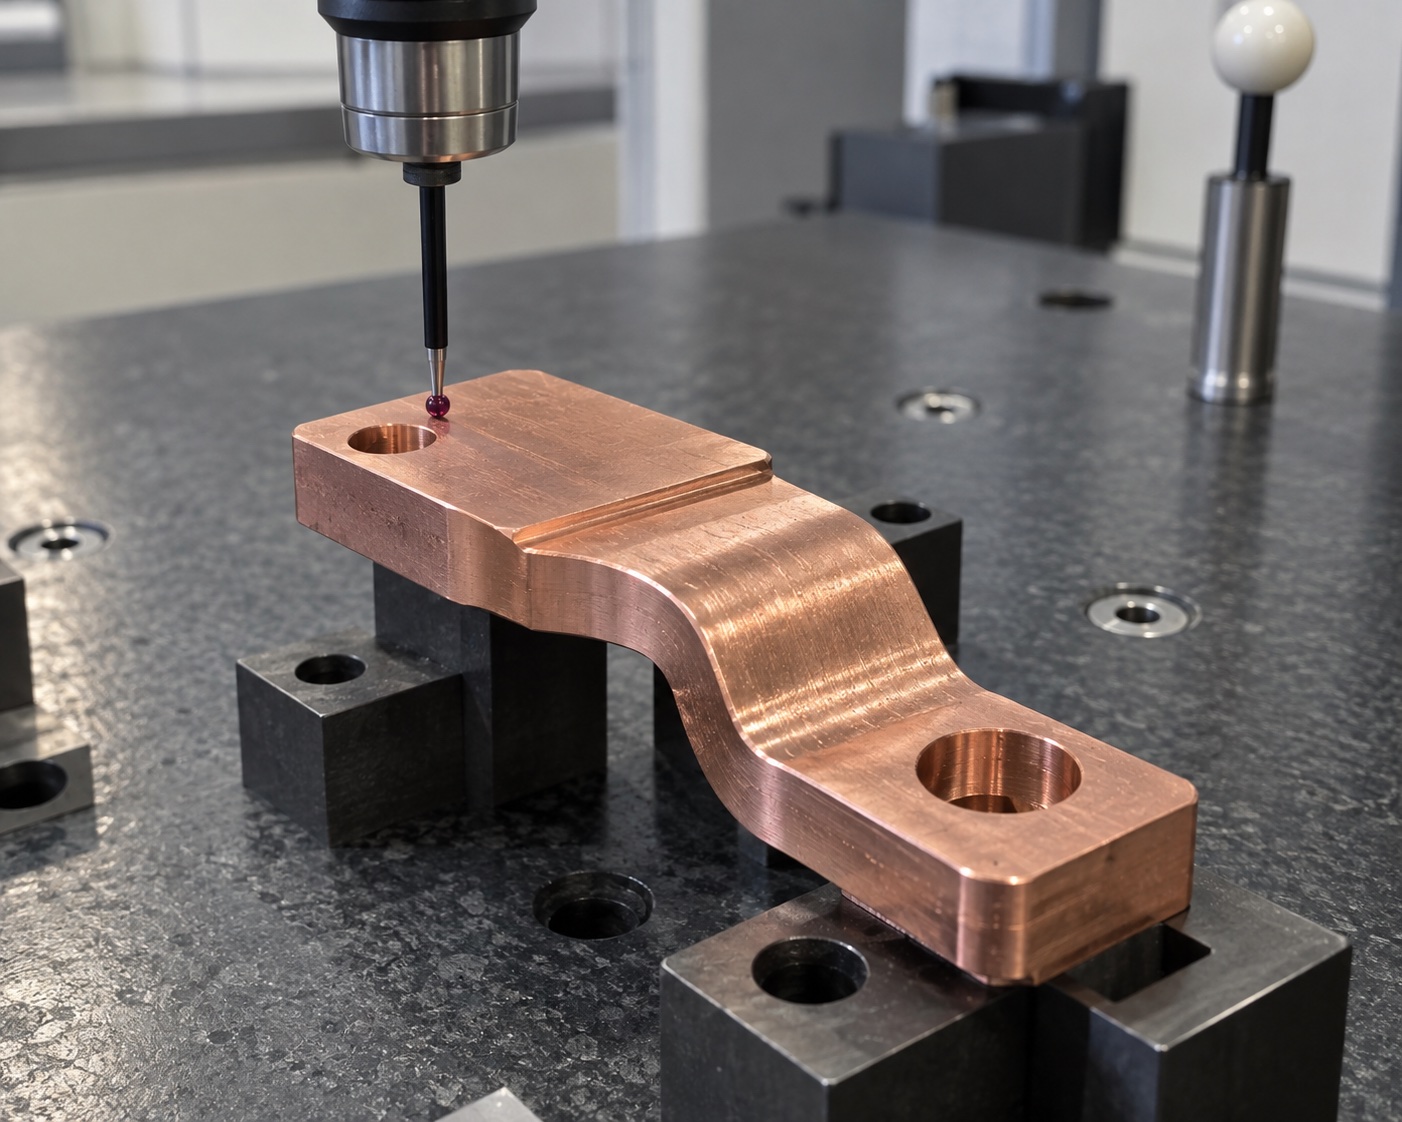
电驱铜合金母排连接块加工如何控制接触面与孔位?检测场景

检测要与功能对应

常规外形尺寸可用卡尺和高度规筛查,接触面平面度、孔组位置和台阶高度可用三坐标复核。若有明确粗糙度要求,应使用合适仪器测量,并说明测量位置。对于螺纹孔,需检查通止、孔口状态和深度;对于镀层,还应依据项目要求单独检验厚度与附着状态。

北京研发项目常有版本调整,首件报告应保留基准定义、测点和处理状态。小批量阶段重点监控刀具磨损、工装压痕及孔口毛刺的一致性。外观合格不等于接触性能合格,装配后的接触电阻或温升验证仍由产品责任方按系统要求开展。

下单与改版建议

询价时提供2D图纸、3D模型、材料牌号、数量、接触面要求、表面处理与配合件信息。首件加工后安排母排试装,确认贴合面积、螺栓位置和连接方式,再冻结批量工艺。若改动孔位或接触面,需要同步评估夹具、检具和镀层遮蔽范围。

电驱母排连接块的加工重点是把电气功能转化为可加工、可测量的几何要求,并让接触面保护贯穿加工到包装。材料、装配、表面处理与检测条件前后一致,才能减少样件合格而小批量波动的问题。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱