微信同号扫码咨询
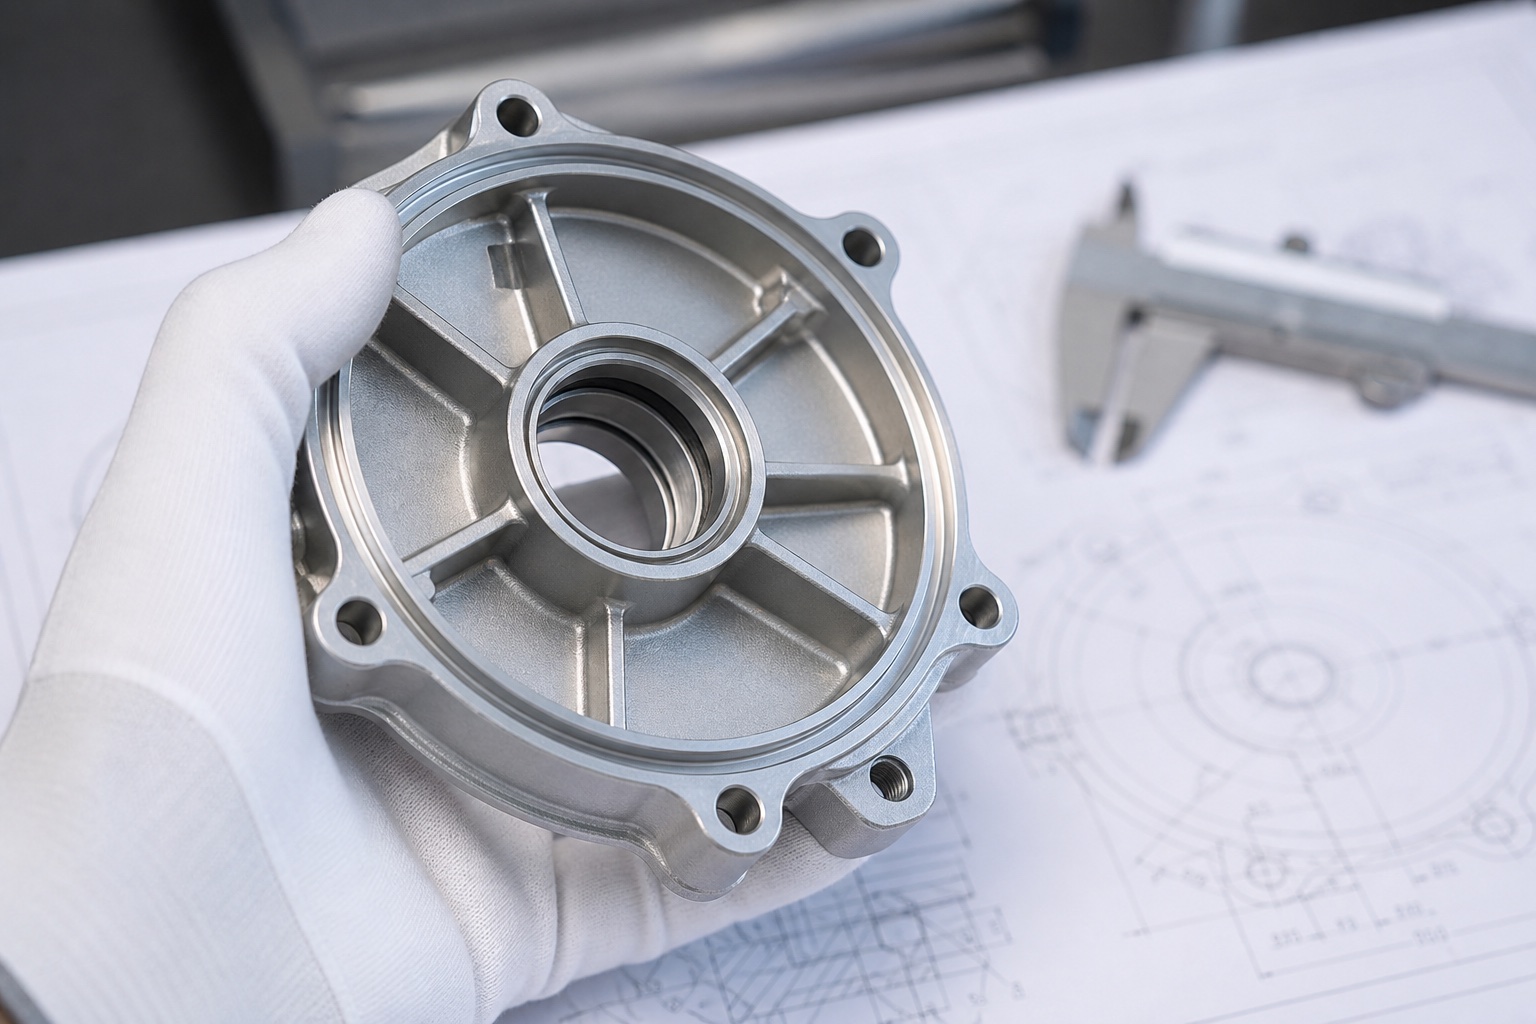
新能源汽车电机端盖属于典型的圆盘类精密结构件,看似只是外壳的一部分,实际却影响轴承定位、端面贴合、密封和整机装配稳定性。北京地区汽车研发和试制项目中,端盖零件经常需要小批量快速加工,并随着试验反馈不断改版。
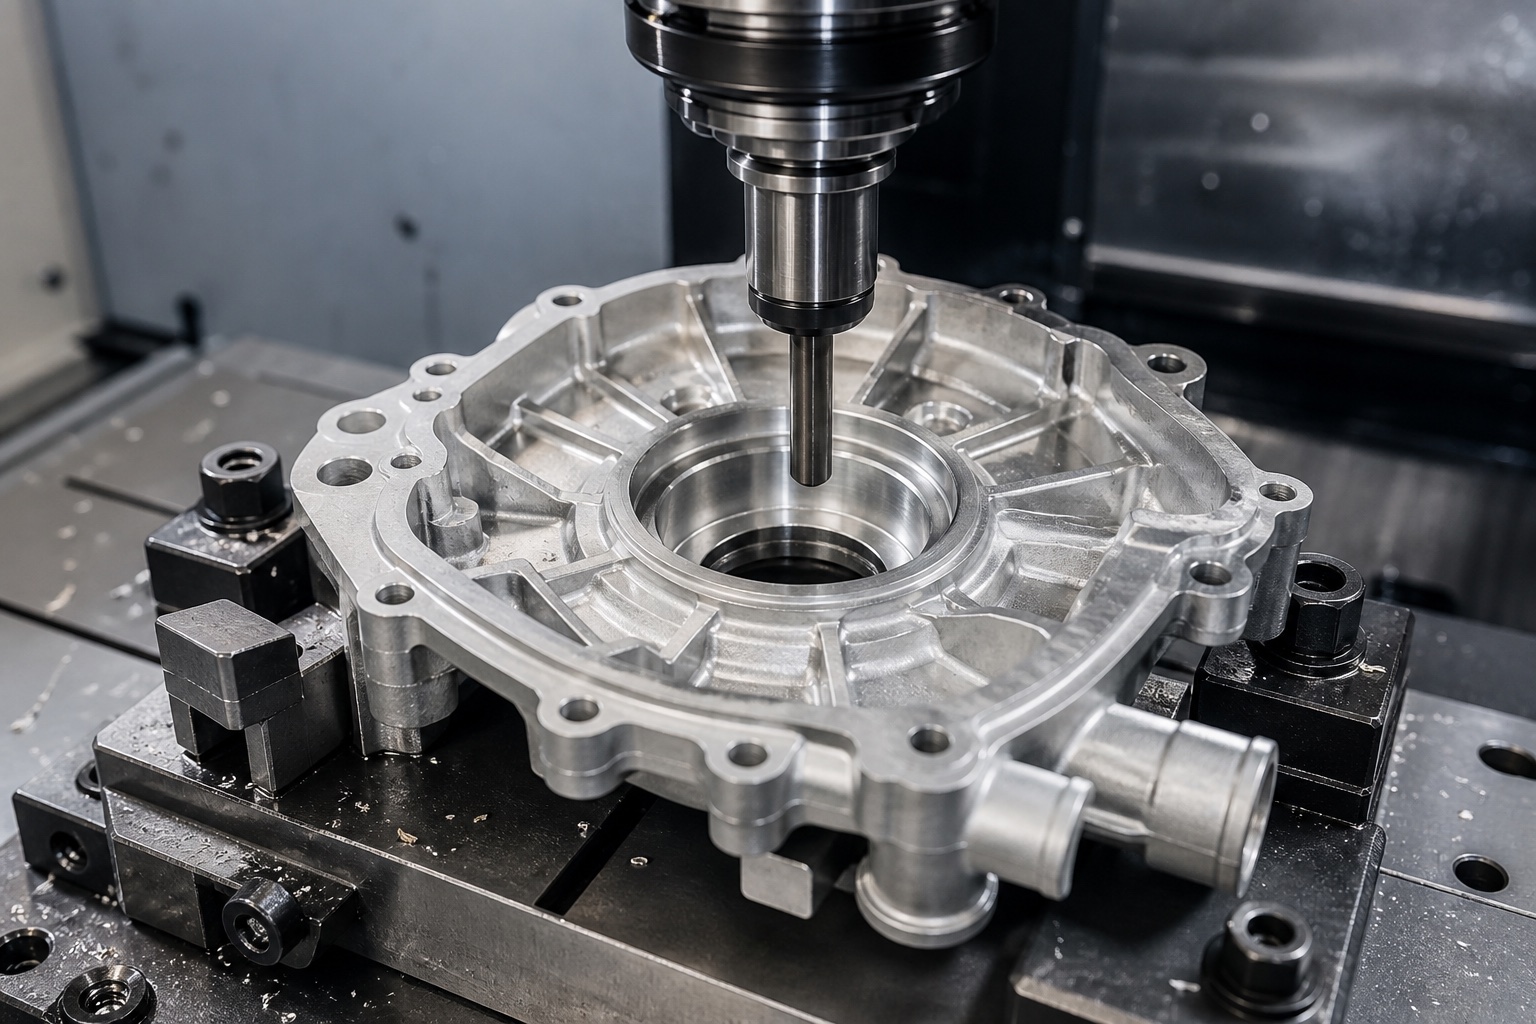
轴承孔是电机端盖加工的第一关键。孔径、圆度、同轴度、表面粗糙度和端面垂直度都会影响轴承装配和旋转稳定性。加工时通常需要先建立可靠端面基准,再进行粗镗、半精镗和精镗,避免因装夹或余量释放导致孔位漂移。
密封槽的质量同样重要。槽宽、槽深、槽底粗糙度和转角圆角会影响密封圈压缩量。若槽底有刀纹、毛刺或局部台阶,装配后可能造成密封不稳定。因此密封槽加工后应重点检查槽底、槽边和孔口倒角。
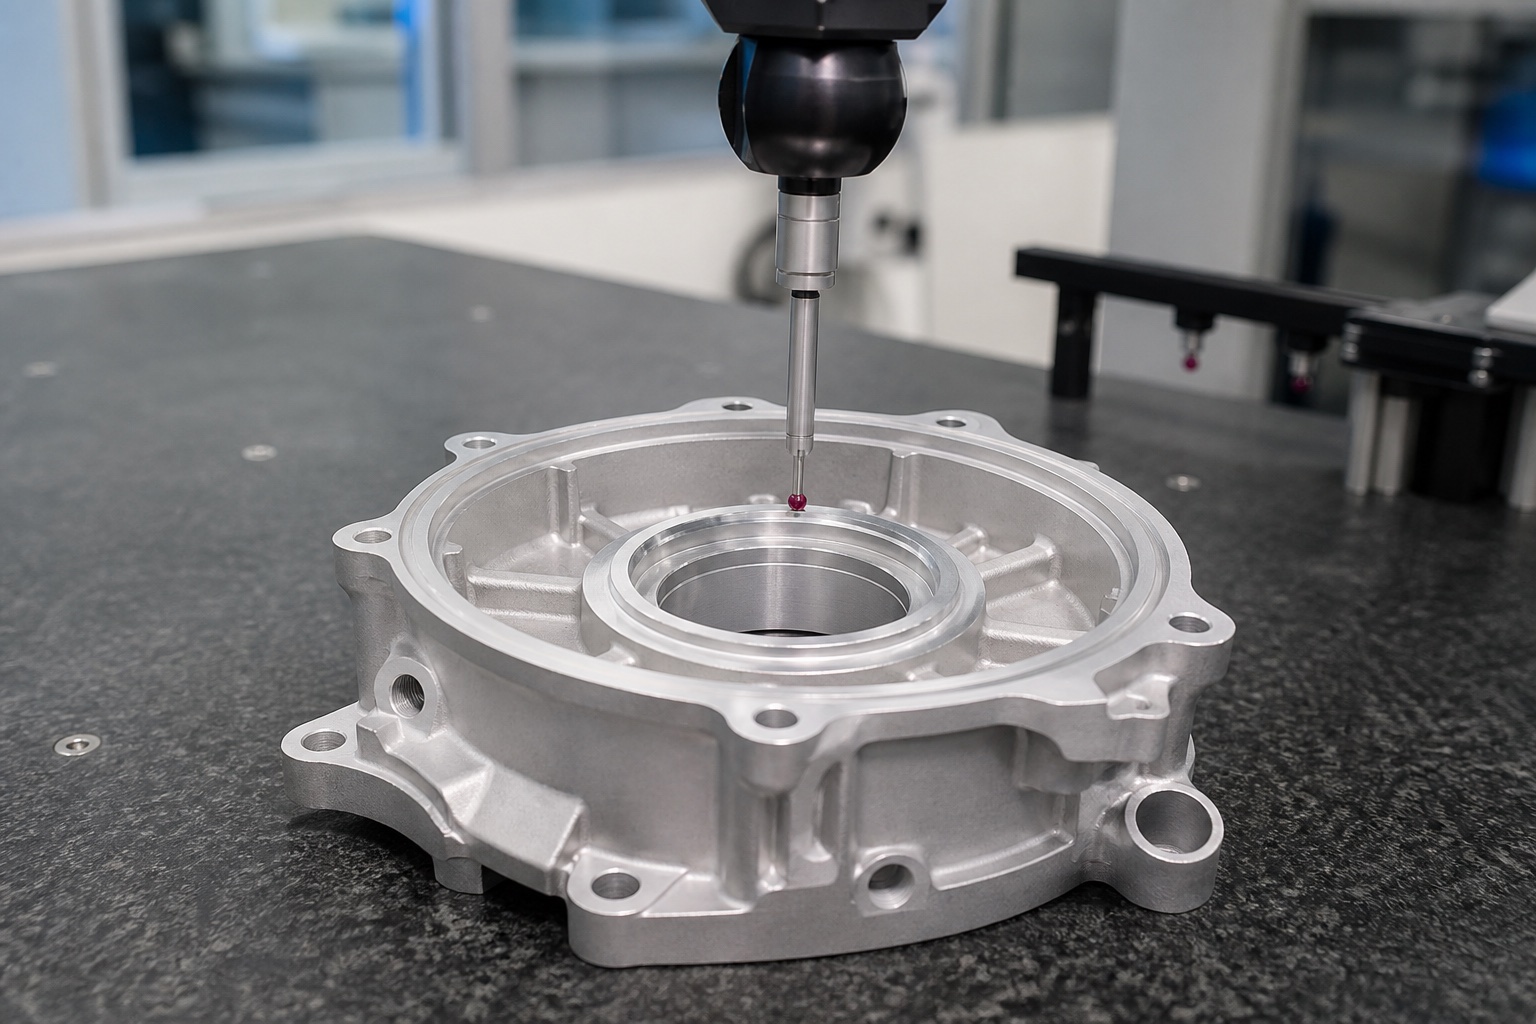
端盖上的安装孔和定位孔不能单独看尺寸,而要看孔组关系。多个孔围绕轴承孔分布,如果孔距偏差或孔口毛刺较多,装配时容易拉偏端盖。对于汽车试制件,建议将轴承孔、端面、定位孔和密封槽作为同一套基准体系检测。
铝合金端盖常带加强筋和薄壁区域,粗加工后应力释放可能造成端面翘曲。比较稳妥的工艺是分阶段去余量,关键面最后精加工,并在松夹后复查平面度和跳动。对于批量较小的研发件,也要记录装夹和刀具参数,方便后续改版复用。
检测方面,三坐标用于孔位和基准关系,内径量表或专用量具用于轴承孔,粗糙度仪用于密封面和孔壁,螺纹规用于安装孔。若端盖后续需要阳极氧化、喷涂或清洗包装,应确认处理层是否影响孔径和密封槽尺寸。
下单汽车电机端盖时,建议提供 3D 模型、2D 图纸、材料牌号、热处理或表面处理要求、关键公差、数量和装配场景。把轴承孔、密封槽和端面跳动要求提前标清楚,可以让样件验证和小批量试产更高效。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱