技术干货

光学镜头调焦环加工如何控制同轴度和阳极外观?

2026-09-15 技术干货

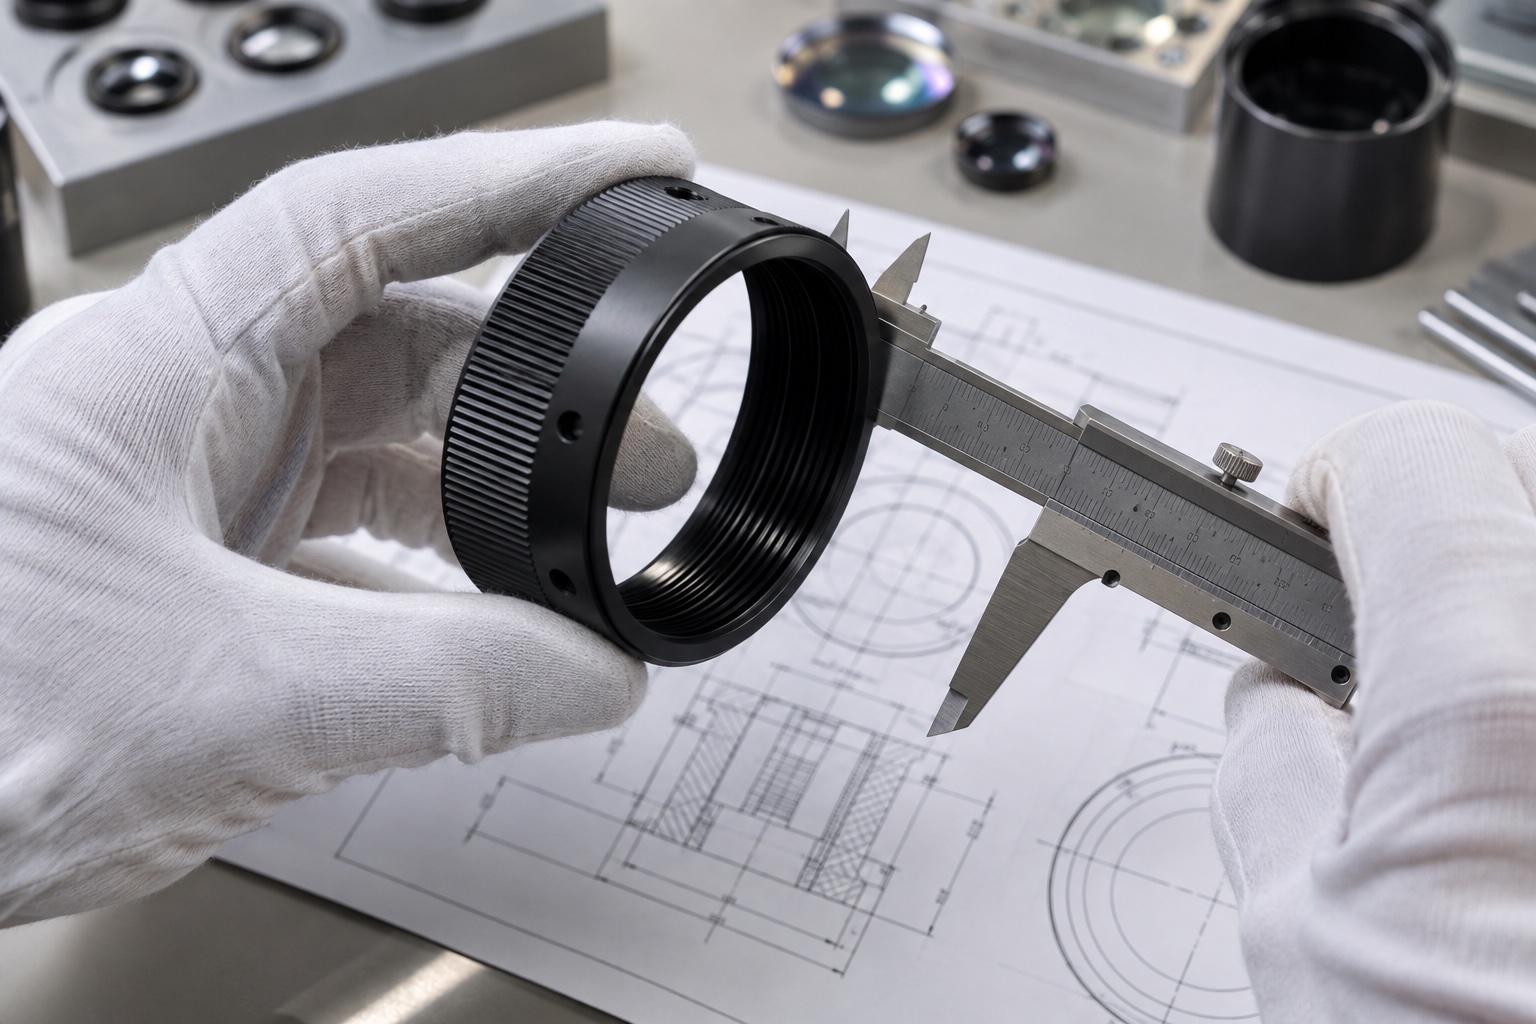
光学镜头调焦环图纸确认

光学镜头调焦环是镜头、视觉模组和精密检测设备中常见的铝合金零件。它看起来只是一个环形件,但实际加工难点集中在同轴度、内螺纹、端面跳动、外观阳极和装配手感上。对于北京精密制造项目来说,客户往往需要快速打样、稳定交付和较好的外观一致性,因此加工阶段必须把尺寸和表面处理一起考虑。

一、同轴度来自基准统一

调焦环的内孔、外圆、螺纹和端面通常都与镜组装配有关。如果内外圆分多次装夹完成,很容易出现同轴度偏差。工艺设计时应尽量让关键内孔、外圆和端面在同一基准下加工,必要时使用软爪、芯轴或专用夹具来减少二次装夹误差。

在图纸评审阶段,要先确认哪些尺寸是装配基准,哪些只是外观或避让结构。对于镜头类零件,螺纹配合和端面贴合往往比普通外形尺寸更关键,不能只看二维公差数字。

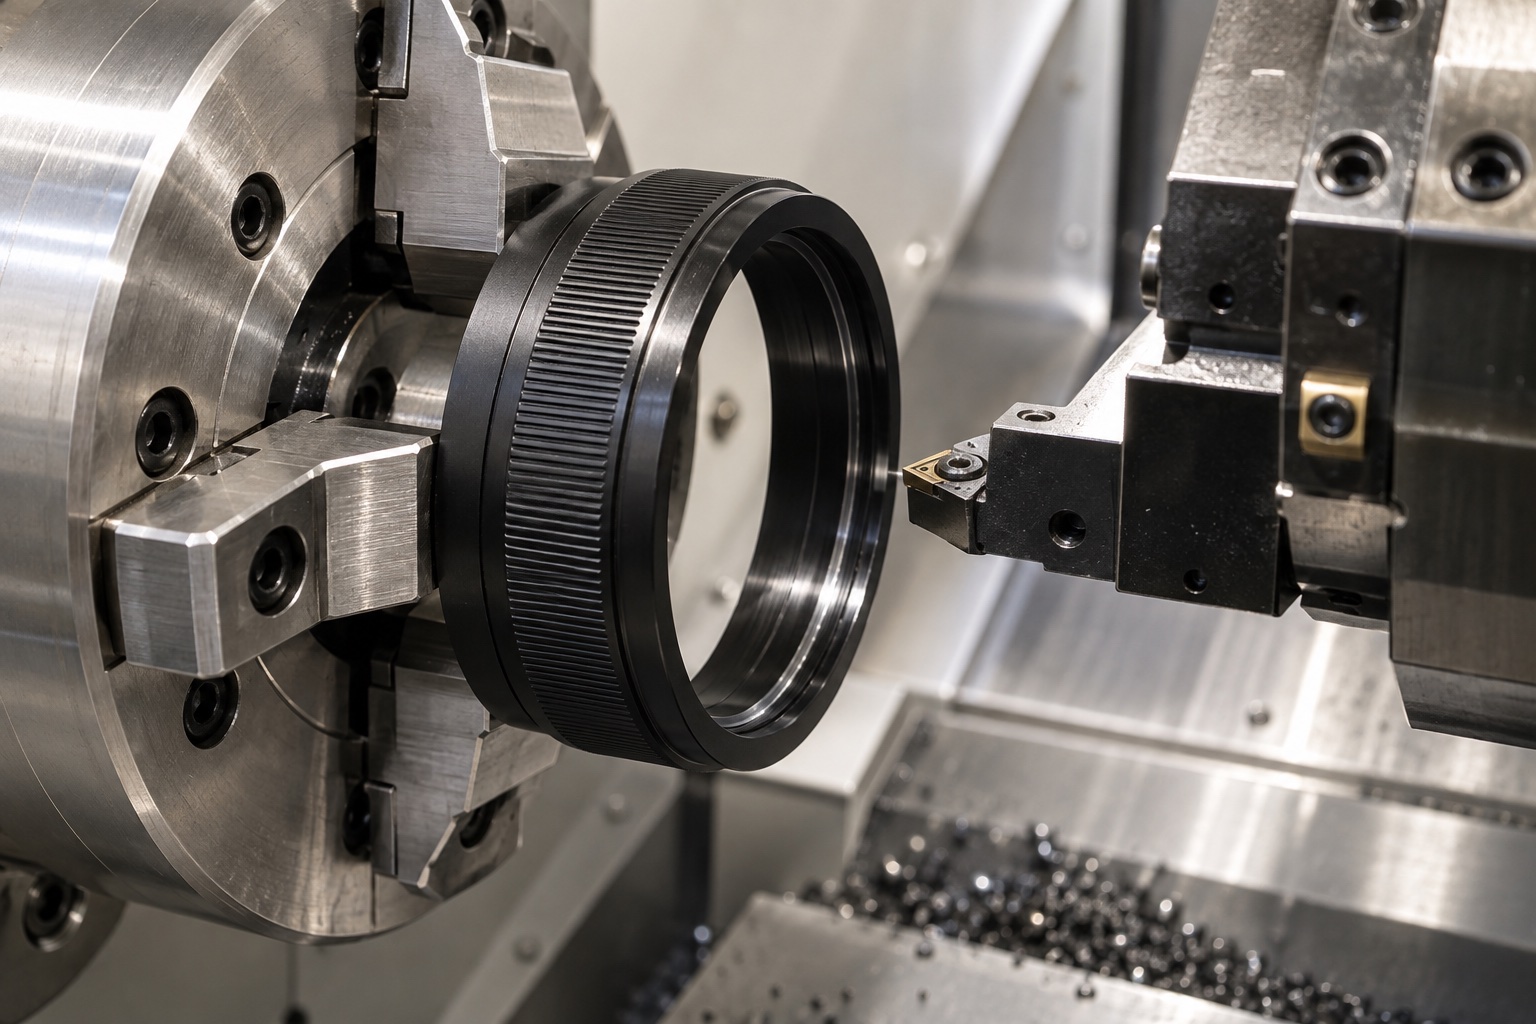
光学镜头调焦环CNC加工

二、螺纹加工要兼顾手感和防反光

调焦环内螺纹或连接螺纹如果粗糙度差、毛刺多,会影响旋合手感,甚至产生装配卡滞。加工中应关注刀具状态、切削余量和退刀槽设计,避免螺纹口出现翻边。对于黑色阳极后的零件,还要考虑膜层厚度对螺纹配合的影响。

光学零件常要求黑色阳极来降低杂散光。阳极前的倒角、去毛刺和清洗会直接影响最终外观。如果加工纹路不均匀、局部磕碰或内孔毛刺未清理,阳极后问题会更加明显。

三、外观面要提前保护

调焦环的外圆、防滑纹和端面常常是客户可见面,不能等到最后再处理外观。加工、周转、检测和包装过程中都要避免硬碰硬。对于黑色阳极件,细小划痕、压印和色差都可能导致返工,因此外观面保护应从首序加工后就开始。

如果零件有细密防滑纹或滚花结构,需要控制刀具路径和表面一致性,避免纹路深浅不均。对于批量件,还应保持同一批次材料和表面处理条件尽量一致。

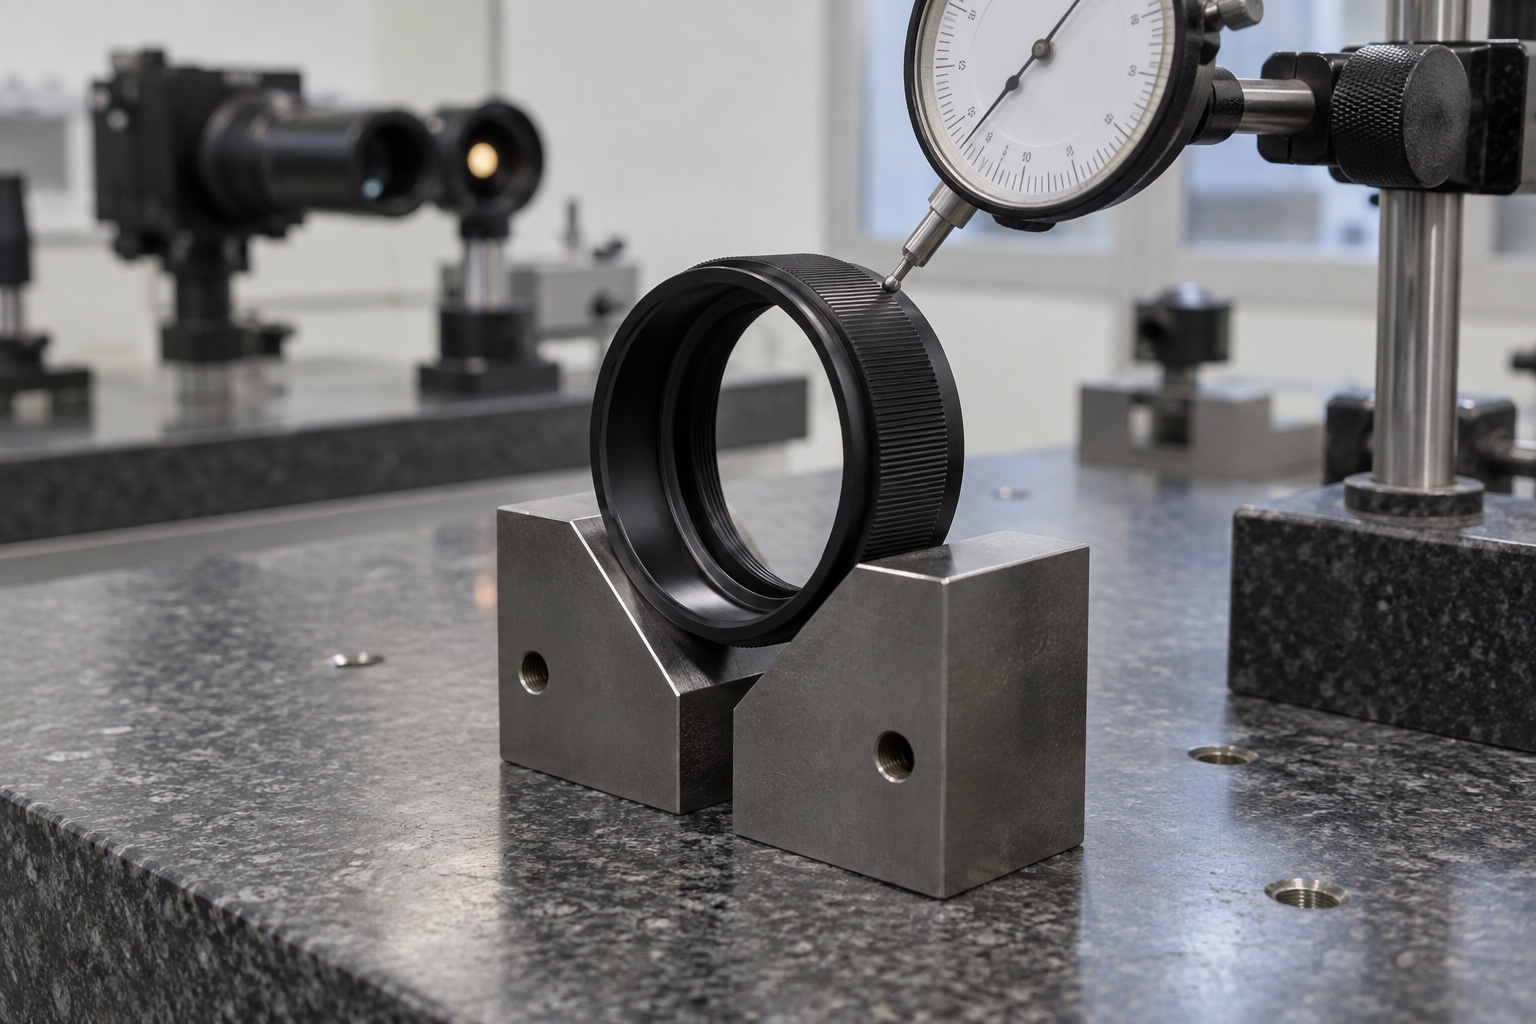
光学镜头调焦环同轴度检测

四、检测不能只量外径

光学调焦环检测应覆盖内孔、外圆、螺纹、端面跳动、同轴度和关键安装孔位。普通卡尺只能完成基础尺寸确认,关键项目需要配合高度仪、圆度仪、同轴度夹具、螺纹规或三坐标检测。对于有装配要求的项目,还可以使用实配件进行旋合验证。

检测记录应区分首件、巡检和末件,尤其是同轴度和螺纹配合项目,要防止刀具磨损或装夹状态变化造成后段批次偏差。

五、打样阶段的建议

研发打样时,建议把镜头装配关系、表面处理要求和目标手感提前说明。如果调焦环后续要黑色阳极、硬质阳极或喷砂阳极,也应在样件阶段就验证膜层对尺寸和外观的影响。

总体来看,光学镜头调焦环加工不是单纯做一个圆环,而是要把车削、铣削、螺纹、表面处理和检测串成闭环。只有这样,零件才能在装配精度、旋合手感和外观一致性上同时达标。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱